Introduction
L'impression 3D, et plus précisément la fabrication par filament fondu (FFF) ou dépôt de fil fondu (FDM), gagne du terrain dans de nombreux secteurs grâce à son coût abordable, à sa flexibilité et au large éventail de matériaux qu'elle peut mettre en œuvre. Les polymères hautes performances comme le polyétheréthercétone (PEEK) sont particulièrement intéressants pour leur résistance et leur durabilité, et trouvent des applications dans des secteurs exigeants tels que l'aérospatiale et la production de dispositifs médicaux¹,².
Cependant, l'adoption de l'impression 3D pour ces applications critiques a été freinée par les faiblesses inhérentes au procédé FFF. Les structures obtenues sont souvent fragiles et poreuses, et sujettes au délaminage, ce qui compromet les propriétés mécaniques de la pièce³. Cette irrégularité des propriétés rend difficile la certification des pièces pour de nombreuses applications, car les pièces imprimées en 3D ne peuvent pas facilement remplacer des pièces fabriquées de manière traditionnelle⁴.

Image : plusieurs essais de flexion 3 points ; l'éprouvette (c) montre le décollement entre les couches d'un échantillon imprimé à l'horizontale, dû à une mauvaise gestion thermique. Source : Zhen, H.
Une étude de Zhang et al. (2023) intitulée « Effect of 3D Printing Process Parameters and Heat Treatment Conditions on the Mechanical Properties and Microstructure of PEEK Parts » met en évidence ces difficultés. Malgré l'optimisation de nombreux paramètres de procédé et conditions de traitement thermique, l'étude a constaté que les pièces en PEEK imprimées en 3D présentaient toujours des espaces entre les filaments et entre les couches, entraînant un décollement ou un délaminage des couches. De plus, même après traitement thermique, les propriétés mécaniques des pièces restaient fortement anisotropes et très dépendantes de la stratégie d'impression⁵. Cette irrégularité des résultats constitue un défi majeur pour les applications réelles, où les pièces doivent être imprimées en production et exigent un procédé qualifié.
Le procédé de chauffage par rayonnement thermique (TRH) d'Orion
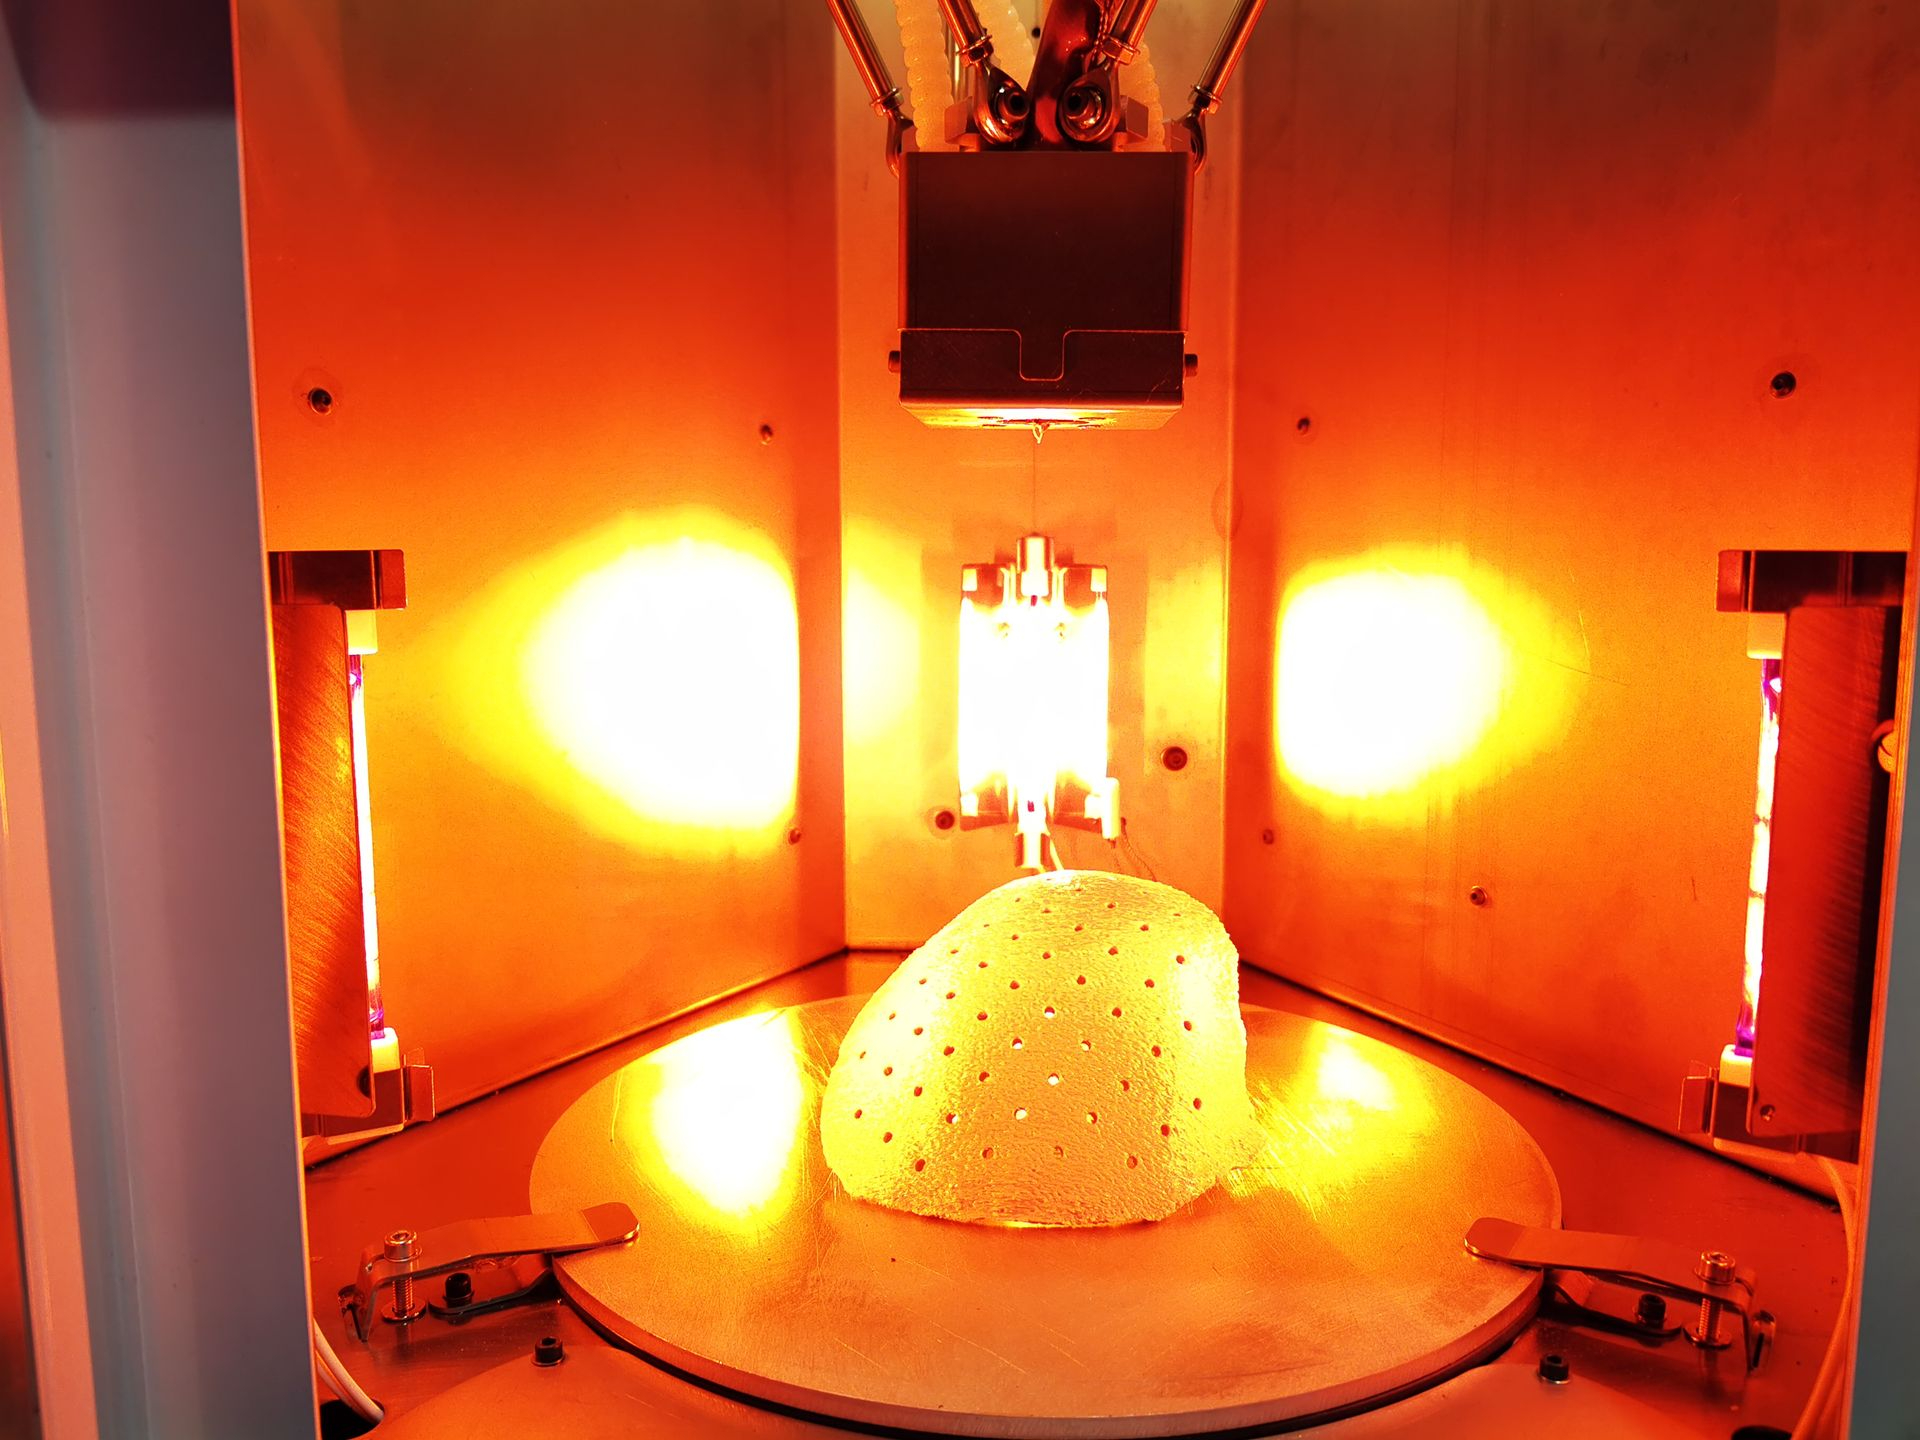
Image : implant crânien en PEEK imprimé en 3D sur le système Orion
Orion AM, acteur de premier plan de la fabrication additive, a développé un procédé d'impression 3D haute température, en instance de brevet, qui utilise le Chauffage par rayonnement thermique (TRH). Ce procédé innovant résout les problèmes courants de l'impression 3D, comme la mauvaise liaison entre les couches, la porosité et le comportement anisotrope, fréquemment observés en impression 3D FFF.
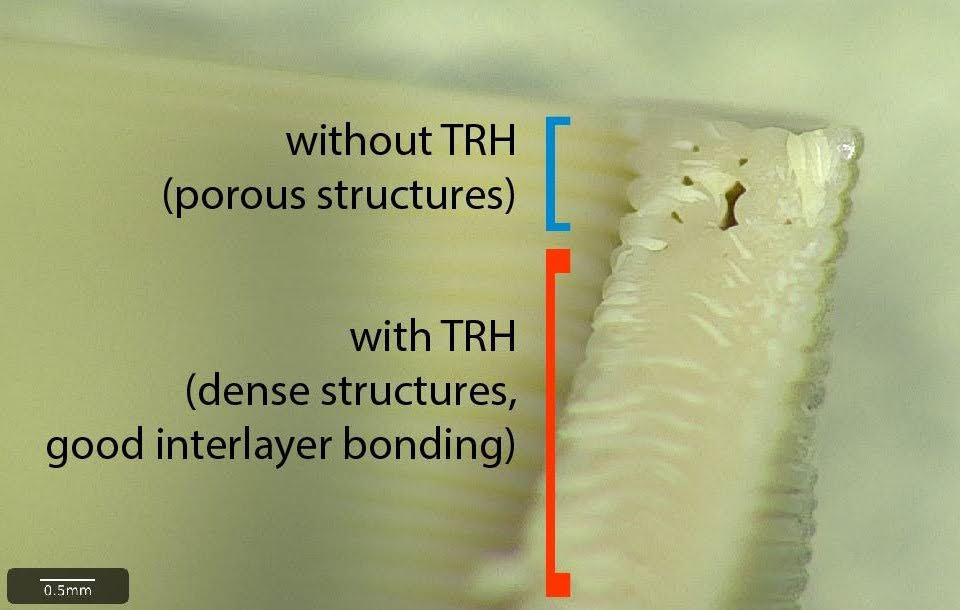
Image : démonstration de la porosité d'une pièce en PEEK
imprimée en 3D sans TRH
Le procédé TRH d'Orion change la donne dans le domaine de la fabrication additive. La gestion thermique avancée du procédé TRH garantit que les lignes d'impression et les couches fusionnent pendant l'impression, créant une structure homogène sans vides ni espaces entre les couches, avec une résistance et une densité équivalentes au moulage par injection. Cela élimine le comportement anisotrope généralement associé aux pièces imprimées en 3D : l'angle de remplissage, paramètre courant des stratégies d'impression 3D, n'a aucune influence sur la résistance des impressions. Les pièces produites atteignent un taux de vide inférieur à 0.05%, soit une densité relative de 99.95%, ce qui signifie qu'elles se comportent comme des pièces moulées par injection et contribue encore à leur comportement quasi isotrope.
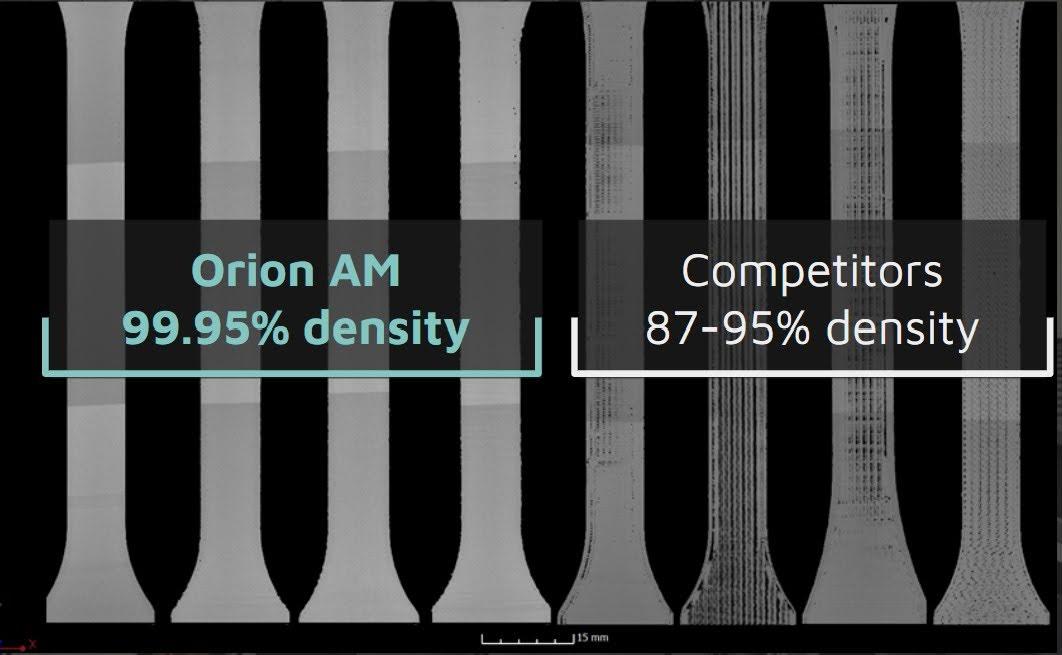
Image : le procédé TRH d'Orion atteint une densité relative de 99.95%
par rapport aux technologies concurrentes
Ce comportement isotrope a des implications importantes pour la production de pièces. Il n'est plus nécessaire d'orienter les pièces pendant l'impression pour obtenir une résistance optimale, ni de faire de compromis sur leur résistance. L'analyse des pièces s'en trouve simplifiée, ce qui facilite leur qualification et leur certification, un facteur crucial dans des secteurs comme l'aérospatiale et les applications médicales.
En outre, le procédé TRH permet non seulement d'atteindre une cristallinité élevée in situ sans post-traitement ni traitement thermique, mais il favorise aussi la cristallisation du PEEK entre les couches. Cette remarquable performance du procédé TRH d'Orion résulte de la gestion thermique précise des hautes températures pendant l'impression. Cette cristallisation entre les couches se traduit par la résistance à la traction et le module élevés obtenus dans l'orientation ZX, comme le montre le tableau récapitulatif ci-dessous. Elle contribue largement aux propriétés mécaniques supérieures des pièces imprimées en 3D, ce qui confirme encore l'efficacité du procédé TRH d'Orion.
Le tableau présente les résultats d'essais réalisés sur différents types de filaments PEEK avec le procédé TRH d'Orion. Les données démontrent les performances du procédé, avec des valeurs de résistance à la traction, de module et d'allongement comparables à celles du moulage par injection.
Ces résultats témoignent de l'efficacité du procédé TRH d'Orion pour produire des pièces imprimées en 3D de haute qualité et constantes, ouvrant la voie à une adoption industrielle plus large de l'impression 3D.

L'importance de la qualification et de la certification
 Image : essais de résistance à la traction d'éprouvettes en PEEK imprimées en 3D avec le procédé TRH d'Orion
La qualification et la certification des pièces sont essentielles à l'adoption industrielle de l'impression 3D. Dans des secteurs comme l'aérospatiale et la production de dispositifs médicaux, où les exigences sont strictes, les pièces utilisées doivent répondre à des normes élevées de qualité et de constance. Les données obtenues avec le procédé TRH d'Orion constituent une étape importante vers la préqualification d'un procédé d'impression 3D à usage industriel⁶.
La contribution d'Orion à la mission lunaire des Émirats
L'expertise d'Orion en impression 3D du PEEK a été reconnue par l'Agence spatiale européenne (ESA), qui l'a choisie pour contribuer à la mission lunaire des Émirats. Le rover Rashid, qui fait partie de cette mission, intègre de petits panneaux d'échantillons sur le pourtour de ses roues afin de tester la manière dont différents matériaux résistent à la surface lunaire abrasive6. Orion a été sollicitée pour sa maîtrise de l'impression 3D du PEEK et a fourni un échantillon de haute qualité pour cette expérience⁷.

Image : échantillons expérimentaux collés sur les roues du rover Rashid. Source : ESA
Cette collaboration témoigne de la confiance accordée au procédé TRH d'Orion et à sa capacité à produire des pièces résistant aux conditions extrêmes de l'espace. Comme l'a déclaré Aidan Cowley, de l'équipe ExPeRT (Exploration Preparation, Research, and Technology) de l'ESA : « C'est l'occasion de toucher réellement la Lune et de voir comment les technologies de matériaux sur lesquelles nous travaillons déjà se comportent dans l'environnement lunaire réel. »
Perspectives et conclusion
L'avenir de l'impression 3D réside dans la capacité à produire des pièces de haute qualité et constantes, capables de satisfaire aux normes rigoureuses de secteurs comme l'aérospatiale et la production de dispositifs médicaux. Le procédé TRH d'Orion pour le PEEK, en instance de brevet, constitue une avancée importante dans cette direction : il apporte une solution aux problèmes de mauvaise liaison entre les couches et de porosité qui limitaient jusqu'ici le potentiel du PEEK imprimé en 3D.
Le développement de ce procédé témoigne non seulement de la capacité d'innovation et des compétences techniques d'Orion, mais représente aussi une avancée majeure dans le domaine de l'impression 3D. Avec la possibilité de produire des pièces d'une résistance et d'une densité comparables à celles obtenues par moulage par injection, les possibilités d'application du PEEK imprimé en 3D se multiplient rapidement.
L'avenir de l'impression 3D du PEEK s'annonce prometteur, avec un potentiel d'avancées importantes dans de nombreux secteurs. Grâce au développement et au perfectionnement continus de procédés comme le TRH d'Orion, tout le potentiel de ce matériau polyvalent pourra être exploité.
* Cliquez ici pour télécharger ce livre blanc au format PDF
Références :
-
All3DP. (2021). PEEK 3D Printing – The Ultimate Guide. Consulté sur https://all3dp.com/1/peek-3d-printer/
- ESA. (2021). 3D printing for space: the additive revolution. Consulté sur https://www.esa.int/Science_Exploration/Human_and_Robotic_Exploration/Research/3D_printing_for_space_The_Additive_Revolution
- Ziemian, C., Sharma, M., & Ziemian, S. (2019). Effects of the Fused Deposition (FDM) 3D Printing Process on the Physicochemical Properties of PEEK Medical Devices. Polymers, 11(5), 799. Consulté sur https://www.mdpi.com/2073-4360/11/5/799/pdf?version=1556962902
- Sood, A. K., Ohdar, R. K., & Mahapatra, S. S. (2012). Parametric appraisal of mechanical property of fused deposition modelling processed parts. Materials & Design, 31(1), 287–295. Consulté sur https://www.sciencedirect.com/science/article/pii/S0261306912000797
- Zhang, Y.; Zhang, Y.; Zhang, H.; Zhang, G.; Li, D.; Shi, Y.; Li, Z.; Li, D. Effect of 3D Printing Process Parameters and Heat Treatment Conditions on the Mechanical Properties and Microstructure of PEEK Parts. Polymers 2023, 15, 2209. https://www.mdpi.com/2073-4360/15/9/2209
- Cantrell, J. T., Rohde, S., Damiani, D., Gurnani, R., DiSandro, L., Anton, J., Young, A., Jerez, A., Steinbach, D., Kroese, C., & Ifju, P. (2017). Experimental characterization of the mechanical properties of 3D-printed ABS and polycarbonate parts. Rapid Prototyping Journal, 23(4), 811–824. Consulté sur https://www.sciencedirect.com/science/article/pii/S0264127517301478
- ESA. (2023). ESA to touch Moon from wheels of UAE Rashid rover. Consulté sur https://www.esa.int/Enabling_Support/Space_Engineering_Technology/ESA_to_touch_Moon_from_wheels_of_UAE_Rashid_rover
