Es ist inzwischen recht üblich, Kunststoffbauteile in kleinen Stückzahlen oder für Versuchszwecke im 3D-Druck herzustellen. Dies beschränkt sich jedoch meist auf einfachere Kunststoffe oder Testteile, die später für die Serienfertigung im Spritzguss hergestellt werden. Bauteile aus technischen Polymeren wie PEEK werden in der Regel ausschließlich im Spritzguss gefertigt – trotz hoher Werkzeugkosten und mangelnder Flexibilität des Verfahrens erforderten die Anforderungen an Dichte und Kristallinität stets „traditionellere“ Methoden. Doch trotz ihres Vorsprungs holt unsere Technologie schnell auf!
Massive Strukturen drucken
Eines der Hauptthemen im 3D-Druck ist die Lagenhaftung. Sind die einzelnen Lagen eines Drucks nicht richtig miteinander verbunden, ist das Ergebnis bei Weitem nicht so fest, wie es sein sollte. Selbst bei als gut geltender Lagenhaftung ist ein 3D-Druck senkrecht zu den Lagen typischerweise weniger zugfest als parallel dazu – schlicht weil die vorherige Lage zu stark abgekühlt ist, bevor das neue Material abgelegt wurde. Das ist einer der Gründe, warum der Spritzguss ein deutlich gleichmäßigeres Ergebnis erzielt: Es gibt keine Trennung zwischen Lagen, sodass im fertigen Teil ein einheitlicher Werkstoff entsteht. Das gilt für „einfache“ Polymere wie PLA oder ABS, aber umso mehr für komplexere Werkstoffe wie PEEK.
Dies war eines der ersten Probleme, das wir als entscheidend für den erfolgreichen Druck technischer Polymere wie PEEK identifiziert haben. Mit unserer zum Patent angemeldeten Technologie ist es uns nun gelungen, dieses Problem mit unseren neuen Druckern zu lösen. Bei einem Bruchtest trennte sich dieses Teil nicht entlang der Lagen, sondern versagte ähnlich wie ein spritzgegossenes PEEK-Teil!
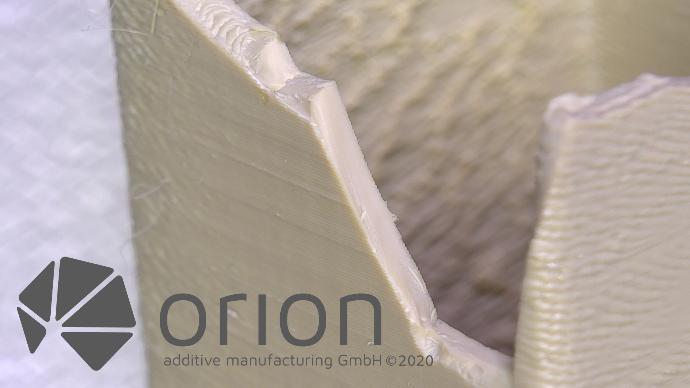
Abb. Nr. 1 – Diese Bruchfläche zeigt keine Trennung zwischen den Lagen.
Kristalline Strukturen erzeugen
Die meisten im 3D-Druck verwendeten Werkstoffe sind amorph. Sie lassen sich daher leicht verarbeiten, haben in rauen Umgebungen aber eine Reihe von Nachteilen. Diese Werkstoffgruppe wird mit steigender Temperatur allmählich weicher und nachgiebiger, bevor sie vollständig schmilzt, und weist im Allgemeinen eine geringe Beständigkeit gegen Chemikalien und Belastungen auf. Einige Werkstoffe können jedoch unter den richtigen Bedingungen kristalline Strukturen bilden, wodurch sie sich deutlich besser für raue Umgebungen eignen. Ein Werkstoff mit hoher Kristallinität bleibt bis zu seinem eigentlichen Schmelzpunkt stabiler und hält so Chemikalien und höheren Belastungen stand.
Wird im Endergebnis eine kristalline Struktur benötigt, kommt der 3D-Druck in der Regel nicht infrage. Die Kristallisation eines Werkstoffs erfordert meist einen sehr langsamen Abkühlprozess, der leicht umzusetzen ist, wenn sich das Material in einer Metallform befindet – steht es dagegen frei in einem Drucker, ist dies wesentlich schwieriger. Dank der zum Patent angemeldeten Wärmestrahlungstechnologie von Orion ist unser Druckverfahren bei der Herstellung kristalliner PEEK-Drucke überlegen, sogar über die Lagen hinweg. In Tests mit einigen unserer Kunden erreichten die von Orion gedruckten PEEK-Teile eine sogar höhere Kristallinität als Spritzgussteile!

Abb. Nr. 2 – Die Anordnung der Moleküle in amorphen und kristallinen Polymeren
Nicht nur PEEK
Der Vorteil unserer Techniken ist, dass sie nicht auf PEEK beschränkt sind. Die Neigung, sich beim Abkühlen stark zu verformen (Verzug), ist ein bekanntes Problem bei anderen Werkstoffen wie ABS. Ursache ist die starke Schwindung beim Abkühlen, wobei unterschiedlich dicke Bereiche unterschiedlich schnell abkühlen. Dies führt zu inneren Spannungen und Verzug. Durch die Verformung haben die Passflächen, an denen einzelne Komponenten eines Produkts aufeinandertreffen, häufig nicht genau die vorgesehene Form, was zu einem minderwertigen oder sogar fehlerhaften Endprodukt führt.
Eines der Ziele unserer Technologie ist es, zu verhindern, dass Teile zu schnell abkühlen. Dies haben wir auch bei ABS-Teilen für einen unserer Kunden angewendet. Normalerweise müsste der Kunde diese Teile nachbearbeiten, damit die Plexiglas-Abdeckung luftdicht mit dem Druckteil abschließt; mit unseren Druckern entfällt dieser Schritt, da das Teil wie vorgesehen aus dem Drucker kommt.
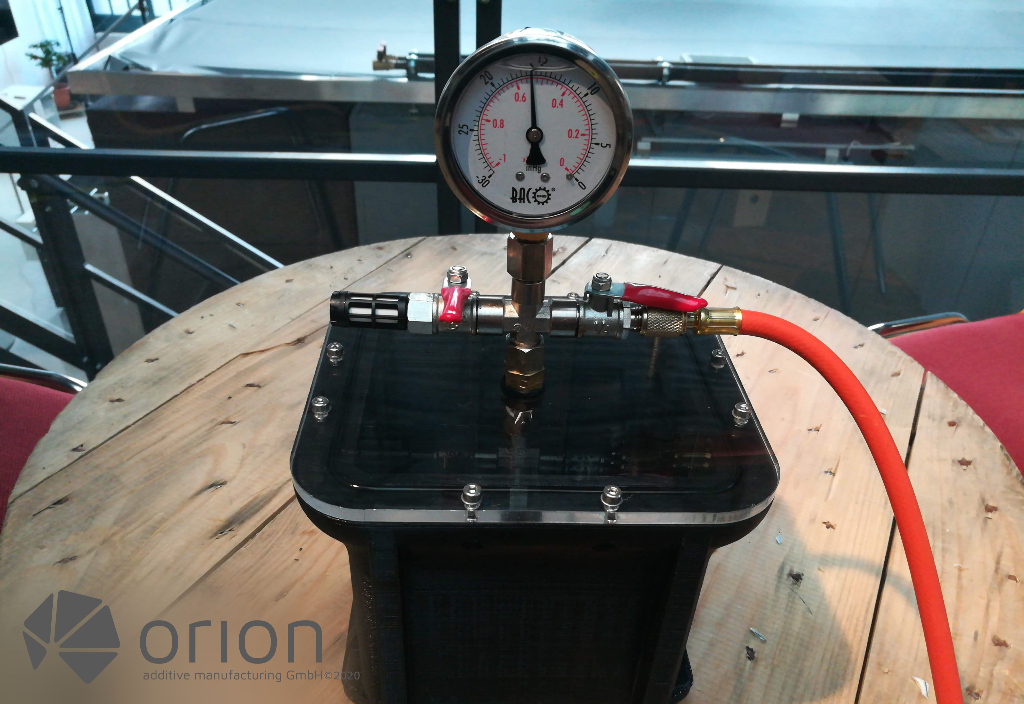
Abb. Nr. 3 – Das Druckteil schließt luftdicht mit der Plexiglasplatte ab.
