Trods mere end 30 års historie inden for additiv fremstilling (AM) har ekstrusionsbaseret 3D-print af termoplast med Fused Filament Fabrication (FFF) hovedsageligt været begrænset til fremstilling af prototyper eller modeller af produkter. Når man overvejer forarbejdningsmetoder til produktion af industrielle slutbrugsemner, virker FFF som en usandsynlig og urealistisk teknologi. Det skyldes i høj grad begrænsningerne, ikke kun i materialerne, men også i den manglende innovation i processerne til materialerne.
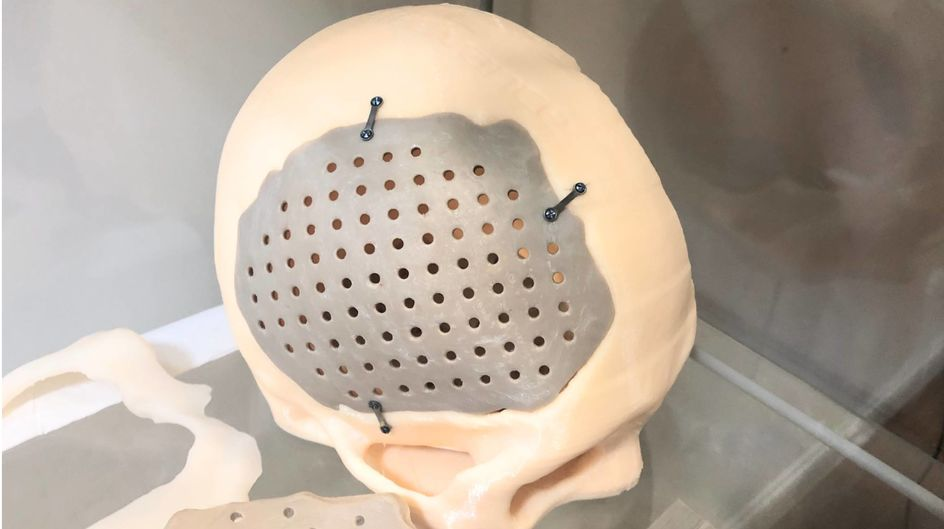
I de senere år er højtydende polymerer (HPP) blevet introduceret som filamenter til FFF-3D-printere. Disse materialer bevarer enestående mekaniske, termiske og kemiske egenskaber, når de udsættes for verdens hårdeste miljøer såsom høj temperatur, højt tryk og korrosive kemikalier. Blandt disse ekstraordinære plasttyper har PEEK (polyetheretherketon) de mest ekstraordinære egenskaber af dem alle på grund af sin semikrystallinske natur. PEEK kan bruges til at fremstille emner til de mest krævende anvendelser, såsom stempelkomponenter i en motor, ultrahøjvakuumanvendelser i luft- og rumfart og endda medicinske implantater såsom en kranieplade.
PEEK-kranieimplantat
Kilde: Evonik
Det har dog stort set været umuligt eller upraktisk at bruge 3D-printere til at fremstille komponenter af materialer som PEEK på grund af de høje forarbejdningstemperaturer. De fleste 3D-printere på markedet, der hævder at kunne printe med PEEK har opvarmede kamre, der når maksimalt 150°C, hvilket er højt nok til at nå PEEK's glasovergangstemperatur, men giver svag vedhæftning mellem lagene og lav krystallinitet. For at forbedre egenskaberne anbefaler producenterne at udgløde de resulterende brune, amorfe printede emner for at opnå et lysebeige emne med højere krystallinitet. Selvom de udglødede emner ser mere krystallinske ud, findes de krystallinske strukturer kun i hvert enkelt lag og dannes ikke mellem lagene, hvilket giver print, der forbliver svage i Z-orienteringen. Processerne ved lavere temperatur giver også et højt hulrumsindhold, fordi de printede strenge ikke smelter godt sammen med hinanden, hvilket svækker de printede emner yderligere.
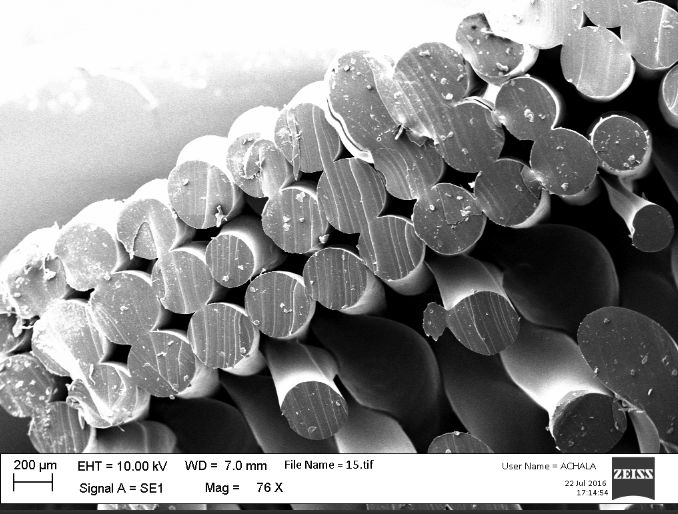
FFF-printede emner med mange indre hulrum
Kilde: Dr. Achala de Mel
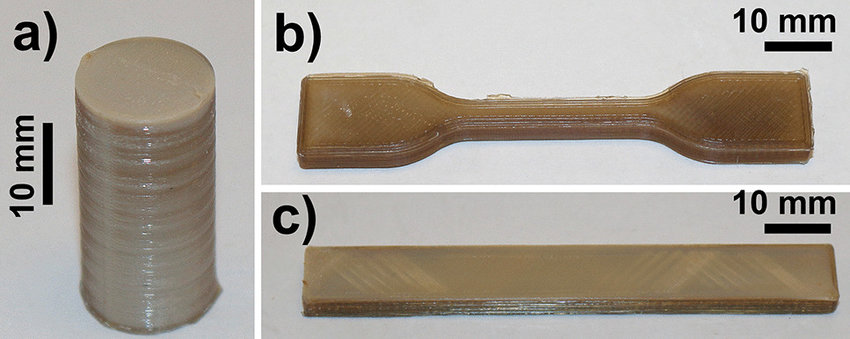
Amorfe 3D-printede PEEK-emner.
Kilde: Challa et al. (2022).
For at en 3D-printer kan fremstille et emne af en HPP, skal dens ekstruder derfor ikke kun nå den høje temperatur, der kræves for at smelte filamentet, men også holde det tidligere aflejrede materiale ved en tilstrækkeligt høj temperatur til at fremme bindingen mellem printlinjer og lag. Det sidste er den afgørende forhindring for, at 3D-printere kan fremstille strukturelt robuste emner af HPP. Hvis dette kan opnås, vil de to lag ikke længere opføre sig som to separate lag, men som ét 100% tæt emne, der er helt massivt og ensartet hele vejen igennem. Udglødning af emner forbedrer hverken densiteten eller løser problemet med svag vedhæftning mellem lagene.
Orion AM’s tilgang til 3D-print af PEEK
Orion Additive Manufacturing GmbH har bragt over 9 års erfaring med ekstrusionsbaseret FFF-forskning og -udvikling i spil for at skabe et af de mest avancerede industrielle 3D-printsystemer. Den patentanmeldte proces tilfører varme direkte til materialet via termisk stråling i stedet for at opvarme luften via konvektion. Termisk stråling kræver mindre energi, fordi varmen udstråles mod emnet, mens luften i konvektionssystemer opvarmes og derefter cirkuleres, hvilket giver store varmetab og temperaturgradienter, efterhånden som den varme luft afkøles på sin vej gennem systemet.
“Det er de bedste resultater, vi nogensinde har set.”
Semikrystallinske polymerer som PEEK har stor gavn af dette, fordi de krystallinske strukturer skal dannes langsomt ved høje temperaturer. Hvis PEEK afkøles for hurtigt fra smeltepunktet, bliver materialet amorft og svagere end i sin semikrystallinske tilstand. Orion AM’s Thermal Radiation Heating (TRH) proces smelter ikke kun lagene sammen, men muliggør også dannelsen af PEEK’s semikrystallinske strukturer in-situ under printprocessen ved høj temperatur.
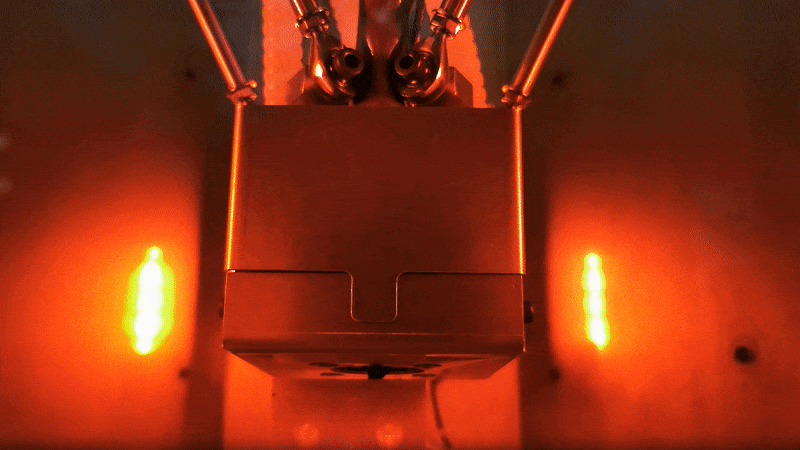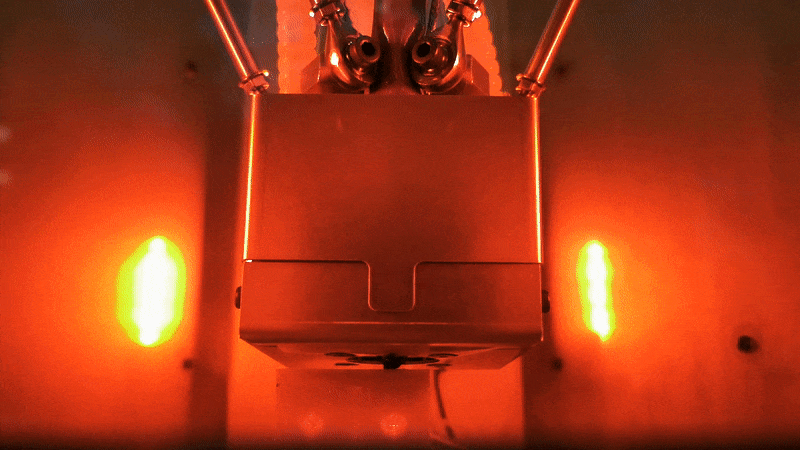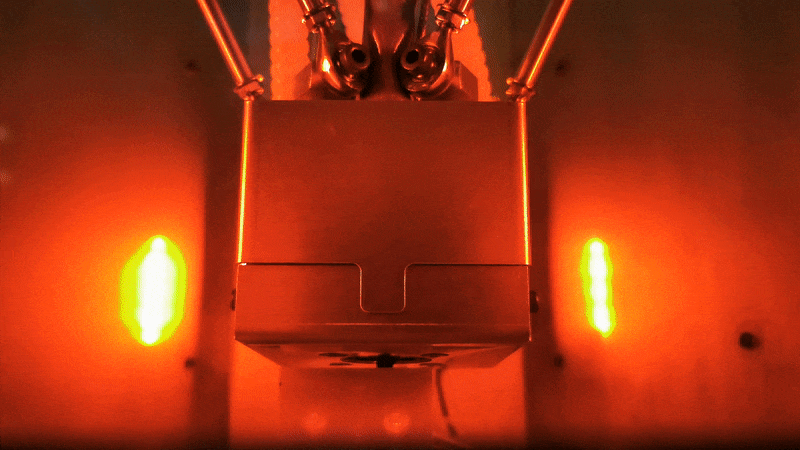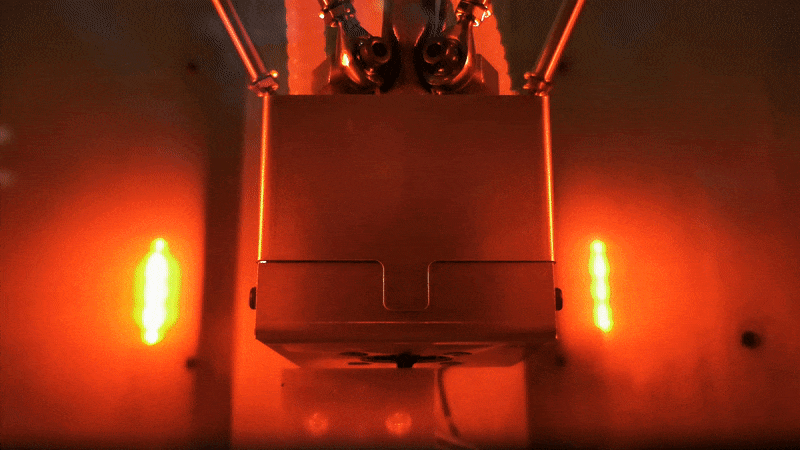
Orion AM’s Thermal Radiation Heating (TRH)-proces
Kilde: Orion AM
Orion AM’s proces gavner ikke kun semikrystallinske polymerer som PEEK – den kan faktisk bruges til at forbedre vedhæftningen mellem lagene i FFF-processen for stort set alle termoplaster såsom PEKK, PAEK, PPSU, PEI (ULTEM) og endda TPI (termoplastisk polyimid, normalt kendt under DuPonts registrerede varemærke Kapton). Orion AM's mål er at forbedre ikke kun vedhæftningen mellem lagene, men også porøsiteten, hvilket vil bidrage til at reducere afgasning og muliggøre potentielle slutbrugsanvendelser i rummet. Resultatet af TRH-teknologien er, at den fuldstændigt eliminerer indre hulrum, når den er slået til. Det betyder, at de mekaniske egenskaber bliver sammenlignelige med sprøjtestøbning, og at afgasningsegenskaberne desuden bevares.
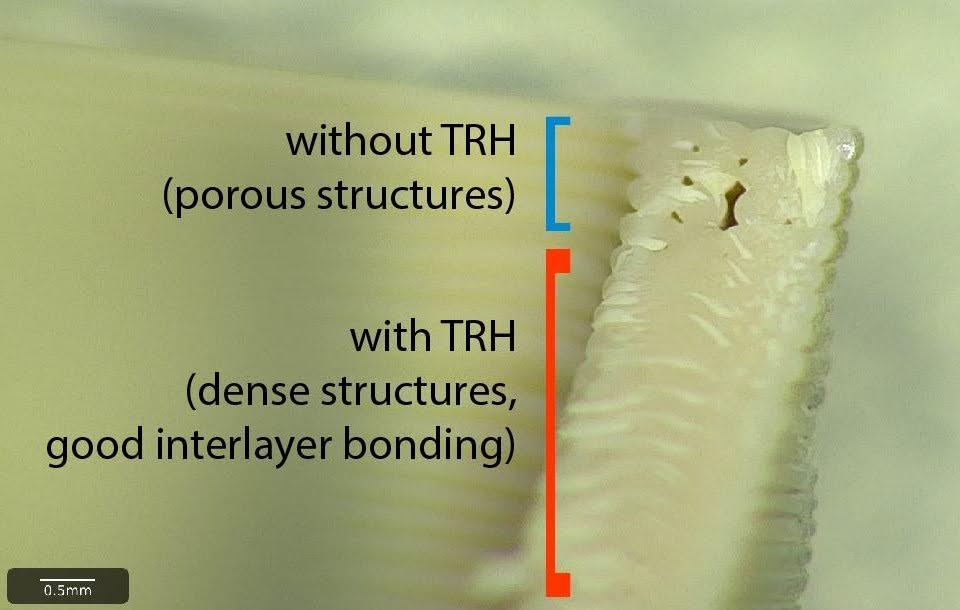
Orion AM’s Thermal Radiation Heating (TRH)-proces og porøsitet
Kilde: Orion AM
Styrke og densitet som ved sprøjtestøbning i et 3D-print af PEEK
Fra starten af Orion AM’s procesudvikling var målet at opnå mekaniske egenskaber, der kunne konkurrere med sprøjtestøbning. Dette mål ville frigøre potentialet i additiv fremstilling og muliggøre produktion af slutbrugsemner til en bred vifte af anvendelser i den medicinske sektor og i luft- og rumfartsindustrien.
Gennem mange eksperimenter og med hjælp fra xT’s machine learning-platform, lykkedes det Orion AM’s teknologi at opnå mekaniske egenskaber med 99.9% densitet og endda overgå styrken ved sprøjtestøbning.
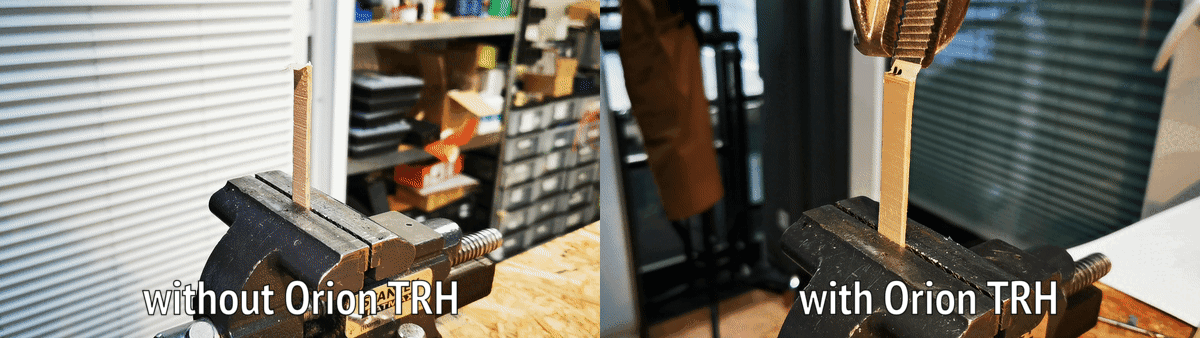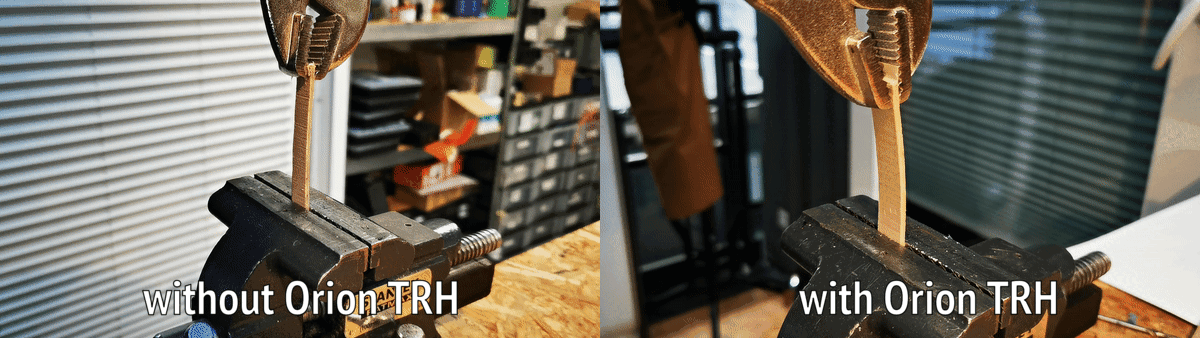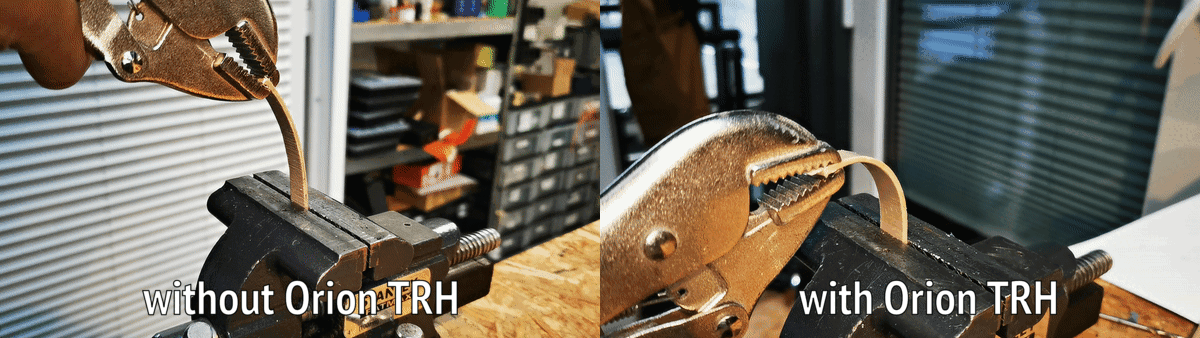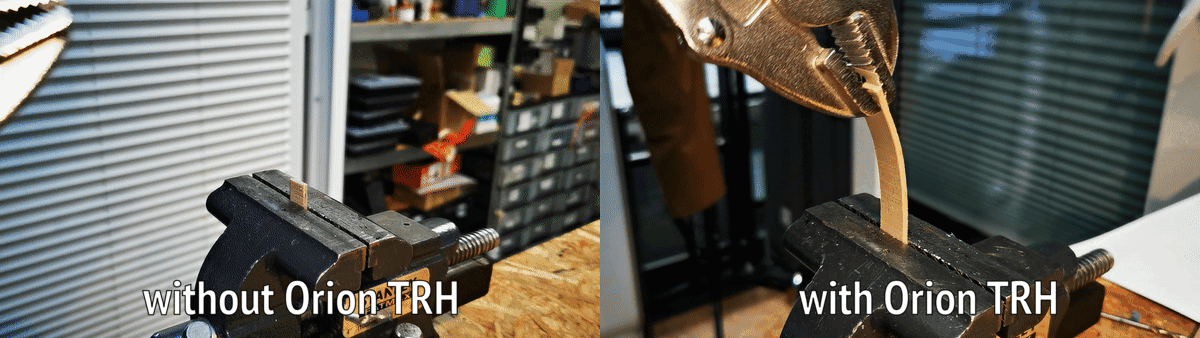
Sammenligning af Orion AM’s TRH-proces
Kilde: Orion AM
En uafhængig undersøgelse udført af Warsaw University of Technology viste, at Orion AM’s TRH-proces opnåede en densitet på mellem 99.95% og 99.98% i de 3D-printede PEEK-prøveemner. Prøveemnerne blev printet i flad og vertikal orientering med KetaSpire® PEEK AM Filament MS NT1 (natur-PEEK) og KetaSpire® PEEK AM Filament CF10 LS1 (kulfiberforstærket PEEK) leveret af Solvay.
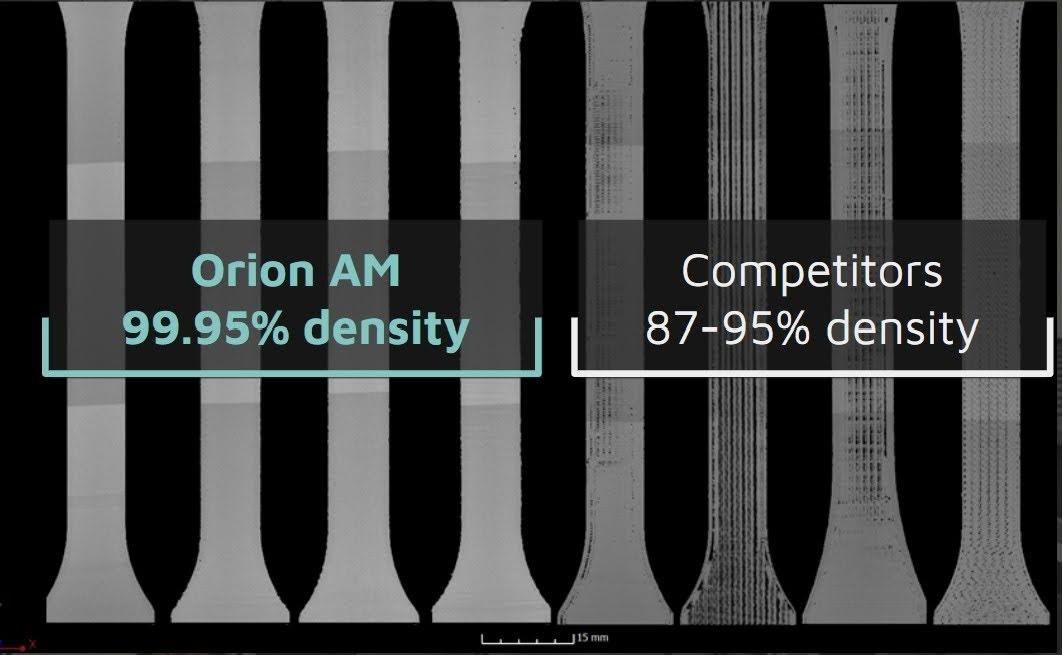
Densitet i PEEK-prøveemner med Orion AM’s TRH sammenlignet med andre processer
Kilde: Orion AM
For at vurdere de bedste teknologier til 3D-print med deres PEEK-filamenter oprettede Solvay Solvay Printer Evaluation Program (S-PEP) for at vurdere de mekaniske egenskaber i print fra forskellige industrielle 3D-printsystemer. Til disse undersøgelser fremstilles PEEK-trækprøvestave med Solvays KetaSpire® PEEK AM Filament MS NT1 i henhold til standarden DIN EN ISO 527-2 1BA i forskellige orienteringer. Prøveemnerne testes derefter af Solvay, og resultaterne sammenlignes med egenskaberne for sprøjtestøbt PEEK. Trækprøverne viste, at Orion AM’s proces kunne give mekaniske egenskaber, der overgår styrken ved sprøjtestøbning, selv i Z-orienteringen, som normalt er den orientering, der lider mest under svag vedhæftning mellem lagene. Trækstyrken lå mellem 95.4MPa og 100MPa, hvilket understreger den isotrope og ensartede styrke, som Orions proces giver. Trækmodulet lå mellem 3.80GPa og 4.10GPa, hvilket viser, at den høje krystallisation blev opnået under printprocessen uden behov for yderligere udglødning. “Det er de bedste resultater, vi hidtil har set i dette program”, udtaler Brian Alexander, polymerforsker og ekspert i 3D-print af PEEK hos Solvay Specialty Polymers.
Resultaterne af Orion AM’s S-PEP-test fremgår af tabellen nedenfor:
Diagrammet nedenfor viser en visuel fremstilling af trækstyrkeresultaterne opnået med Orion AM A150-printeren.
Konklusioner om 3D-printet PEEK
I mange år har ingeniører afholdt sig fra at bruge 3D-print af højtydende polymerer til produktionsemner med henvisning til de anisotrope egenskaber, den svage vedhæftning mellem lagene og det høje hulrumsindhold, som den nuværende teknologi giver. Resultaterne opnået af Orion AM er en banebrydende milepæl for branchen for additiv fremstilling, da de løser teknologiens mest begrænsende faktorer ved at opnå mekaniske egenskaber, der kan måle sig med sprøjtestøbning.
Testene blev udført for at validere, at Orion AM’s proces til additiv fremstilling kan fremstille PEEK-emner med en minimumstrækstyrke på 95.4MPa og et minimumselasticitetsmodul på 3.80GPa, hvilket overgår de mekaniske egenskaber ved sprøjtestøbning. Testene validerer også, at Orion AM’s proces kan fremstille emner med lavt hulrumsindhold og en minimumsdensitet på 99.97%. Selvom FFF-3D-print stadig kæmper med at opnå de glatte overflader, som sprøjtestøbning giver, beviser resultaterne, at Orion AM’s proces kan bruges til at fremstille slutbrugsemner med mekaniske egenskaber, der er lige så gode som – hvis ikke bedre end – sprøjtestøbning. I lyset af de udfordringer, verden står over for i dag med forstyrrelser i de globale forsyningskæder og logistik, gør Orion AM's teknologi det til en realitet at løse reelle slutbrugsanvendelser med additiv fremstilling og frigør yderligere potentiale inden for områder som produktion af medicinsk udstyr eller komponenter til luft- og rumfart.
Kom i kontakt med os
Kontakt en af vores eksperter for at høre mere om Orion AM’s løsninger, og hvordan de kan hjælpe dine projekter.
