Navzdory více než 30leté historii aditivní výroby (AM) se 3D tisk termoplastů extruzní technologií Fused Filament Fabrication (FFF) dosud omezoval převážně na výrobu prototypů nebo maket výrobků. Z hlediska výrobních metod pro průmyslové koncové díly se FFF jeví jako nepravděpodobná a nevěrohodná technologie. Důvodem byla do značné míry omezení nejen samotných materiálů, ale také nedostatek inovací v procesech jejich zpracování.
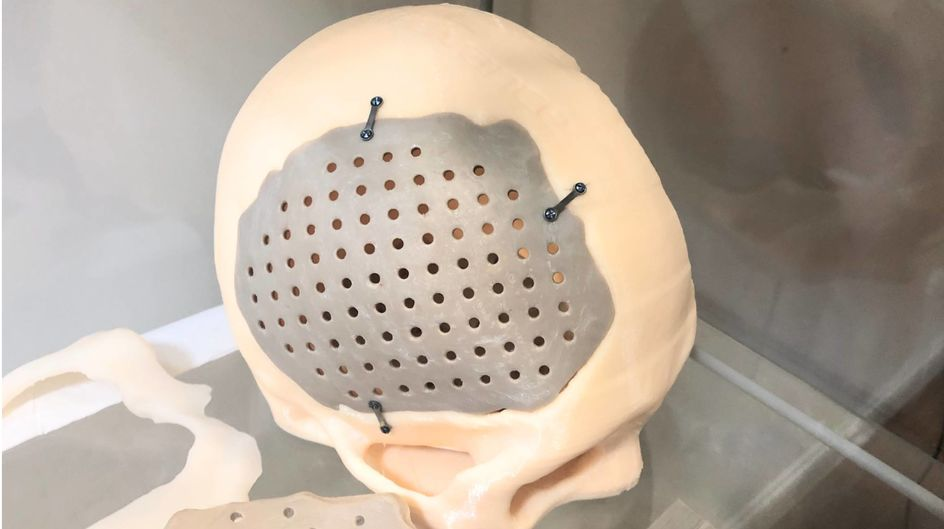
V posledních letech se jako filamenty pro 3D tiskárny FFF začaly používat vysoce výkonné polymery (HPP). Tyto materiály si zachovávají vynikající mechanické, tepelné a chemické vlastnosti i v nejnáročnějších prostředích světa, jako jsou vysoké teploty, vysoký tlak a agresivní chemikálie. Ze všech těchto mimořádných plastů má díky své semikrystalické povaze nejvýjimečnější vlastnosti PEEK (polyetheretherketon). PEEK lze použít k výrobě dílů pro nejnáročnější aplikace, jako jsou součásti pístů v motoru, aplikace v ultravysokém vakuu v letectví a kosmonautice, a dokonce i lékařské implantáty, například lebeční destičky.
Lebeční implantát z PEEK
Zdroj: Evonik
Výroba součástí z materiálů, jako je PEEK, pomocí 3D tiskáren však byla kvůli vysokým teplotám zpracování z velké části nemožná nebo nepraktická. Většina 3D tiskáren na trhu, které údajně tisknou PEEK, má vyhřívané komory s maximální teplotou 150°C, což sice stačí k dosažení teploty skelného přechodu PEEK, ale vede ke slabému mezivrstvovému spojení a nízké krystalinitě. Ve snaze zlepšit vlastnosti výrobci doporučují vzniklé hnědé amorfní výtisky žíhat, aby se získal světle béžový díl s vyšší krystalinitou. Přestože žíhané díly vypadají krystaličtěji, krystalické struktury existují pouze uvnitř jednotlivých vrstev a nevznikají mezi vrstvami, takže výtisky zůstávají v orientaci Z slabé. Procesy s nižší teplotou navíc vedou k vysokému podílu dutin, protože tištěné stopy se navzájem dobře nespojují, což tištěné díly dále oslabuje.
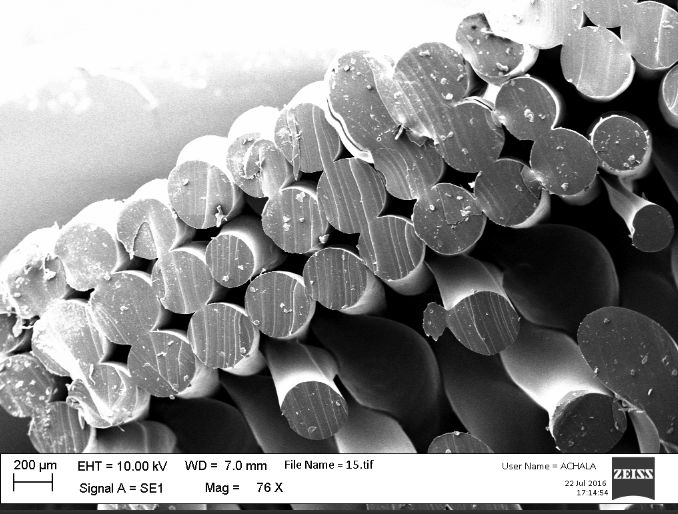
Díly vytištěné FFF s mnoha vnitřními dutinami
Zdroj: Dr. Achala de Mel
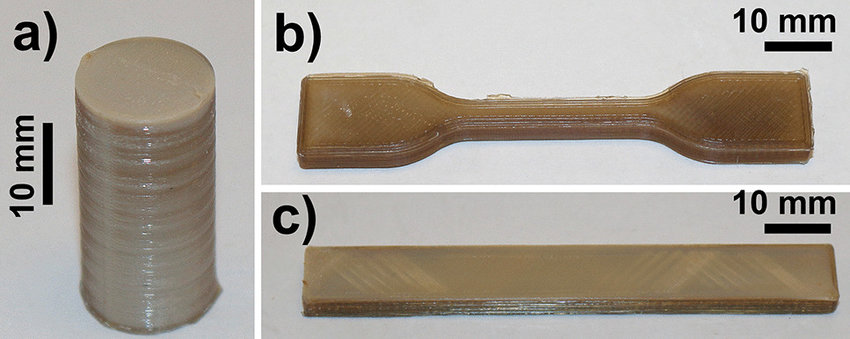
Amorfní 3D tištěné díly z PEEK.
Zdroj: Challa et al. (2022).
Aby tedy 3D tiskárna dokázala vyrobit díl z HPP, musí její extrudér nejen dosáhnout vysoké teploty potřebné k roztavení filamentu, ale také udržovat dříve nanesený materiál na dostatečně vysoké teplotě, aby se podpořilo spojení mezi tiskovými liniemi a vrstvami. Právě tato druhá část je zásadní překážkou pro výrobu konstrukčně robustních dílů z HPP pomocí 3D tisku. Pokud se toho podaří dosáhnout, nebudou se dvě vrstvy chovat jako dvě samostatné vrstvy, ale jako jeden díl se 100% hustotou, který je zcela plný a v celém objemu homogenní. Žíhání dílů nezlepší hustotu ani nevyřeší slabé mezivrstvové spojení.
Přístup Orion AM k 3D tisku PEEK
Orion Additive Manufacturing GmbH využila více než 9 let zkušeností z výzkumu a vývoje extruzní technologie FFF k vytvoření jednoho z nejpokročilejších průmyslových systémů 3D tisku. Proces, pro který bylo podáno patentové řízení, spočívá v dodávání tepla přímo do materiálu tepelným zářením namísto ohřevu vzduchu konvekcí. Tepelné záření vyžaduje méně energie, protože teplo je vyzařováno přímo k dílu, zatímco v konvekčních systémech se vzduch ohřívá a poté cirkuluje, což vede k velkým tepelným ztrátám a teplotním gradientům, protože horký vzduch při proudění systémem chladne.
„Jsou to nejlepší výsledky, jaké jsme dosud viděli.“
Semikrystalické polymery, jako je PEEK, z toho velmi profitují, protože krystalické struktury se musí tvořit pomalu při vysokých teplotách. Pokud se PEEK z teploty tání ochladí příliš rychle, materiál bude amorfní a slabší než v semikrystalickém stavu. Proces Thermal Radiation Heating (TRH) společnosti Orion AM nejen spojuje vrstvy dohromady, ale umožňuje také tvorbu semikrystalických struktur PEEK in situ během vysokoteplotního tisku.
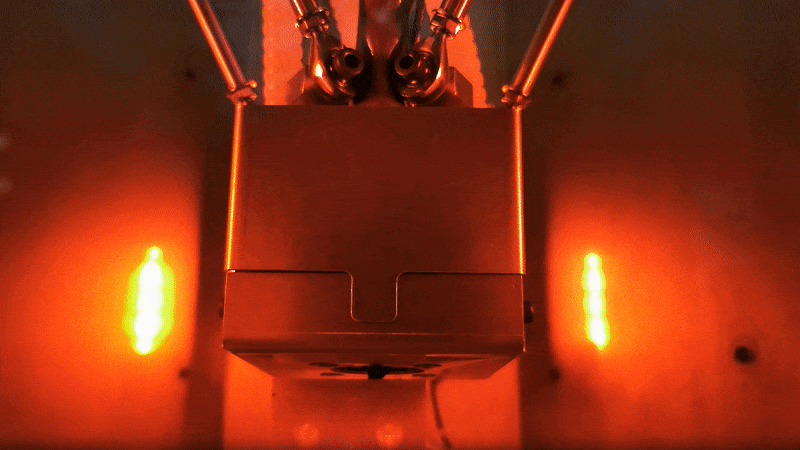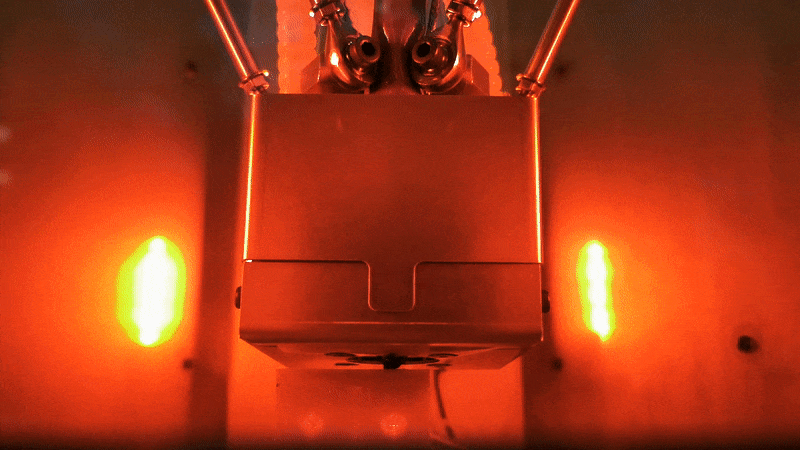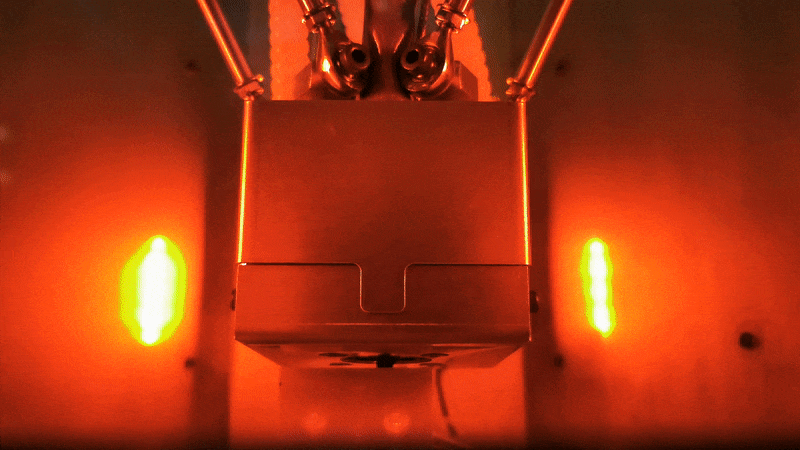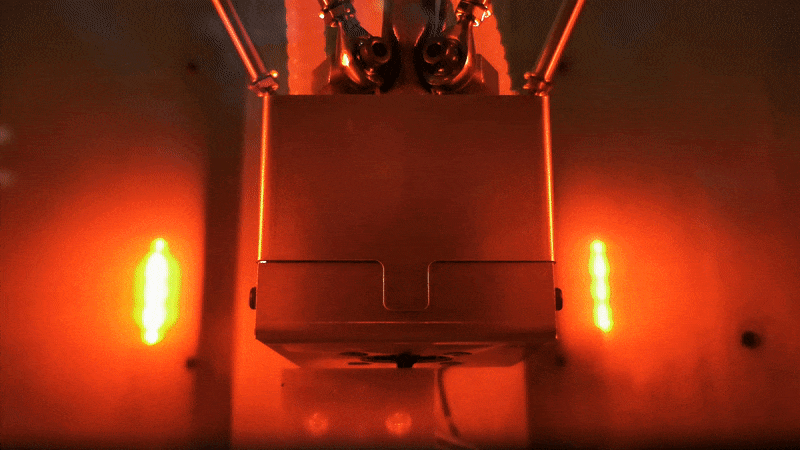
Proces Thermal Radiation Heating (TRH) společnosti Orion AM
Zdroj: Orion AM
Proces Orion AM je přínosný nejen pro semikrystalické polymery, jako je PEEK, ale ve skutečnosti jej lze použít ke zlepšení mezivrstvového spojení v procesu FFF prakticky u všech termoplastů, jako jsou PEKK, PAEK, PPSU, PEI (ULTEM), a dokonce i TPI (termoplastický polyimid, obvykle známý pod registrovanou ochrannou známkou Kapton společnosti DuPont). Cílem Orion AM je zlepšit nejen mezivrstvové spojení, ale také porozitu, což by pomohlo snížit odplyňování a umožnit potenciální koncové aplikace ve vesmíru. Výsledkem technologie TRH je, že po jejím zapnutí zcela zmizí vnitřní dutiny. To znamená, že mechanické vlastnosti budou srovnatelné se vstřikováním a navíc budou zachovány i vlastnosti z hlediska odplyňování.
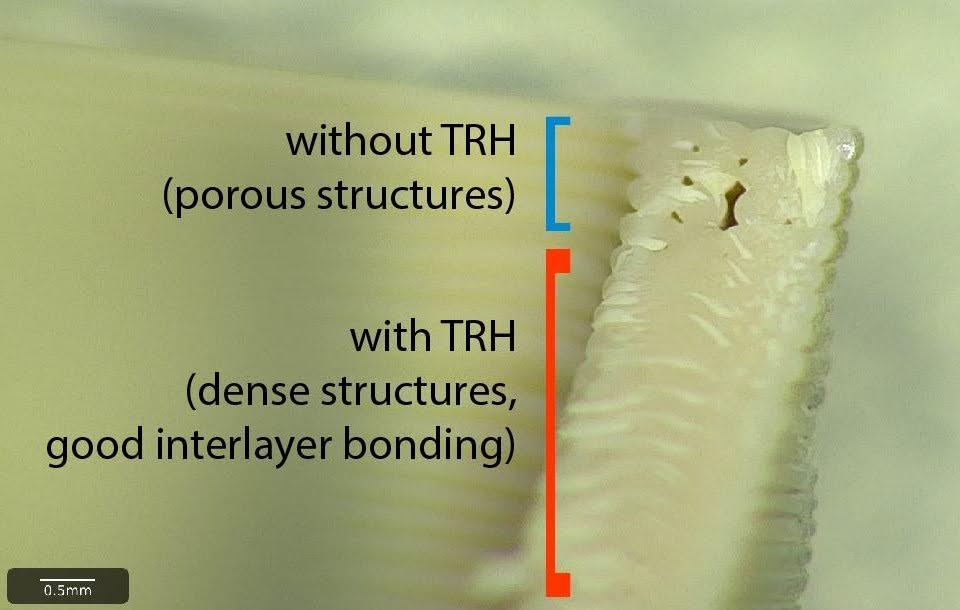
Vliv procesu Thermal Radiation Heating (TRH) společnosti Orion AM na porozitu
Zdroj: Orion AM
Dosažení pevnosti a hustoty vstřikovaných dílů při 3D tisku PEEK
Od samého počátku vývoje procesu Orion AM bylo cílem dosáhnout mechanických vlastností konkurenceschopných se vstřikováním. Splnění tohoto cíle by uvolnilo potenciál aditivní výroby pro výrobu koncových dílů pro širokou škálu aplikací v lékařství a v leteckém a kosmickém průmyslu.
Díky mnoha experimentům a pomoci platformy strojového učení xT, dosáhla technologie Orion AM mechanických vlastností s hustotou 99.9%, které dokonce překonaly pevnost vstřikovaných dílů.
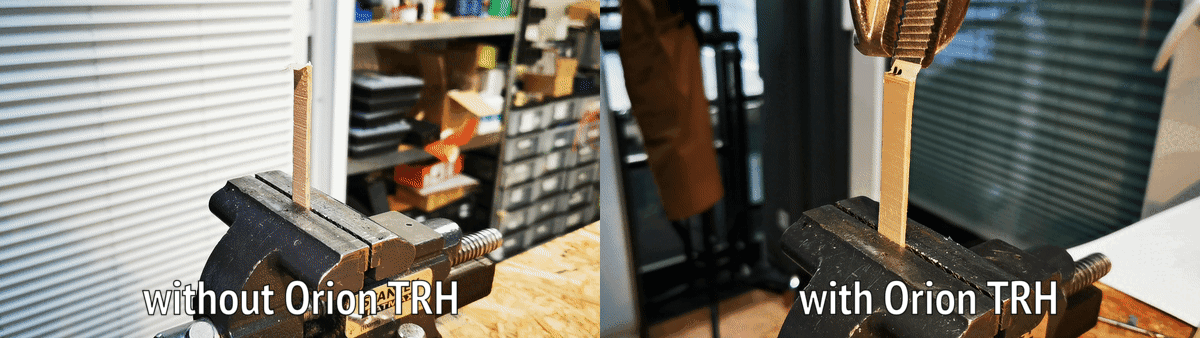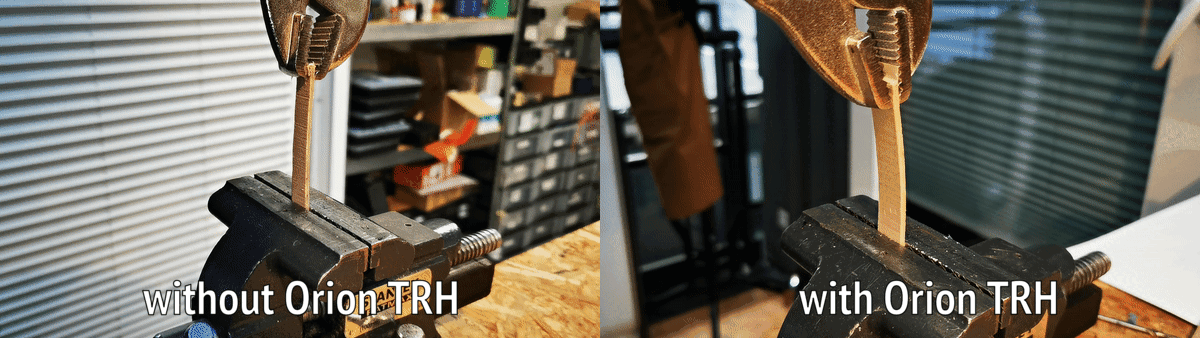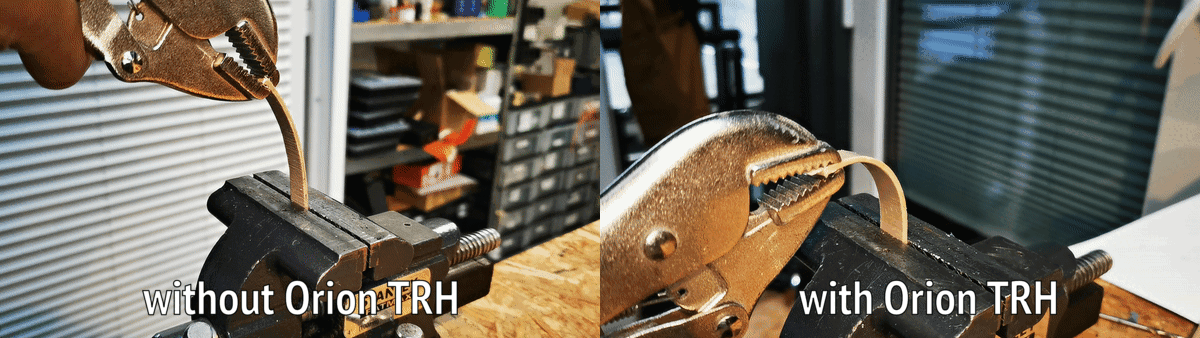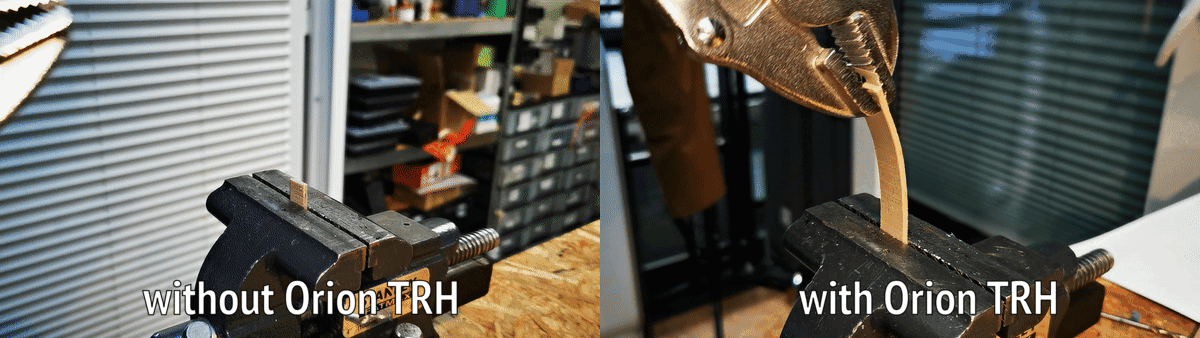
Srovnání procesu TRH společnosti Orion AM
Zdroj: Orion AM
Nezávislá studie Varšavské technické univerzity (Warsaw University of Technology) prokázala, že proces TRH společnosti Orion AM dosáhl u 3D tištěných vzorků z PEEK hustoty 99.95%-99.98%. Vzorky byly vytištěny v plochých a svislých orientacích z materiálů KetaSpire® PEEK AM Filament MS NT1 (přírodní PEEK) a KetaSpire® PEEK AM Filament CF10 LS1 (PEEK s uhlíkovými vlákny) dodaných společností Solvay.
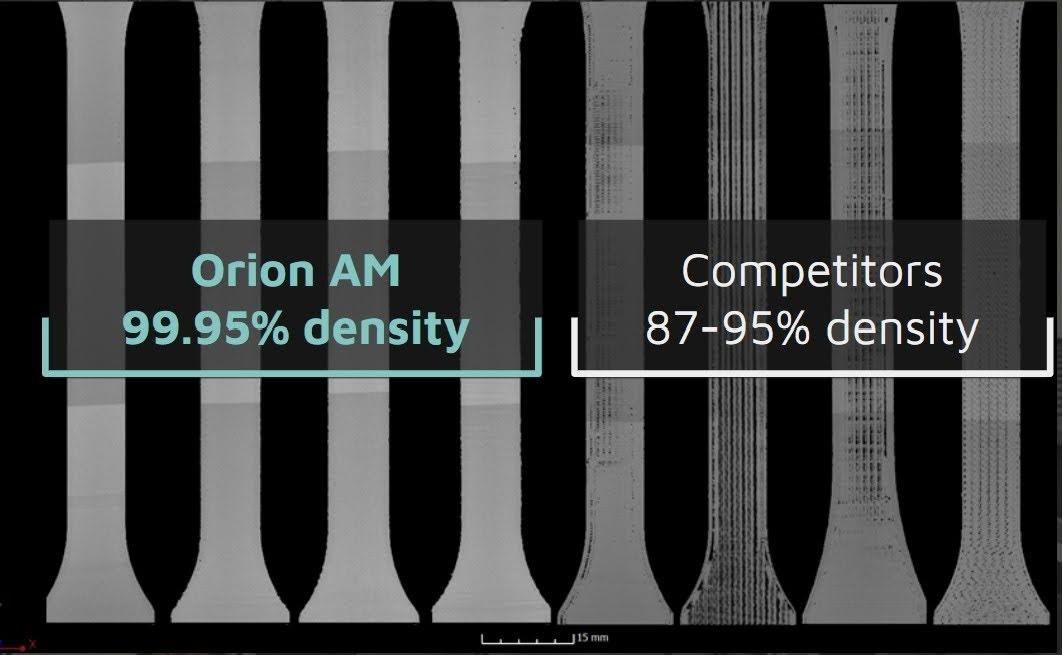
Hustota vzorků z PEEK při použití TRH společnosti Orion AM ve srovnání s jinými procesy
Zdroj: Orion AM
Aby bylo možné vyhodnotit nejlepší technologie pro 3D tisk svých filamentů PEEK, vytvořila společnost Solvay Solvay Printer Evaluation Program (S-PEP) k posouzení mechanických vlastností výtisků z různých průmyslových systémů 3D tisku. Pro tyto studie se zkušební tyče z PEEK pro tahovou zkoušku připravují z materiálu Solvay KetaSpire® PEEK AM Filament MS NT1 podle normy DIN EN ISO 527-2 1BA v různých orientacích. Vzorky poté testuje společnost Solvay a výsledky se porovnávají s vlastnostmi vstřikovaného PEEK. Tahové zkoušky ukázaly, že proces Orion AM dokáže dosáhnout mechanických vlastností, které překonávají pevnost vstřikovaných dílů, a to i v orientaci Z, která obvykle nejvíce trpí slabým mezivrstvovým spojením. Pevnost v tahu se pohybovala v rozmezí od 95.4MPa do 100MPa, což dokládá izotropní a rovnoměrnou pevnost dosaženou procesem Orion. Modul pružnosti v tahu se pohyboval v rozmezí od 3.80GPa do 4.10GPa, což ukazuje, že vysoké krystalizace bylo dosaženo již během tisku bez nutnosti dodatečného žíhání. „Jsou to nejlepší výsledky, jaké jsme v tomto programu dosud viděli“, uvedl Brian Alexander, polymerní vědec a expert na 3D tisk PEEK ve společnosti Solvay Specialty Polymers.
Výsledky testu S-PEP společnosti Orion AM jsou uvedeny v tabulce níže:
Níže uvedený graf znázorňuje výsledky pevnosti v tahu dosažené s tiskárnou Orion AM A150.
Závěry k 3D tištěnému PEEK
Inženýři se po mnoho let vyhýbali použití 3D tisku vysoce výkonných polymerů pro sériové díly s odkazem na anizotropní vlastnosti, slabé mezivrstvové spojení a vysoký podíl dutin, kterých dosahovaly dosavadní technologie. Výsledky dosažené společností Orion AM představují pro odvětví aditivní výroby převratný milník, protože řeší nejvíce omezující faktory této technologie dosažením mechanických vlastností, které konkurují vstřikování.
Provedené zkoušky potvrdily, že proces aditivní výroby Orion AM dokáže vyrábět díly z PEEK s minimální pevností v tahu 95.4MPa a minimálním modulem pružnosti 3.80GPa, které překračují mechanické vlastnosti vstřikovaných dílů. Zkoušky také potvrdily, že proces Orion AM dokáže vyrábět díly s nízkým podílem dutin a minimální hustotou 99.97%. Přestože 3D tisk FFF stále nedosahuje hladkého povrchu, jaký nabízí vstřikování, dosažené výsledky dokazují, že proces Orion AM lze použít k výrobě koncových dílů, jejichž mechanické vlastnosti jsou stejně dobré jako u vstřikování, ne-li lepší. S ohledem na výzvy, kterým dnes svět čelí v podobě narušení globálních dodavatelských řetězců a logistiky, mění technologie Orion AM potenciál aditivní výroby pro skutečné koncové aplikace ve skutečnost a dále otevírá možnosti v oblastech, jako je výroba zdravotnických prostředků nebo leteckých a kosmických komponent.
Spojte se s námi
Chcete-li se dozvědět více o řešeních Orion AM a o tom, jak mohou pomoci vašim projektům, obraťte se na některého z našich odborníků.
