مقاصد
TNO کے کام کے اہداف میں سے ایک Orion کے پرنٹ کردہ اسپیسیمنز کی مکینیکل خصوصیات کا تعین اور ان کی تصدیق ہے۔
ان کا دوسرا ہدف یہ ہے کہ Orion کے تیار کردہ ہر اسپیسیمن کے معیار کو بصری طور پر اور مائیکرو اسکوپ کے ذریعے بھی دیکھا جائے۔
FDM 3D پرنٹنگ
فیوزڈ ڈیپوزیشن ماڈلنگ (FDM)، یا فیوزڈ فلامنٹ فیبریکیشن (FFF)، ایک ایڈیٹیو مینوفیکچرنگ عمل ہے جو مٹیریل ایکسٹروژن کے خاندان سے تعلق رکھتا ہے اور سب سے زیادہ استعمال ہونے والی 3D پرنٹنگ ٹیکنالوجی ہے۔ عام FDM 3D پرنٹنگ پلاسٹک فلامنٹ سے پلاسٹک کی افقی لیئرز پرنٹ کرتی ہے، جس سے عموماً انتہائی کمزور انٹر لیئر بانڈنگ بنتی ہے۔ اس کا مطلب ہے کہ پارٹ کی مضبوطی اینائسوٹروپک (غیر آئسوٹروپک/غیر یکساں) ہوتی ہے اور Z-سمت (عمودی اورینٹیشن) میں ٹینسائل اسٹرینتھ عموماً کمزور ہوتی ہے۔
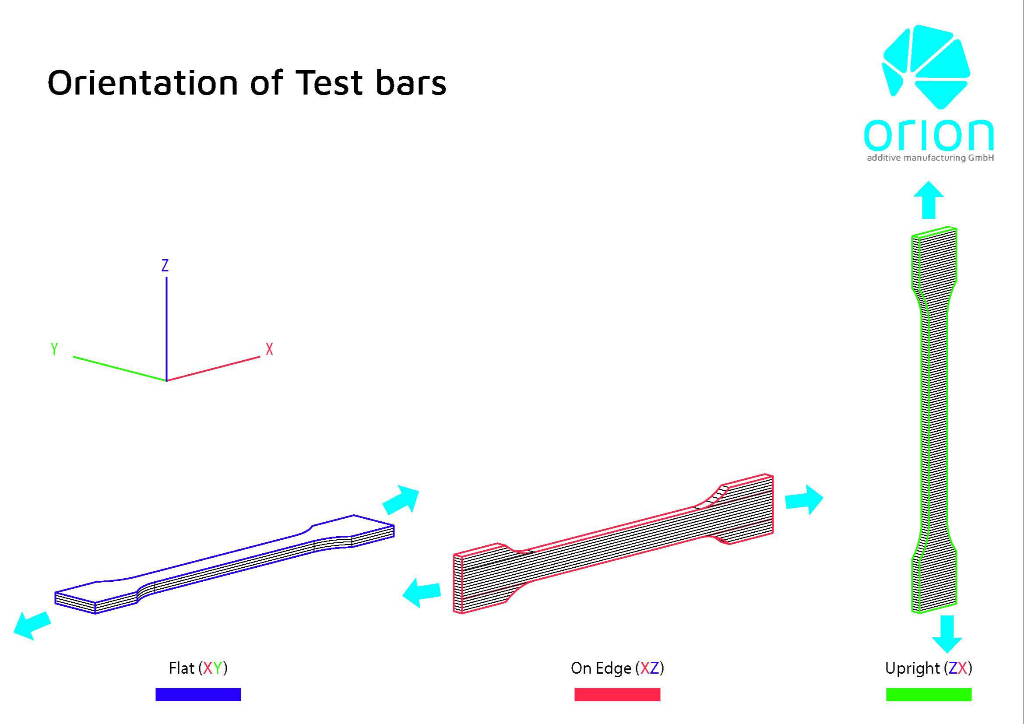
ایک مضمون (3D Hubs) کے مطابق، “50% انفل پر ABS میں افقی طور پر پرنٹ کیے گئے ٹینسائل ٹیسٹ پیسز کا عمودی طور پر پرنٹ کیے گئے ٹیسٹ پیسز سے موازنہ کیا گیا، اور معلوم ہوا کہ ان کی ٹینسائل اسٹرینتھ X اور Y پرنٹ سمت میں Z سمت کے مقابلے میں تقریباً 4 گنا زیادہ تھی (17.0 MPa بمقابلہ 4.4 Mpa) اور ٹوٹنے سے پہلے وہ تقریباً 10 گنا زیادہ کھنچے (4.8% بمقابلہ 0.5%)۔”
FDM عموماً Z سمت میں XY کی مضبوطی کا 1/4 ٹینسائل اسٹرینتھ پیدا کرتی ہے۔ لیکن Orion AM کی ٹیکنالوجی پارٹ کو گرم کرنے کے لیے تھرمل ریڈی ایشن لگا کر اس مسئلے کو حل کرتی ہے، جس سے لیئرز آپس میں فیوز ہو جاتی ہیں اور نہ صرف زیادہ مضبوط پارٹس بنتے ہیں بلکہ واٹر ٹائٹنس بھی حاصل ہوتی ہے۔
ٹینسائل اسٹرینتھ
| 36.3 MPa (XY) |
| 30.7 MPa (XZ) |
| 31.0 MPa (ZX) |
E-ماڈیولس
| 2040 kPa (XY) |
| 1868 kPa (XZ) |
| 2096 kPa (ZX) |
تھرمل ریڈی ایشن ہیٹنگ (TRH) ٹیکنالوجی
FFF عمل کے ذریعے ایڈیٹیو مینوفیکچرنگ عام طور پر کمزور انٹر لیئر بانڈنگ پیدا کرتی ہے، خاص طور پر PEEK جیسے ہائی پرفارمنس پولیمرز کے ساتھ۔ اس کا نتیجہ اینائسوٹروپک مضبوطی کی صورت میں نکل سکتا ہے، جس میں Z-اورینٹیشن میں ٹینسائل اسٹریس مٹیریل کی مضبوطی کا صرف 10% تک ہوتا ہے۔
Orion AM کی ملکیتی ٹیکنالوجی پرنٹ کو ہر سمت سے 300 °C تک مؤثر طریقے سے گرم کرتی ہے، جس سے انٹر لیئر بانڈنگ بڑھتی اور مکینیکل مضبوطی بہتر ہوتی ہے۔ اس کے نتیجے میں امپلانٹس یا ایرو اسپیس پارٹس سمیت فعال اینڈ یوز پارٹس تیار ہوتے ہیں۔
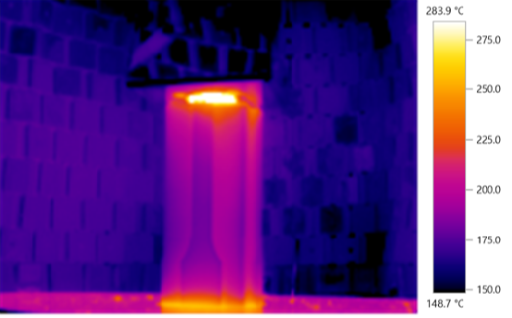
PEEK سے 3D پرنٹ شدہ پارٹ کو 300 °C تک گرم کرتی TRH ٹیکنالوجی
Orion TRH کے ساتھ
-لیئرز نظر نہیں آتیں
-یکساں ساختیں
-اچھی انٹر لیئر بانڈنگ
-زیادہ مضبوطی
-اینڈ یوز پارٹس کے لیے موزوں
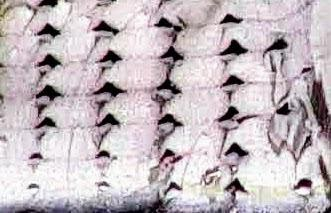
TRH کے بغیر
- لیئرز نظر آتی ہیں
-مسام دار ساختیں
-کمزور انٹر لیئر بانڈنگ
-کم مضبوطی
-صرف پروٹو ٹائپس کے لیے موزوں
مکینیکل نتائج
Instron یونیورسل ٹیسٹنگ مشین سے ماپے گئے ISO 527-1BA اسپیسیمنز
پیمائش کے دوران اسٹرین ریٹ مستقل رکھا گیا: 1 mm/
E-ماڈیولس کا تعین 0,05% - 0,25% اسٹرین کی ریگریشن ڈھلوان سے کیا گیا۔
E-ماڈیولس
الٹیمیٹ ٹینسائل اسٹرینتھ
نتیجہ
خلاصہ یہ کہ TNO کے مطابق مجموعی طور پر پرنٹ شدہ پارٹس قابلِ قبول نظر آتے ہیں۔ کناروں پر کچھ اوور ایکسٹروژن ہے جو ٹینسائل ٹیسٹنگ کے دوران اسٹریس کنسنٹریشن کا باعث بن سکتی ہے۔ TNO نے یہ بھی نوٹ کیا کہ نمونوں C170 & C185 کا موازنہ کرتے ہوئے لیئر ہیٹر کی وجہ سے کوئی نمایاں مکینیکل فرق نظر نہیں آیا۔ اگرچہ دونوں نمونوں کا موازنہ کرنے پر معمولی بصری فرق دیکھا جا سکتا ہے، کونے کم واضح لگتے ہیں۔ مکینیکل نتائج میں زیادہ تر TNO نے مشاہدہ کیا کہ E (box) نمونوں کے لیے زیادہ ماڈیولس ماپا گیا، جو شماریاتی طور پر اسپیسیمنز سے مختلف نہیں۔ آخر میں TNO نے مشاہدہ کیا کہ ٹینسائل اسپیسیمنز کے ٹوٹنے میں فریکچر کئی پرنٹ شدہ لیئرز کے آر پار پھیلا ہوا تھا، جو اچھی انٹر لیئر چسپیدگی کی نشاندہی کرتا ہے۔


تعاون اور اظہارِ تشکر
یہ پراجیکٹ AMable کنسورشیم کے تعاون سے ممکن ہوا، اور ہم ان کے تعاون پر تہِ دل سے شکریہ ادا کرتے ہیں: Phanindra Giddaluri، MonitorFish، Rob Kleijnen، Inspire AG، اور آخر میں Guy Bex، TNO — ان کے تعاون پر شکریہ۔ ہم سب کے تعاون کے شکر گزار ہیں۔
