Doelstellingen
Een van de werkdoelen van TNO is het bepalen en vastleggen van de mechanische eigenschappen van proefstukken die door Orion zijn geprint.
Het tweede doel is dat de kwaliteit van elk door Orion vervaardigd proefstuk zowel optisch als met een microscoop zichtbaar wordt gemaakt.
FDM-3D-printen
Fused Deposition Modeling (FDM), of Fused Filament Fabrication (FFF), is een additive-manufacturingproces dat behoort tot de familie van materiaalextrusie en is de meest gebruikte 3D-printtechnologie. Bij typisch FDM-3D-printen wordt een kunststoffilament gebruikt om horizontale lagen kunststof te printen, wat doorgaans een zeer zwakke hechting tussen de lagen oplevert. Dit betekent dat de sterkte van het onderdeel anisotroop is (niet isotroop/uniform) en dat de treksterkte in de Z-richting (verticale oriëntatie) doorgaans lager is.
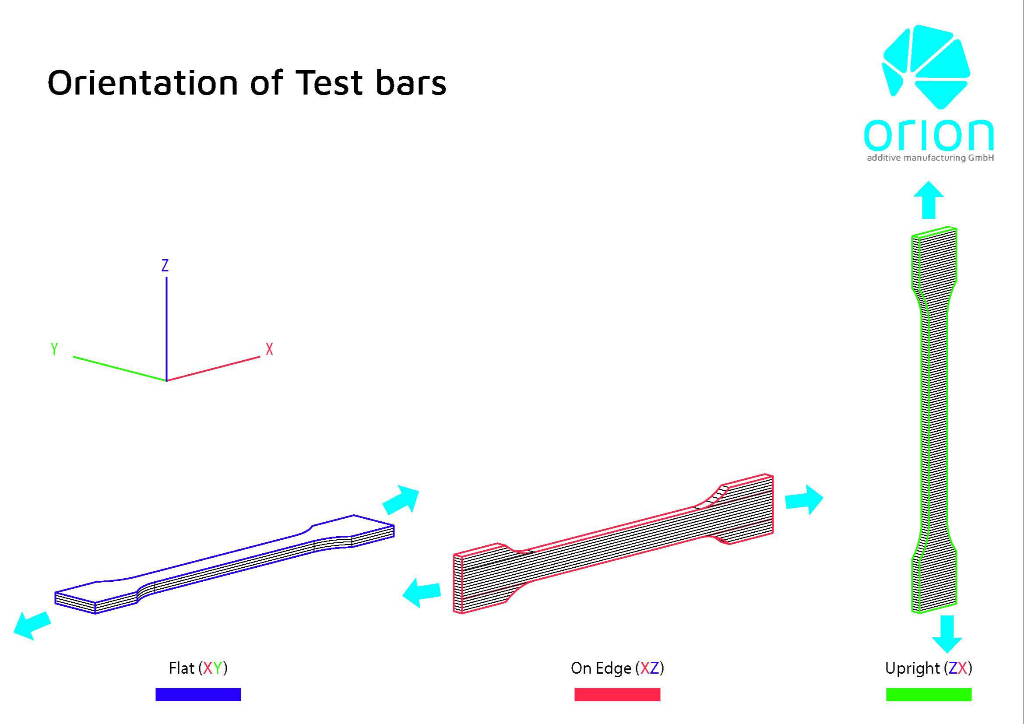
Volgens een artikel van 3D Hubs: "trekproefstukken die horizontaal in ABS met 50% vulling waren geprint, werden vergeleken met verticaal geprinte proefstukken; zij bleken in de X- en Y-printrichting een bijna 4 keer zo hoge treksterkte te hebben als in de Z-richting (17.0 MPa tegenover 4.4 Mpa) en rekten bijna 10 keer zo ver voordat ze braken (4.8% tegenover 0.5%)."
FDM levert in de Z-richting doorgaans een treksterkte op die 1/4 is van de sterkte in XY. De technologie van Orion AM lost dit op door thermische straling toe te passen om het onderdeel te verwarmen, waardoor de lagen met elkaar versmelten en niet alleen sterkere, maar ook waterdichte onderdelen ontstaan.
Treksterkte
| 36,3 MPa (XY) |
| 30,7 MPa (XZ) |
| 31,0 MPa (ZX) |
E-modulus
| 2040 kPa (XY) |
| 1868 kPa (XZ) |
| 2096 kPa (ZX) |
Thermal Radiation Heating-technologie (TRH)
Additive manufacturing met een FFF-proces levert doorgaans een zwakke hechting tussen de lagen op, vooral met hoogwaardige polymeren zoals PEEK. Dit kan leiden tot anisotrope sterkte, met een trekspanning in de Z-oriëntatie van slechts 10% van de materiaalsterkte.
De eigen technologie van Orion AM verwarmt de print efficiënt vanuit alle richtingen tot 300 °C, waardoor de hechting tussen de lagen toeneemt en de mechanische sterkte verbetert. Dit resulteert in functionele eindproducten, waaronder implantaten en lucht- en ruimtevaartonderdelen.
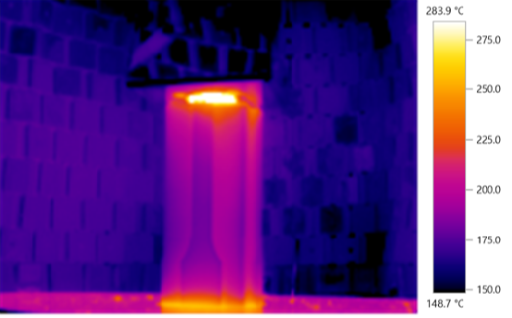
TRH-technologie verwarmt een 3D-geprint PEEK-onderdeel tot 300 °C
Met Orion TRH
-Onzichtbare lagen
-Homogene structuren
-Goede hechting tussen de lagen
-Hoge sterkte
-Geschikt voor eindproducten
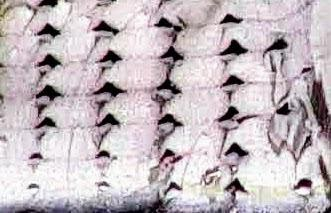
Zonder TRH
- Zichtbare lagen
-Poreuze structuren
-Zwakke hechting tussen de lagen
-Lage sterkte
-Alleen geschikt voor prototypes
Mechanische resultaten
ISO 527-1BA-proefstukken gemeten met een Instron-universele testmachine
Reksnelheid tijdens de meting constant gehouden op 1 mm/
E-modulus bepaald met de regressiehelling tussen 0,05% - 0,25% rek.
E-modulus
Treksterkte
Conclusie
Concluderend stelde TNO vast dat de geprinte onderdelen als geheel acceptabel lijken. De randen vertonen enige overextrusie die tijdens trekproeven tot spanningsconcentraties kan leiden. TNO merkte ook op dat bij vergelijking van de monsters C170 & C185 geen significant mechanisch verschil door de laagverwarming kan worden waargenomen. Bij vergelijking van de twee monsters is wel een klein visueel verschil te zien: de hoeken lijken minder scherp gedefinieerd. Wat de mechanische resultaten betreft, stelde TNO grotendeels vast dat voor de E-monsters (box) een hoge modulus is gemeten, die statistisch niet verschilt van die van de proefstukken. Tot slot heeft TNO waargenomen dat de breuken van de trekproefstukken over meerdere geprinte lagen lopen, wat wijst op een goede hechting tussen de lagen.


Ondersteuning en dankbetuigingen
Dit project is mogelijk gemaakt dankzij de steun van het AMable-consortium, en hartelijk dank aan Phanindra Giddaluri van MonitorFish, Rob Kleijnen van Inspire AGen tot slot Guy Bex van TNO voor hun hulp. Wij danken iedereen voor de samenwerking.
