목표
TNO의 작업 목표 중 하나는 Orion이 출력한 시편의 기계적 특성을 측정하고 확립하는 것입니다.
두 번째 목표는 Orion이 제작한 모든 시편의 품질을 육안 및 현미경으로 시각화하는 것입니다.
FDM 3D 프린팅
용융 적층 모델링(FDM) 또는 용융 필라멘트 제조(FFF)는 재료 압출 방식에 속하는 적층 제조 공정으로, 가장 널리 사용되는 3D 프린팅 기술입니다. 일반적인 FDM 3D 프린팅은 플라스틱 필라멘트를 사용하여 수평 층을 출력하며, 일반적으로 매우 약한 층간 접합이 형성됩니다. 이는 부품의 강도가 이방성(등방성/균일하지 않음)을 띠며, Z 방향(수직 방향)의 인장 강도가 일반적으로 더 약하다는 것을 의미합니다.
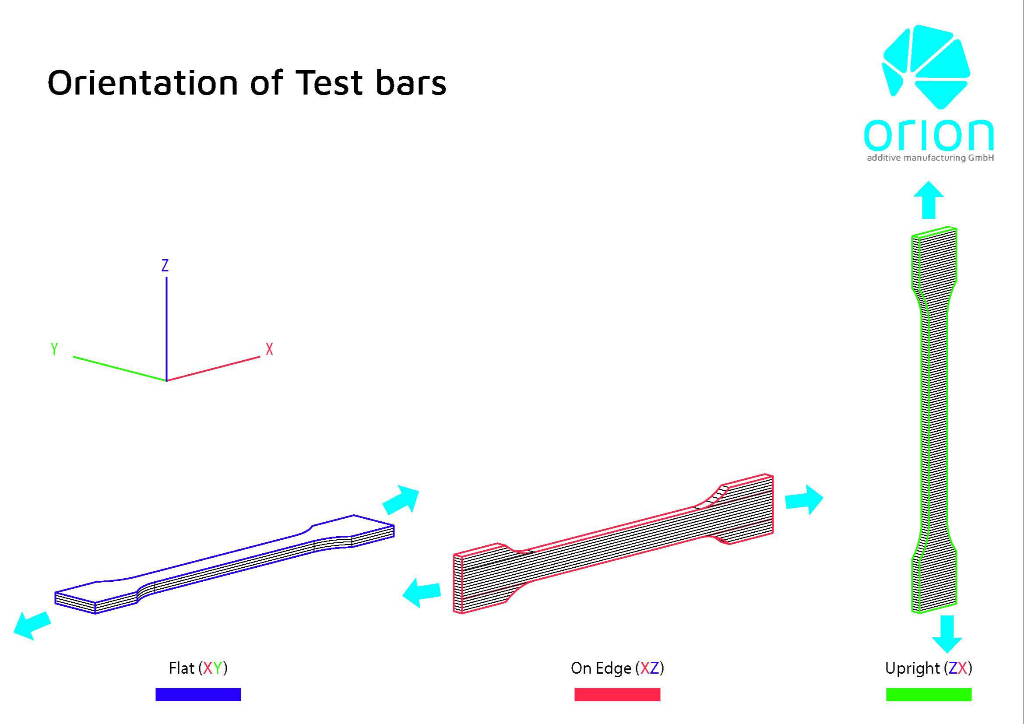
한 편의 글 (3D Hubs 게재)에 따르면, "ABS로 50% 채움률로 수평 출력한 인장 시험편을 수직 출력한 시험편과 비교한 결과, X 및 Y 출력 방향의 인장 강도가 Z 방향보다 거의 4배 높았고(17.0 MPa 대 4.4 Mpa), 파단 전 연신율은 거의 10배 높았습니다(4.8% 대 0.5%)."
FDM은 일반적으로 Z 방향의 인장 강도가 XY 방향 강도의 1/4 수준입니다. 그러나 Orion AM의 기술은 열복사를 적용하여 부품을 가열함으로써 층들을 서로 융합하여 이 문제를 해결하며, 더 강한 부품뿐만 아니라 수밀성도 구현합니다.
인장 강도
| 36.3 MPa (XY) |
| 30.7 MPa (XZ) |
| 31.0 MPa (ZX) |
탄성 계수
| 2040 kPa (XY) |
| 1868 kPa (XZ) |
| 2096 kPa (ZX) |
열복사 가열(TRH) 기술
FFF 공정을 통한 적층 제조는 특히 PEEK와 같은 고성능 폴리머의 경우 일반적으로 약한 층간 접합을 형성합니다. 이로 인해 Z 방향의 인장 응력이 소재 강도의 10%에 불과한 이방성 강도가 나타날 수 있습니다.
Orion AM의 독자적인 기술은 출력물을 모든 방향에서 최대 300 °C까지 효율적으로 가열하여 층간 접합을 높이고 기계적 강도를 향상시킵니다. 그 결과 임플란트나 항공우주 부품을 포함한 기능성 최종 사용 부품을 생산할 수 있습니다.
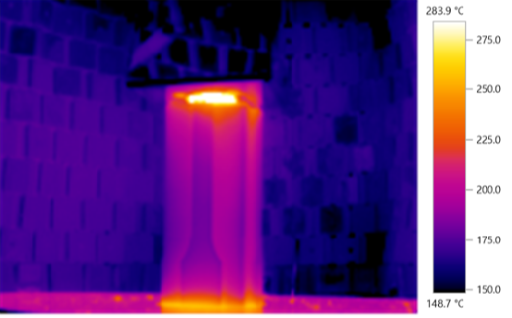
PEEK 3D 프린팅 부품을 최대 300 °C까지 가열하는 TRH 기술
Orion TRH 적용 시
-층이 보이지 않음
-균질한 구조
-우수한 층간 접합
-높은 강도
-최종 사용 부품에 적합
TRH 미적용 시
- 층이 보임
-다공성 구조
-약한 층간 접합
-낮은 강도
-시제품에만 적합
기계적 시험 결과
Instron 만능 시험기로 측정한 ISO 527-1BA 시편
측정 중 변형률 속도는 1 mm/로 일정하게 유지
탄성 계수는 0,05% - 0,25% 변형률 구간의 회귀 기울기로 산출.
탄성 계수
극한 인장 강도
결론
결론적으로 TNO는 출력 부품이 전반적으로 양호한 것으로 판단했습니다. 모서리에 일부 과압출이 있어 인장 시험 중 응력 집중이 발생할 수 있습니다. 또한 TNO는 샘플 C170 & C185를 비교했을 때 레이어 히터로 인한 유의미한 기계적 차이는 관찰되지 않는다는 점에 주목했습니다. 두 샘플을 비교하면 약간의 외관상 차이가 보이며, 모서리가 덜 선명한 것으로 보입니다. 기계적 시험 결과의 대부분에서 TNO는 E(박스) 샘플에서 높은 탄성 계수가 측정되었으며, 이는 통계적으로 시편과 차이가 없다는 것을 확인했습니다. 마지막으로 TNO는 인장 시편의 파단이 여러 출력 층에 걸쳐 발생한 것을 관찰했으며, 이는 우수한 층간 접착력을 나타냅니다.


지원 및 감사의 말씀
본 프로젝트는 AMable 컨소시엄의 지원으로 수행되었습니다. 지원해 주신 다음 분들께 깊이 감사드립니다: Phanindra Giddaluri 님 - MonitorFish, Rob Kleijnen 님 - Inspire AG, 그리고 마지막으로 Guy Bex 님 - TNO . 협력해 주신 모든 분께 감사드립니다.
