積層造形(AM)には30年以上の歴史がありますが、押出方式の熱溶解積層法(FFF)による熱可塑性樹脂の3Dプリンティングは、主に試作品やモックアップの製作に限られてきました。工業用最終製品部品の製造方法として考えると、FFFは現実的とは言い難い技術に見えます。これは主に、材料の限界だけでなく、材料に対応するプロセスの革新が不足していたことに起因します。
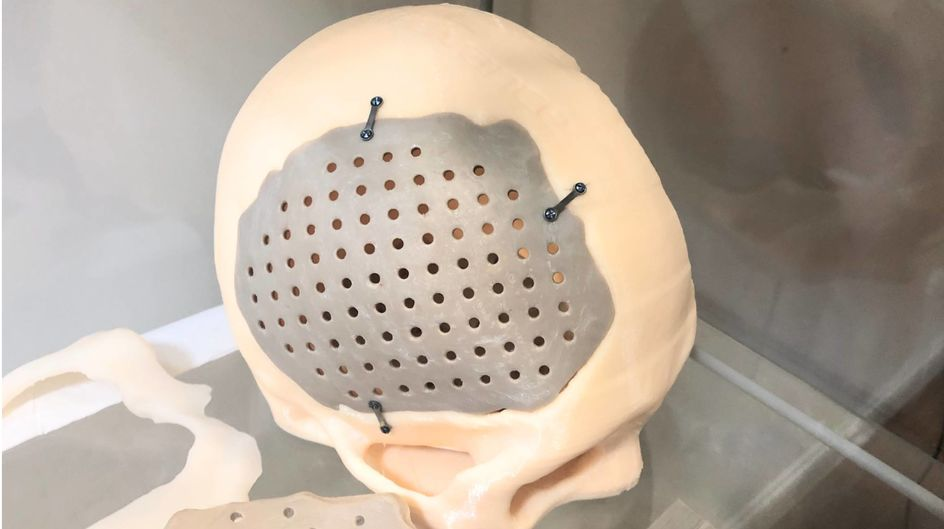
近年、高性能ポリマー(HPP)がFFF 3Dプリンター用のフィラメントとして導入されています。これらの材料は、高温、高圧、腐食性化学物質といった世界で最も過酷な環境にさらされても、優れた機械的・熱的・化学的特性を維持します。こうした卓越したプラスチックの中でも、PEEK(ポリエーテルエーテルケトン)は、その半結晶性により最も優れた特性を備えています。PEEKは、エンジン内部のピストン部品、航空宇宙分野の超高真空用途、さらには頭蓋プレートなどの医療用インプラントといった、最も要求の厳しい用途の部品製造に使用できます。
PEEK製頭蓋インプラント
出典:Evonik
しかし、PEEKのような材料は加工温度が高いため、3Dプリンターで部品を製造することはこれまでほぼ不可能、あるいは実用的ではありませんでした。PEEKを造形できるとうたう市販の3Dプリンターの多くは、加熱チャンバーの最高温度が150°Cです。これはPEEKのガラス転移温度に達するには十分ですが、層間接着が弱く結晶化度も低くなります。特性を改善するため、メーカーは造形後の茶色い非晶質の部品をアニーリングし、結晶化度の高い明るいベージュ色の部品にすることを推奨しています。アニーリング後の部品は結晶化が進んだように見えますが、結晶構造は各層の内部にしか存在せず、層間には形成されないため、Z方向の強度は弱いままです。また、低温プロセスではプリントしたビードライン同士が十分に融着しないため、ボイド率も高くなり、造形部品の強度がさらに低下します。
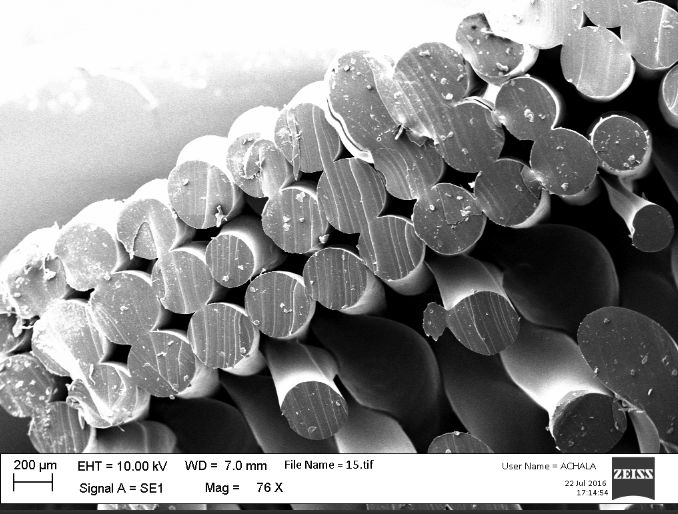
内部ボイドの多いFFF造形部品
出典:Dr. Achala de Mel
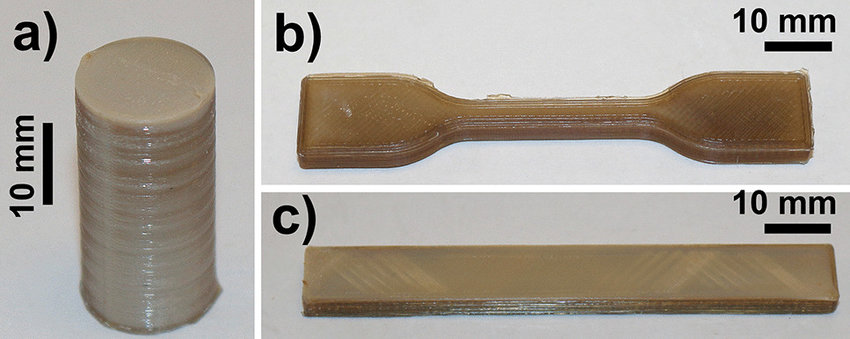
非晶質のPEEK 3Dプリント部品。
出典:Challa et al. (2022)。
したがって、3DプリンターでHPPの部品を造形するには、エクストルーダーがフィラメントを溶融させる高温に達するだけでなく、プリントラインと層の間の接着を促進するために、先に堆積した材料を十分な高温に保つ必要があります。この後者こそが、3DプリンターでHPPから構造的に堅牢な部品を製造する上での決定的な障壁です。これが実現できれば、2つの層はもはや個別の層としてではなく、内部まで完全に中実で均一な密度100%の一体の部品として振る舞います。部品のアニーリングでは、密度の向上も弱い層間接着の解消もできません。
PEEKの3DプリンティングにおけるOrion AMのアプローチ
Orion Additive Manufacturing GmbHは、押出方式FFFの研究開発における9年以上の経験を結集し、最先端の工業用3Dプリンティングシステムの一つを開発しました。特許出願中のこのプロセスでは、対流で空気を加熱するのではなく、熱放射によって材料を直接加熱します。対流方式では空気を加熱してから循環させるため、熱風がシステム内を流れる間に冷えて大きな熱損失と温度勾配が生じますが、熱放射では熱が造形物に向けて放射されるため、必要なエネルギーが少なくて済みます。
「これまでに見た中で最高の結果です。」
PEEKのような半結晶性ポリマーは、結晶構造を高温でゆっくりと形成させる必要があるため、この方式から大きな恩恵を受けます。PEEKを融点から急冷すると材料は非晶質となり、半結晶状態よりも強度が低下します。Orion AMの 熱放射加熱(TRH) プロセスは層同士を融着させるだけでなく、高温での造形プロセス中にPEEKの半結晶構造をインサイチュで形成させることも可能にします。
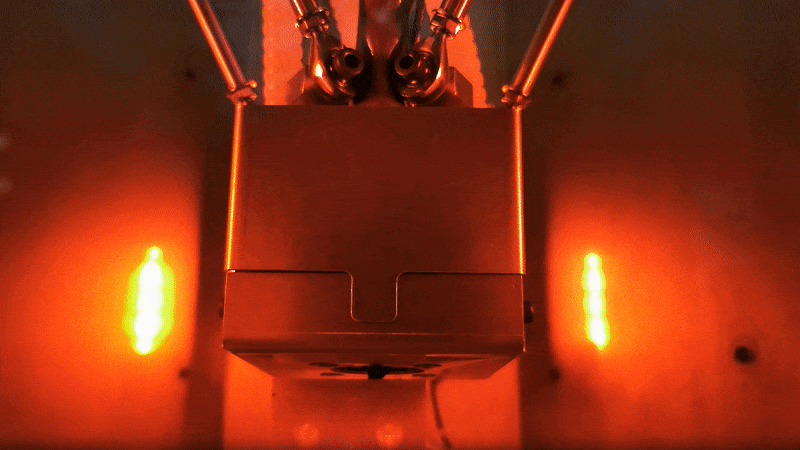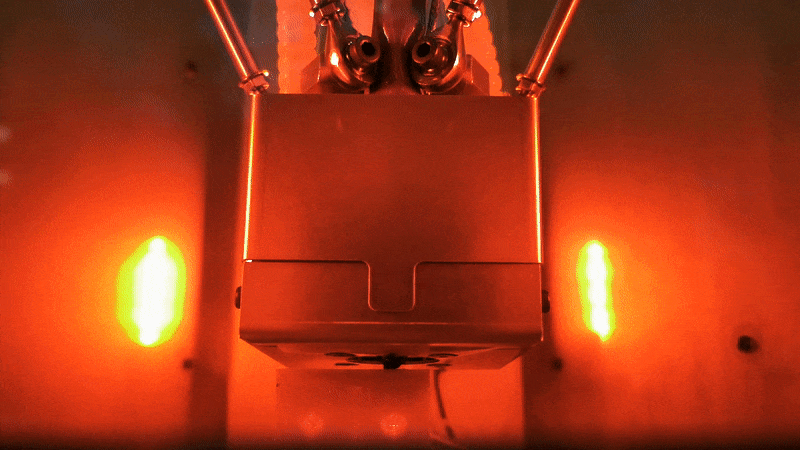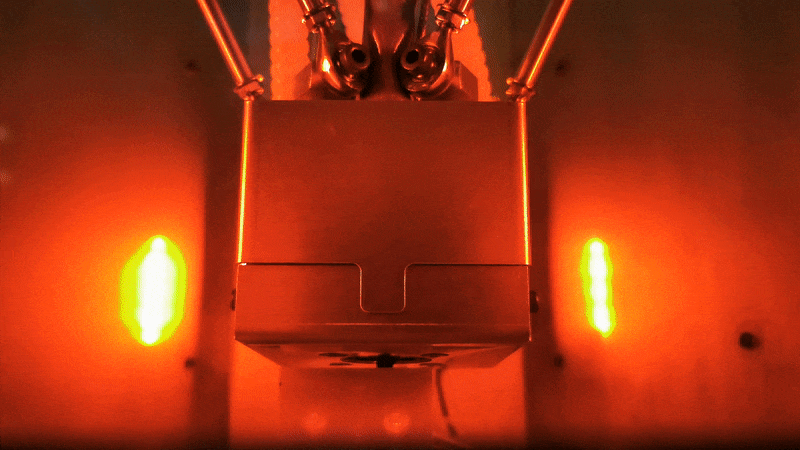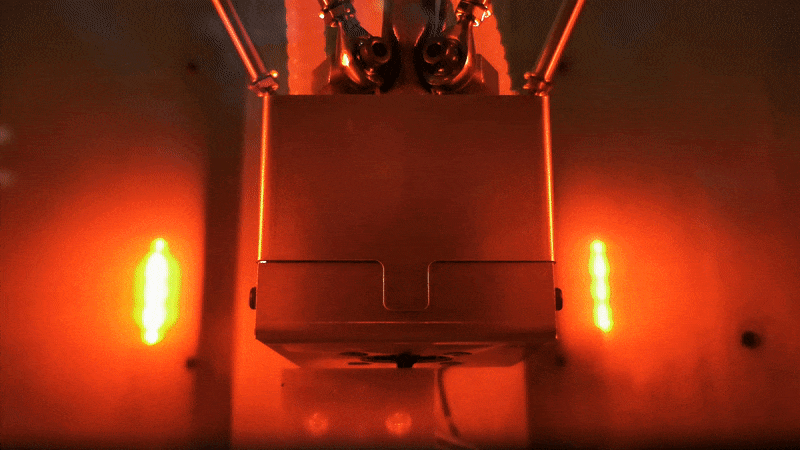
Orion AMの熱放射加熱(TRH)プロセス
出典:Orion AM
Orion AMのプロセスは、PEEKのような半結晶性ポリマーに効果があるだけでなく、PEKK、PAEK、PPSU、PEI(ULTEM)、さらにはTPI(熱可塑性ポリイミド、一般にDuPontの登録商標Kaptonとして知られる)など、事実上あらゆる熱可塑性樹脂のFFFプロセスにおける層間接着の改善にも活用できます。Orion AMの目標は、層間接着だけでなく気孔率も改善することであり、これによりアウトガスが低減され、宇宙分野での最終製品用途が実現する可能性があります。TRH技術をオンにすると、内部ボイドが完全に解消されます。これは、機械的特性が射出成形に匹敵し、さらにアウトガス特性も維持されることを意味します。
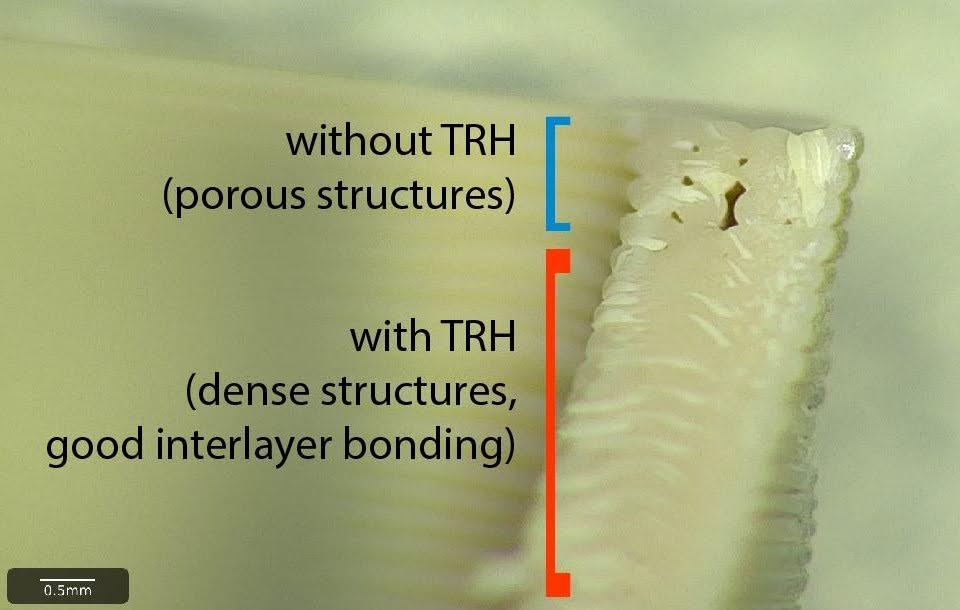
Orion AMの熱放射加熱(TRH)プロセスが気孔率に与える効果
出典:Orion AM
PEEK 3Dプリントで射出成形並みの強度と密度を実現
Orion AMはプロセス開発の当初から、射出成形に匹敵する機械的特性の実現を目標としてきました。この目標を達成することで、積層造形の可能性が広がり、医療分野や航空宇宙産業の幅広い用途で最終製品部品の製造が可能になります。
数多くの実験とxTの機械学習プラットフォームの支援により、Orion AMの技術は密度99.9%を達成し、射出成形の強度をも上回る機械的特性を実現しました。
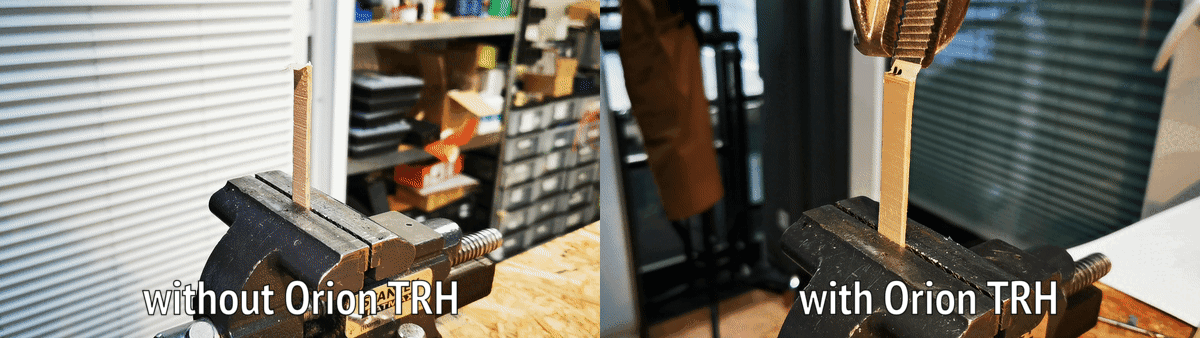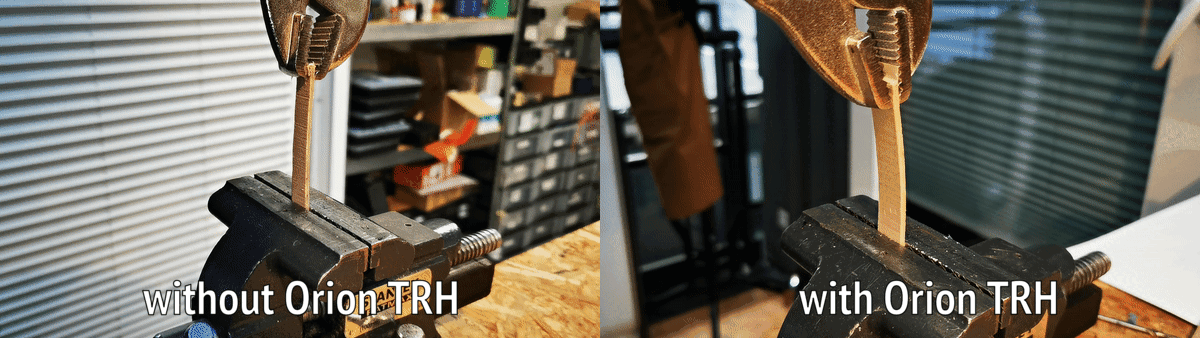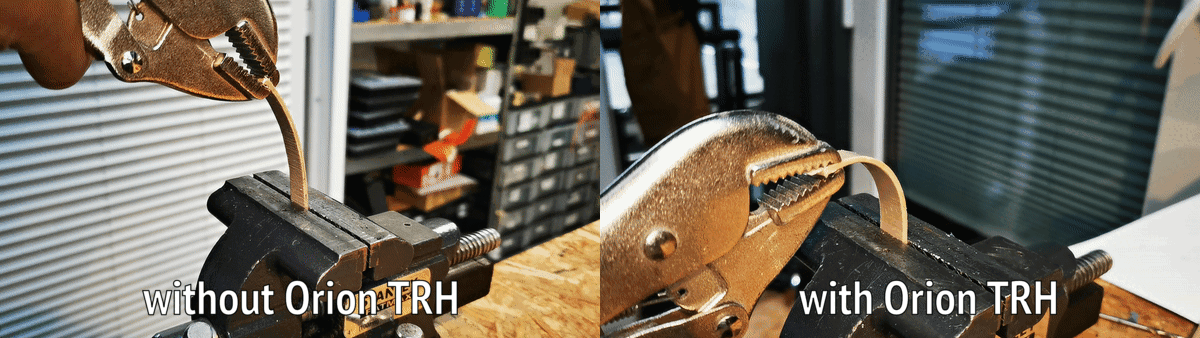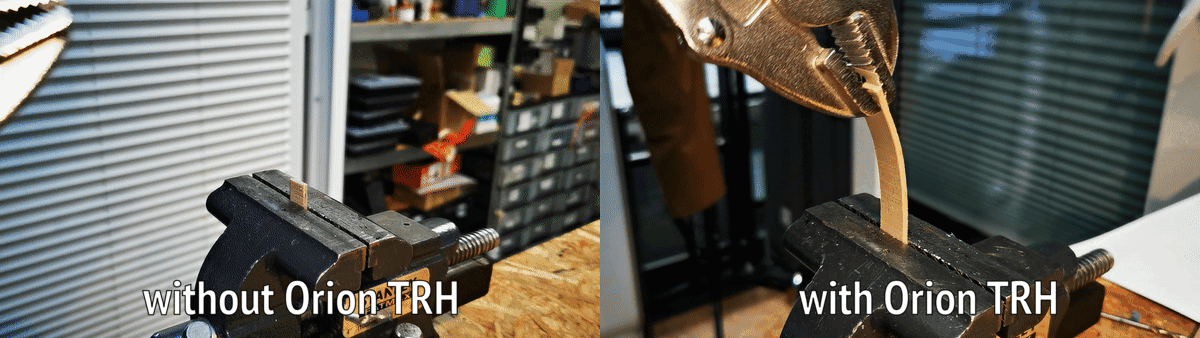
Orion AMのTRHプロセスの比較
出典:Orion AM
Warsaw University of Technologyが実施した独立研究により、Orion AMのTRHプロセスでPEEKの3Dプリント試験片の密度が99.95%~99.98%に達することが示されました。試験片は、Solvayから提供されたKetaSpire® PEEK AM Filament MS NT1(ナチュラルPEEK)およびKetaSpire® PEEK AM Filament CF10 LS1(炭素繊維強化PEEK)を用いて、水平方向と垂直方向で造形されました。
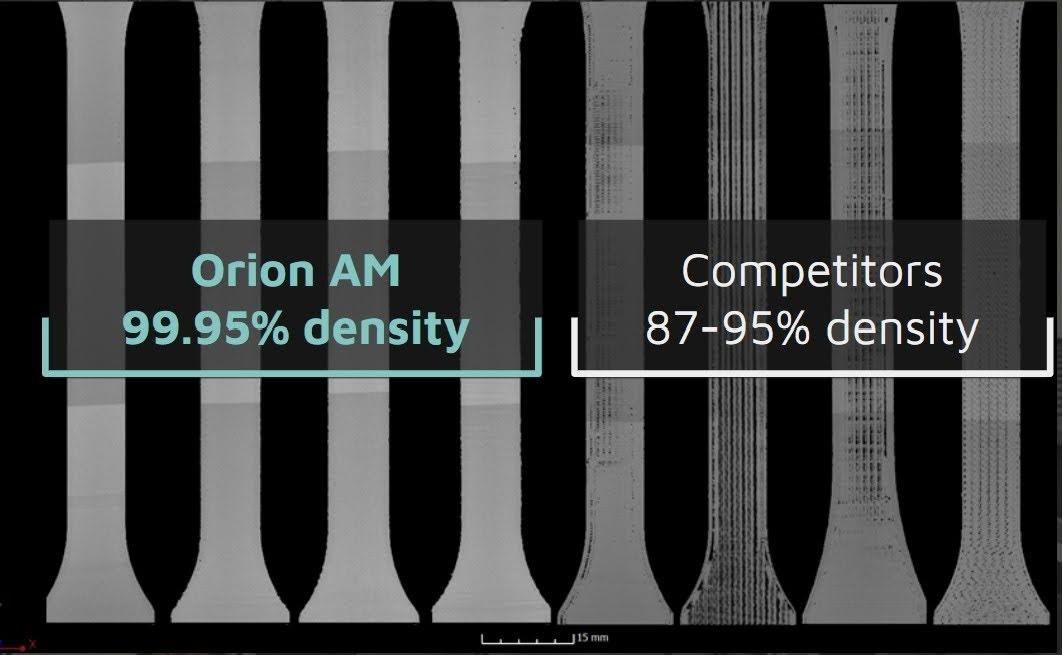
Orion AMのTRHと他のプロセスによるPEEK試験片の密度比較
出典:Orion AM
自社のPEEKフィラメントによる3Dプリンティングに最適な技術を評価するため、SolvayはSolvay Printer Evaluation Program(S-PEP) を設立し、さまざまな工業用3Dプリンティングシステムで造形した部品の機械的特性を評価しています。これらの評価では、SolvayのKetaSpire® PEEK AM Filament MS NT1を使用し、DIN EN ISO 527-2 1BA規格に従ってさまざまな方向でPEEKの引張試験片を作製します。試験片はSolvayで試験され、その結果がPEEKの射出成形品の特性と比較されます。引張試験の結果、Orion AMのプロセスは、通常は弱い層間接着の影響を最も受けやすいZ方向においても、射出成形の強度を上回る機械的特性を実現できることが示されました。引張強度は95.4MPa~100MPaで、Orionのプロセスによる等方的で均一な強度が明らかになりました。引張弾性率は3.80GPa~4.10GPaで、追加のアニーリングを必要とせずに造形プロセス中に高い結晶化が達成されたことを示しています。「このプログラムでこれまでに見た中で最高の結果です」と語るのは、 Brian Alexander氏(Solvay Specialty Polymers ポリマー科学者・PEEK 3Dプリンティング専門家)です。
Orion AMのS-PEP試験結果を以下の表に示します。
以下のグラフは、次のプリンターで達成した引張強度の結果を視覚的に示したものです: Orion AM A150プリンター。
3DプリントPEEKに関する結論
長年にわたりエンジニアは、従来技術による異方性、弱い層間接着、高いボイド率を理由に、高性能ポリマーの3Dプリンティングを量産部品に用いることを控えてきました。Orion AMが達成した成果は、射出成形に匹敵する機械的特性を実現することで、この技術の最大の制約要因を解消するものであり、積層造形業界にとって画期的なマイルストーンです。
実施された試験により、Orion AMの積層造形プロセスで、最低引張強度95.4MPa、最低弾性率3.80GPaという射出成形を上回る機械的特性を持つPEEK部品を製造できることが検証されました。また、Orion AMのプロセスで、最低密度99.97%に達する低ボイド率の部品を製造できることも検証されました。FFF 3Dプリンティングは、射出成形のような滑らかな表面仕上げの実現にはいまだ課題がありますが、今回の結果は、Orion AMのプロセスを用いて射出成形と同等以上の機械的特性を持つ最終製品部品を製造できることを証明しています。世界的なサプライチェーンや物流の混乱という今日の課題を踏まえると、Orion AMの技術は、積層造形による実際の最終製品用途への対応を現実のものとし、医療機器や航空宇宙部品の製造といった分野での可能性をさらに広げます。
フォローする
Orion AMのソリューションと、それがお客様のプロジェクトにどのように役立つかについて詳しくは、当社の専門家までお問い合わせください。
