要旨
第5回European Space Agency CubeSat Industry Dayにおいて、Orion Additive Manufacturing GmbHは、3Dプリンティングで高性能ポリマーを使用するための画期的な技術を発表しました。Orion独自の熱放射加熱システムにより、同社の3Dプリント材料の特性は、他の技術で造形したものと比べて飛躍的に向上しています。最近の試験結果では、Orionの技術で造形した部品が、射出成形PEEK部品の理論強度の最大80%に達することが示されました。本記事では、ESAのCubeSat Industry Dayで発表されたOrionの研究についてご紹介します。Orionは、最先端の積層造形技術と材料を活用してキューブサットの打ち上げコストを大幅に削減できることを実証しています。
キューブサットの製造における課題
キューブサットの製造における課題
キューブサットは、宇宙研究、地球観測、通信、その他さまざまな目的に使用される小型・軽量の衛星です。一般に数年の寿命を持ち、運用終了時には大気圏再突入で燃え尽きさせることで廃棄されます。少量生産で非常に価値が高く、用途に合わせて高度にカスタマイズされることも少なくありません。キューブサットは人の健康や安全にほとんど危害を及ぼさないため、規制がそれほど厳しくない業界に属しており、多くのカスタマイズやイノベーションが可能です。打ち上げ時および宇宙空間において他の衛星やハードウェアに悪影響を与えないよう、高品質なキューブサットは、例えば Cal Poly SLOが最初に公開したような厳格な設計仕様に準拠しています。これにより、キューブサットのサイズと重量も制限されます。
従来、キューブサットを囲むフレームは、宇宙に適した最も軽量な材料の一つであるアルミニウムで製造されています。打ち上げコストは主に体積ではなく重量で決まるため、キューブサット業界では重量が非常に重要な要素です。ポリマーと比べるとアルミニウムは比較的重く、キューブサットの運用終了時に分解が遅く、より多くの宇宙デブリを発生させます。
PEEKなどの高性能ポリマー製のフレームは、軽量・低密度で比強度が高いことから、アルミニウム製フレームのより望ましい代替品です。しかし、これらのポリマーは非常に高価であることが多く、従来の製造方法で発生する廃材を考慮するとなおさらです。アルミニウム製フレームと同様に、これらのPEEK製の代替品もCNCフライス加工や機械加工で製造されます。これらは除去加工であり、素材ブロックから目的の形状を削り出すために大量の材料を除去する必要があるため、高価な廃材が発生します。資源の無駄に加え、これらの従来の製造方法には他にも制約があります。部品は完全な中実構造にしかできず、使用可能な工具によって細部の表現に限界があり、さらに部品ごとに機械を再設定する必要があるため、多品種や小ロットの製造には適していません。
高性能ポリマーを使用するもう一つの方法が、積層造形とも呼ばれる3Dプリンティングです。キューブサットの製造には、選択的レーザー焼結(SLS)など他にも一般的な積層造形方式がいくつかありますが、「熱溶解積層法」(FFF)が最も有望です。FFFプロセスでは、PEEK、ULTEM、PCなど幅広い熱可塑性樹脂を使用してさまざまな部品を製造でき、廃材もほとんど発生しません。これは、原材料の無駄が多く材料の選択肢もはるかに限られるSLSとの重要な違いです。
近年の技術進歩以前は、FFFプロセスでこれらの高性能ポリマーから高品質な部品を製造することはかなり困難でした。積層造形部品、特にPEEK製の部品の多くは、「層間剥離(デラミネーション)」に悩まされることがよくあります。これは、最終形状を構成する融着層同士が適切に溶着していないことを意味します。こうした不良PEEK部品は、連続した一体物ではなく、緩くつながった薄片を積み重ねたもののように振る舞います。このような不均一な機械的特性は「異方性」と呼ばれ、多くのメーカーの造形部品に共通する問題です。
積層造形による改善の可能性
製造方法ごとに独自の部品設計アプローチが必要となるため、従来の製造向けに設計されたキューブサット部品をそのまま造形することは困難な場合が少なくありません。しかし、積層造形には独自の自由度があります。特にFFFでは、部品をより複雑な形状にしたり、中空にしたりすることができます。また、既存の複数の部品を一つに統合して複雑さを減らし、組立を簡素化できることもよくあります。その好例が、キューブサットに搭載されている「キルスイッチ」で、打ち上げられるまで機器が作動しないようにするものです。現在、これは複数のアルミニウム製フレーム部品、スイッチ、スプリング、プランジャーからなる複雑なアセンブリです。FFFプロセスの設計自由度を活用すれば、これを単一のフレーム部品に取り付けたローラー付きの標準スイッチにまで簡素化できます。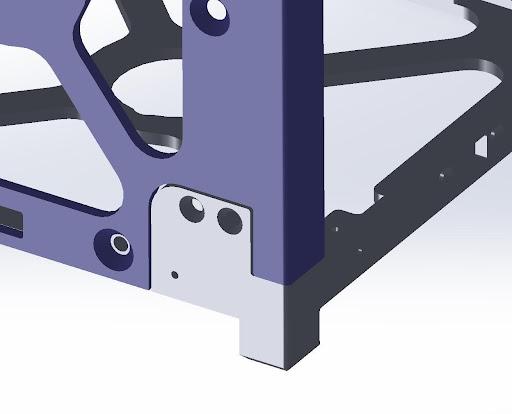 | 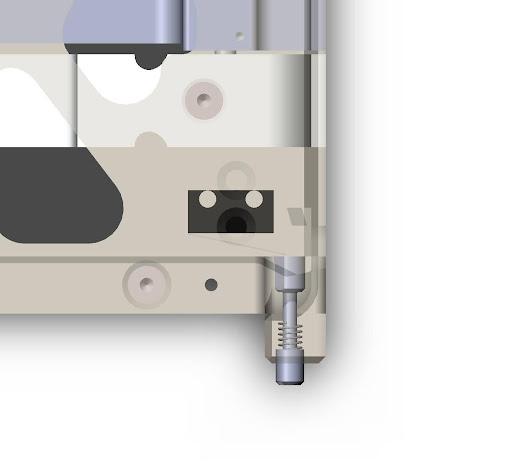 |
| 複数のフレーム部品が必要 | スイッチ、スプリング、プランジャーのアセンブリ |
| |
| スイッチを単一の造形部品に統合した新設計 | |
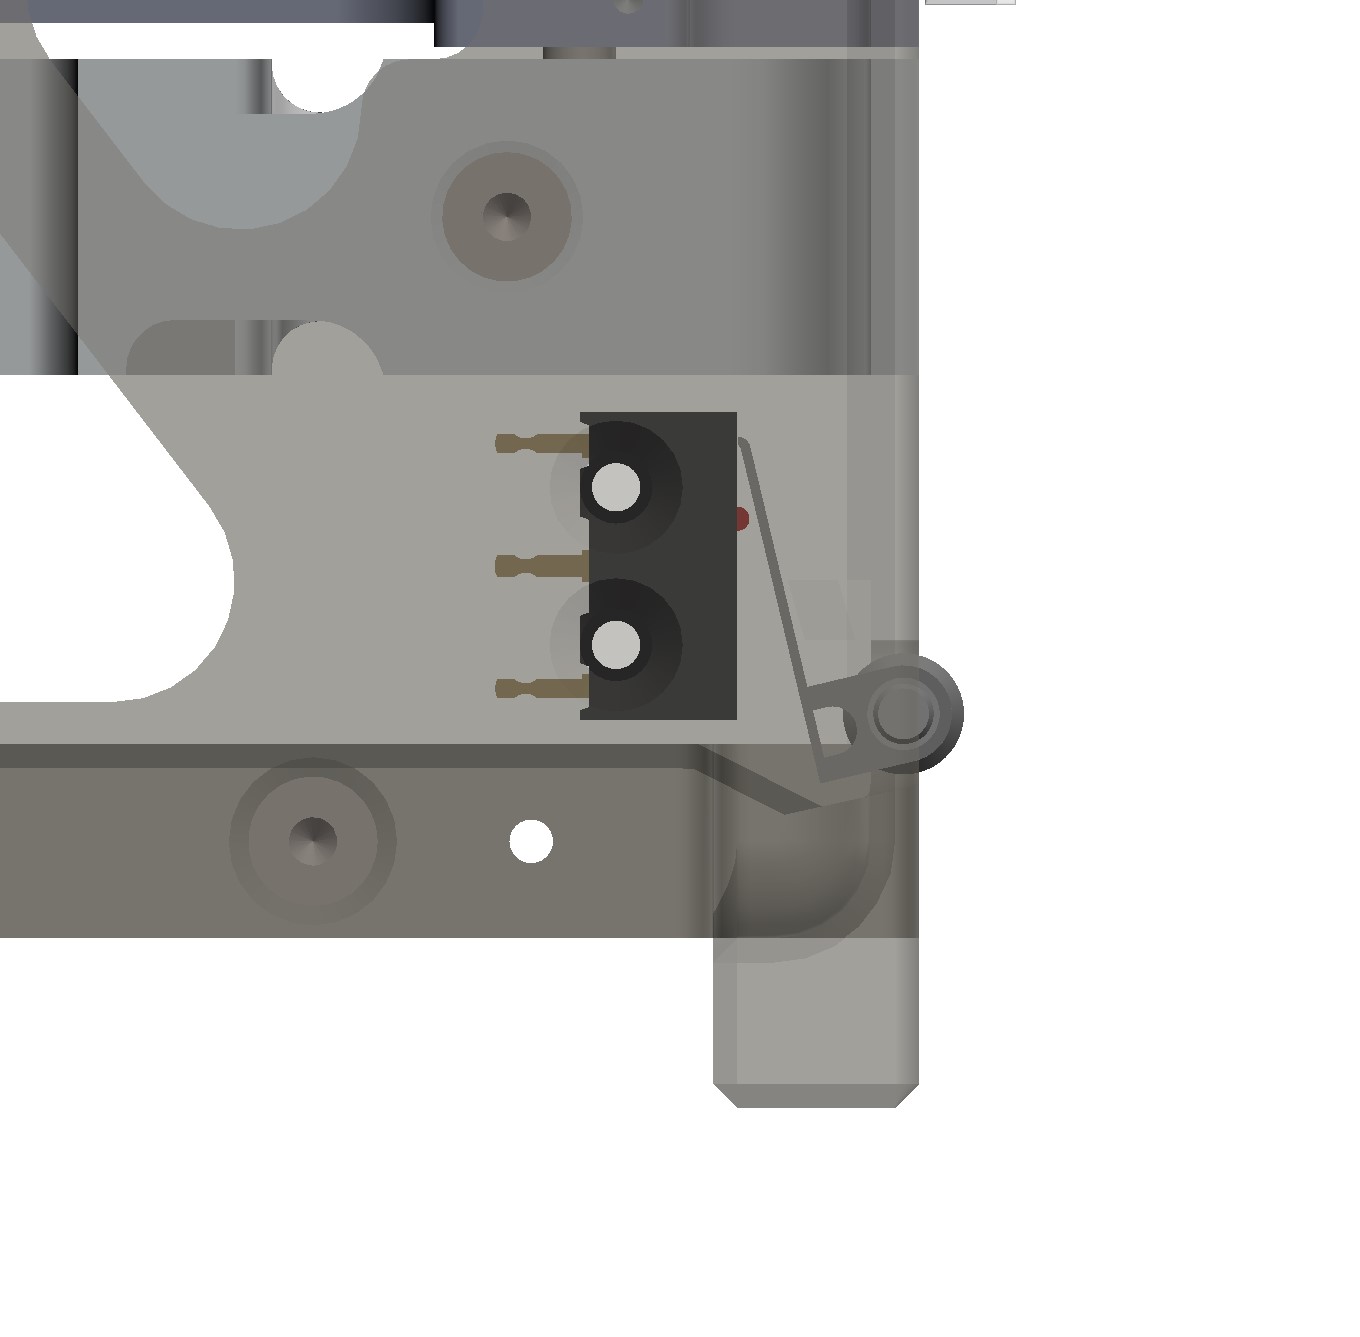
複雑さの低減に加え、部品の一部を中空にすることでさらに軽量化できます。部品の外側の材料が必要な強度を確保する上で最も重要であり、内側の材料は壁同士をつなぐ役割を果たすにすぎません。内側の材料の大部分を除去することは、材料使用量と部品重量を削減する優れた方法であり、FFFプロセスでは容易に実現できます。例えばSLSで製造した部品では、空洞の一方を開口させるか、完全な中実にする必要がありますが、FFFプロセスでは中空形状を完全に内包した部品を造形できます。こうしてできた空隙は、宇宙空間で部品を使用する際に問題を引き起こしません。そもそも宇宙機にはフォーム材もよく使われています。
3Dプリント部品が異方性を示す最大の理由である層間剥離は、部品を構成する層同士の接着不良に起因します。他の技術とは異なり、Orionの熱放射加熱システムは層同士を融着させます。この新技術は造形物全体を加熱し、新しい材料が堆積される前に直前の層に熱放射を照射します。造形材料の各層は、最高300 °Cの選択加熱によって直前の層と一体化します。これにより、層が強固で連続した一体の部品を形成します。その結果、より強く等方性の高い、すぐに使用できる3Dプリント部品が得られます。
宇宙のための3Dプリンター
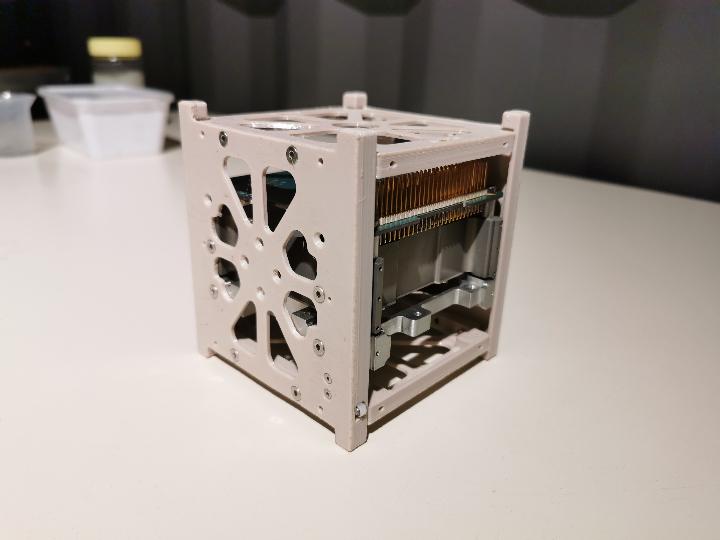
上記の設計手法と造形技術を組み合わせることで、キューブサットのフレームの質量と複雑さを大幅に削減できます。アルミニウム製キューブサットフレームの設計・製造を日常的に手がけるGerman Orbital Systemsとの協力により、Orionのエンジニアは同等の剛性と表面品質を維持しながら、フレームの質量を50%削減することに成功しました。このような衛星の 打ち上げコスト を考慮すると、これは打ち上げるキューブサット1機あたり約€25.000,-の節約に相当し、またはキューブサット1機あたり1.33kgの上限内でより重い搭載物を積むことが可能になります。
これを可能にしているのがOrionの熱放射加熱システムであり、その独自技術によって優れた層間接着強度が得られます。外部試験では、標準的な3Dプリント試験片の引張強度が4倍以上に向上したことが示されました。試験したPEEK材料サンプルは72MPaの最大引張強度を達成しました。これはPEEKの理論強度の約80%です!
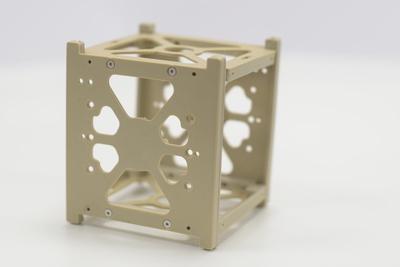
造形したキューブサット部品が宇宙空間で耐えられることを確認するため、OrionのA150で造形した部品をESA-ESTECの試験所で試験しました。模擬宇宙環境において、造形部品は 太陽定数の3,4倍に相当する紫外線照射と、キューブサットが日々さらされるのと同様の真空にさらされました。続いて、-100°Cと+100°Cの間で切り替える熱真空サイクル試験が行われました。こうした模擬宇宙環境にさらされた後も、部品の材料特性にはほとんど変化がなく、コンポーネントは機能を維持しました。
結論
Orionの熱放射加熱システムを用いた最先端の積層造形プロセスにより、従来の方法で製造された部品と同等の強度を維持し、同じ公差と要件を満たしながら、キューブサットのフレームの質量を最大50%削減することが可能です。この方法で製造された部品は宇宙環境の厳しい条件に耐えることが実証されており、Orionの熱放射加熱システムで造形した部品の高い等方性により、機能性、打ち上げコスト、安全性を損なうことなく、キューブサット1機あたりの打ち上げコストを最大€25.000,-削減したり、ペイロードの選択や重量の自由度を高めたりすることができます。