A pesar de los más de 30 años de historia de la fabricación aditiva (AM), la impresión 3D de termoplásticos mediante fabricación con filamento fundido (FFF) basada en extrusión se ha limitado principalmente a la producción de prototipos o maquetas de productos. Si se consideran los métodos de procesamiento para la producción de piezas industriales de uso final, la FFF parece una tecnología improbable e inverosímil. Esto se ha debido en gran medida a las limitaciones no solo de los materiales, sino también a la falta de innovación en los procesos para dichos materiales.
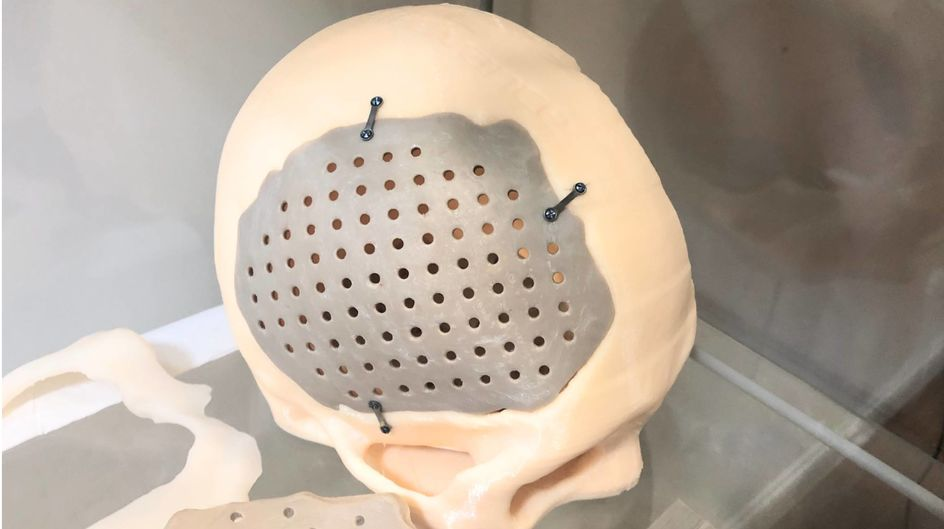
En los últimos años, los polímeros de alto rendimiento (HPP) se han introducido como filamentos para impresoras 3D FFF. Estos materiales conservan unas propiedades mecánicas, térmicas y químicas excepcionales cuando se someten a los entornos más hostiles del mundo, como altas temperaturas, altas presiones y productos químicos corrosivos. De entre estos plásticos extraordinarios, el PEEK (polieteretercetona) es el que tiene las propiedades más extraordinarias de todos gracias a su naturaleza semicristalina. El PEEK puede utilizarse para fabricar piezas para las aplicaciones más exigentes, como componentes de pistones en el interior de un motor, aplicaciones de ultra alto vacío en el sector aeroespacial e incluso implantes médicos como una placa craneal.
Implante craneal de PEEK
Fuente: Evonik
Sin embargo, utilizar impresoras 3D para fabricar componentes con materiales como el PEEK ha sido en gran medida imposible o poco práctico debido a sus elevadas temperaturas de procesamiento. La mayoría de las impresoras 3D del mercado que afirman imprimir con PEEK tienen cámaras calefactadas que alcanzan un máximo de 150°C, temperatura suficiente para alcanzar la temperatura de transición vítrea del PEEK, pero que da lugar a una unión entre capas débil y una baja cristalinidad. Para intentar mejorar las propiedades, los fabricantes recomiendan recocer las piezas impresas resultantes, de color marrón y amorfas, para obtener una pieza de color beige claro con mayor cristalinidad. Aunque las piezas recocidas parecen más cristalinas, las estructuras cristalinas solo existen dentro de cada capa y no se forman entre las capas, por lo que las impresiones siguen siendo débiles en la orientación Z. Los procesos a menor temperatura también dan lugar a un alto contenido de huecos, porque los cordones impresos no se fusionan bien entre sí, lo que debilita aún más las piezas impresas.
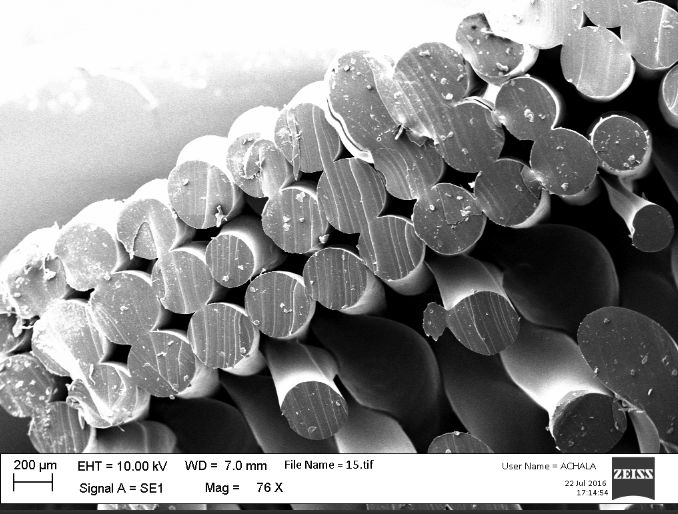
Piezas impresas mediante FFF con numerosos huecos internos
Fuente: Dr. Achala de Mel
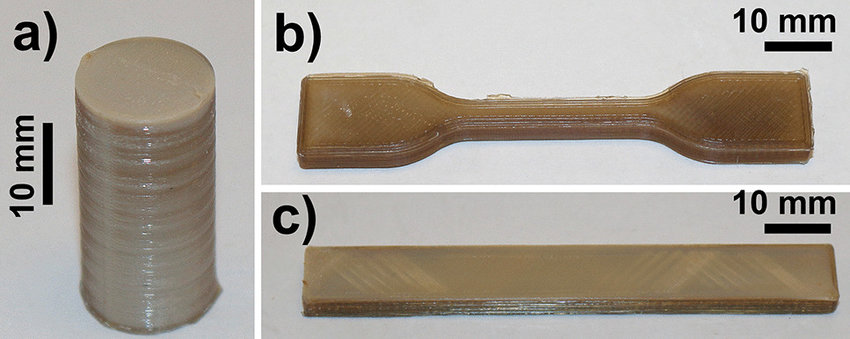
Piezas de PEEK amorfas impresas en 3D.
Fuente: Challa et al. (2022).
Así, para que una impresora 3D fabrique una pieza con un HPP, su extrusor no solo debe alcanzar la alta temperatura necesaria para fundir el filamento, sino que también debe mantener el material depositado previamente a una temperatura suficientemente alta para favorecer la unión entre líneas de impresión y capas. Esto último es el obstáculo decisivo para que las impresoras 3D fabriquen piezas estructuralmente robustas con HPP. Si se consigue, las dos capas dejarán de comportarse como dos capas individuales y pasarán a comportarse como una sola pieza con un 100% de densidad, completamente sólida y uniforme en toda su extensión. El recocido de las piezas no mejora la densidad ni resuelve la débil unión entre capas.
El enfoque de Orion AM para la impresión 3D de PEEK
Orion Additive Manufacturing GmbH ha aportado más de 9 años de experiencia en investigación y desarrollo de FFF basada en extrusión para crear uno de los sistemas de impresión 3D industrial más avanzados. El proceso, con patente en trámite, consiste en aplicar calor directamente al material mediante radiación térmica, en lugar de calentar el aire por convección. La radiación térmica requiere menos energía porque el calor se irradia hacia la pieza, mientras que en los sistemas de convección el aire se calienta y luego se hace circular, lo que provoca grandes pérdidas de calor y gradientes de temperatura a medida que el aire caliente se enfría al circular por el sistema.
«Son los mejores resultados que hemos visto hasta ahora».
Los polímeros semicristalinos como el PEEK se benefician enormemente de ello, ya que las estructuras cristalinas deben formarse lentamente a altas temperaturas. Si el PEEK se enfría demasiado rápido desde su punto de fusión, el material quedará amorfo y será más débil que en su estado semicristalino. El proceso de calentamiento por radiación térmica (TRH) de Orion AM no solo fusiona las capas entre sí, sino que también permite la formación in situ de las estructuras semicristalinas del PEEK durante su proceso de impresión a alta temperatura.
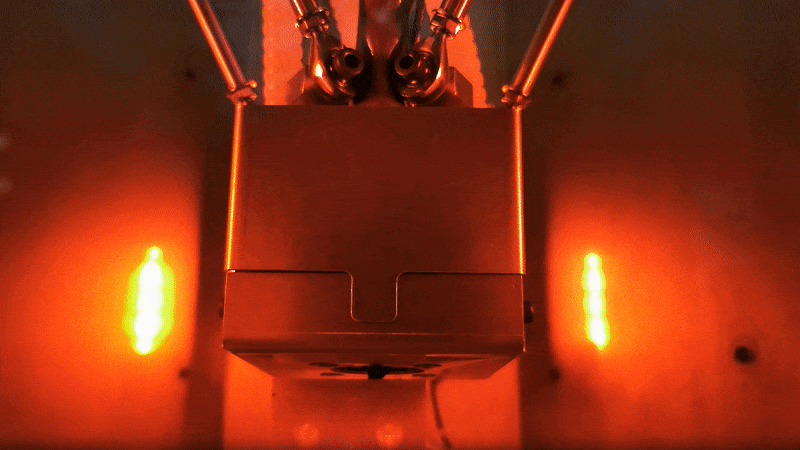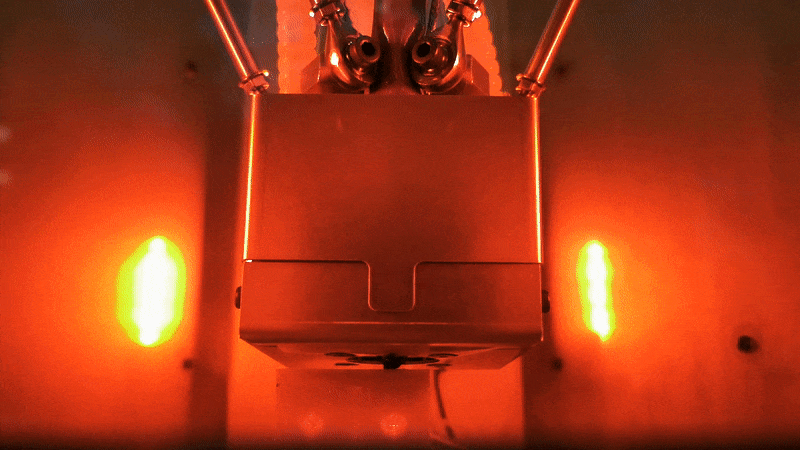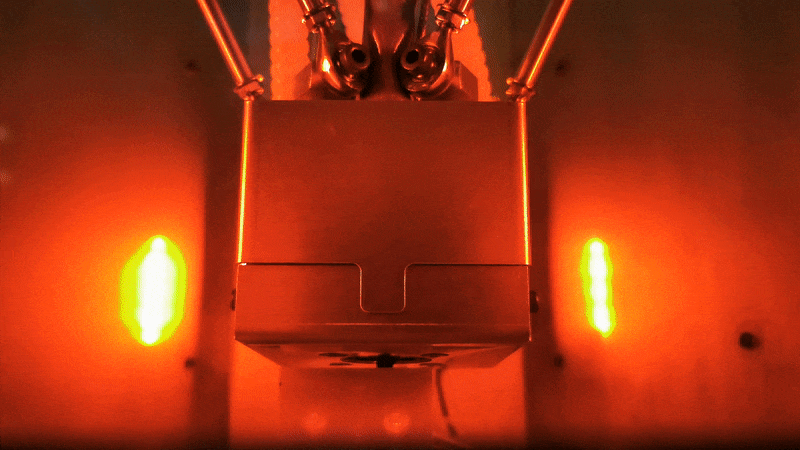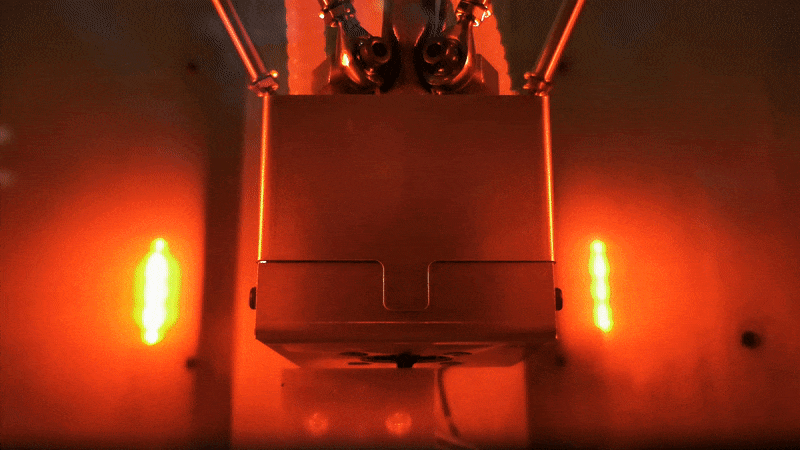
Proceso de calentamiento por radiación térmica (TRH) de Orion AM
Fuente: Orion AM
El proceso de Orion AM no solo beneficia a los polímeros semicristalinos como el PEEK, sino que puede utilizarse para mejorar la unión entre capas en el proceso FFF con prácticamente todos los termoplásticos, como PEKK, PAEK, PPSU, PEI (ULTEM) e incluso TPI (poliimida termoplástica, conocida habitualmente por la marca registrada Kapton de DuPont). El objetivo de Orion AM es mejorar no solo la unión entre capas, sino también la porosidad, lo que ayudaría a reducir la desgasificación y haría posibles aplicaciones de uso final en el espacio. El resultado de la tecnología TRH es que, cuando está activada, elimina por completo los huecos internos. Esto significa que las propiedades mecánicas serán comparables a las del moldeo por inyección y que, además, se conservarán también las propiedades de desgasificación.
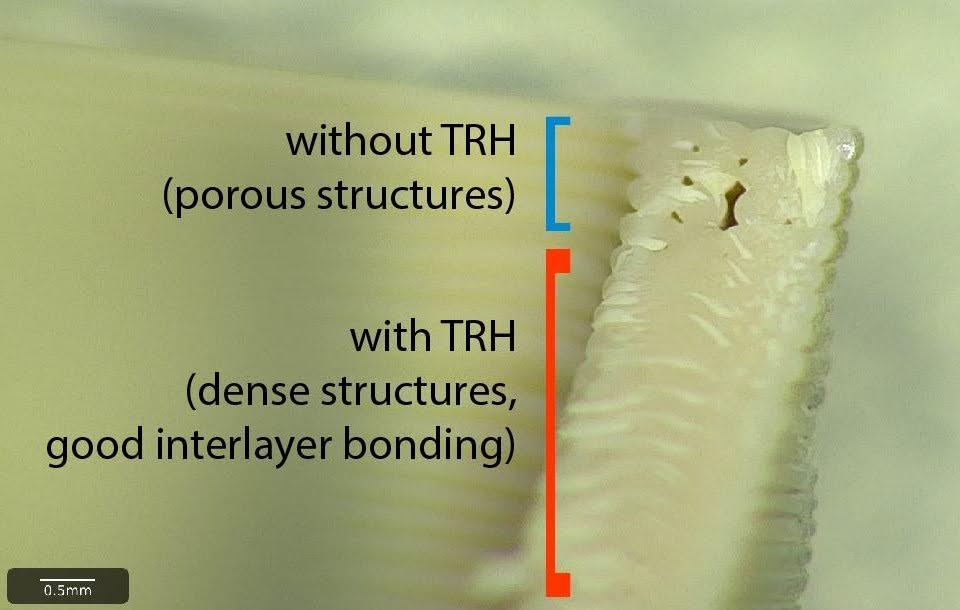
Efecto del proceso de calentamiento por radiación térmica (TRH) de Orion AM sobre la porosidad
Fuente: Orion AM
Resistencia y densidad de moldeo por inyección en una impresión 3D de PEEK
Desde el inicio del desarrollo del proceso de Orion AM, el objetivo era conseguir propiedades mecánicas competitivas con el moldeo por inyección. Este objetivo liberaría el potencial de la fabricación aditiva para la producción de piezas de uso final en una amplia gama de aplicaciones del sector médico y de la industria aeroespacial.
Gracias a numerosos experimentos y a la ayuda de la plataforma de aprendizaje automático de xT, la tecnología de Orion AM logró propiedades mecánicas con una densidad del 99.9% e incluso superó la resistencia del moldeo por inyección.
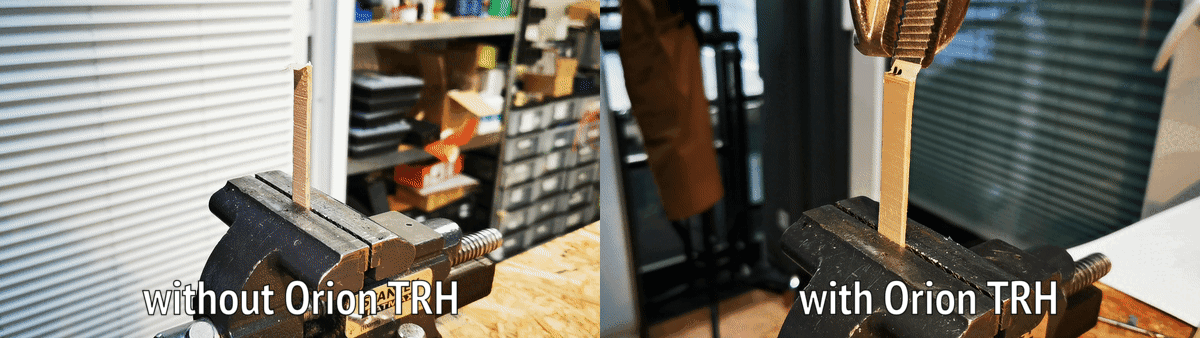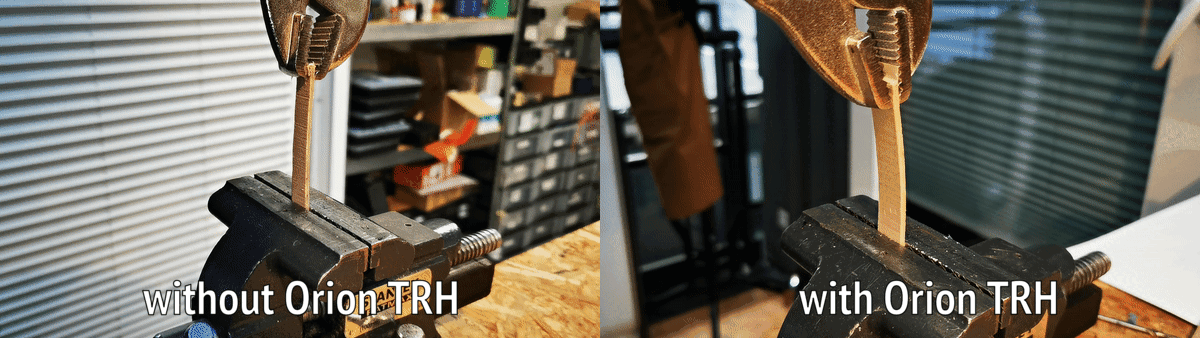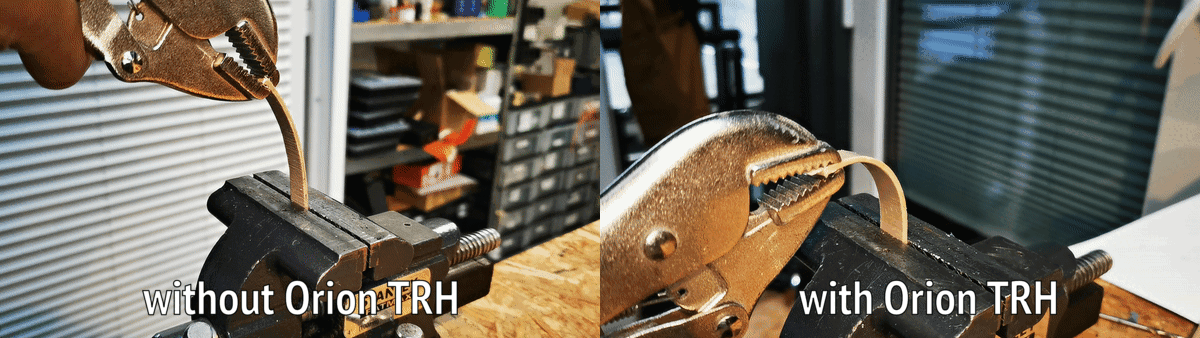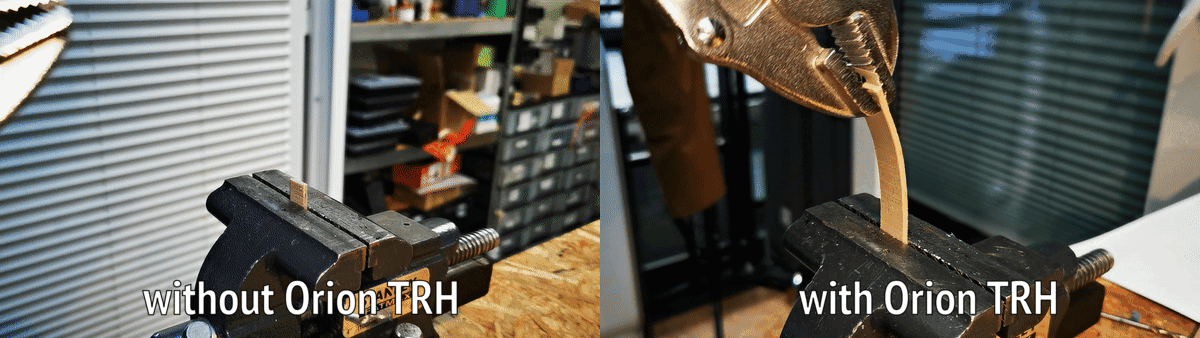
Comparativa del proceso TRH de Orion AM
Fuente: Orion AM
En un estudio independiente realizado por la Universidad Tecnológica de Varsovia, se demostró que el proceso TRH de Orion AM alcanzaba una densidad de entre el 99.95% y el 99.98% en sus probetas de PEEK impresas en 3D. Las probetas se imprimieron en orientación plana y vertical con KetaSpire® PEEK AM Filament MS NT1 (PEEK natural) y KetaSpire® PEEK AM Filament CF10 LS1 (PEEK con fibra de carbono), suministrados por Solvay.
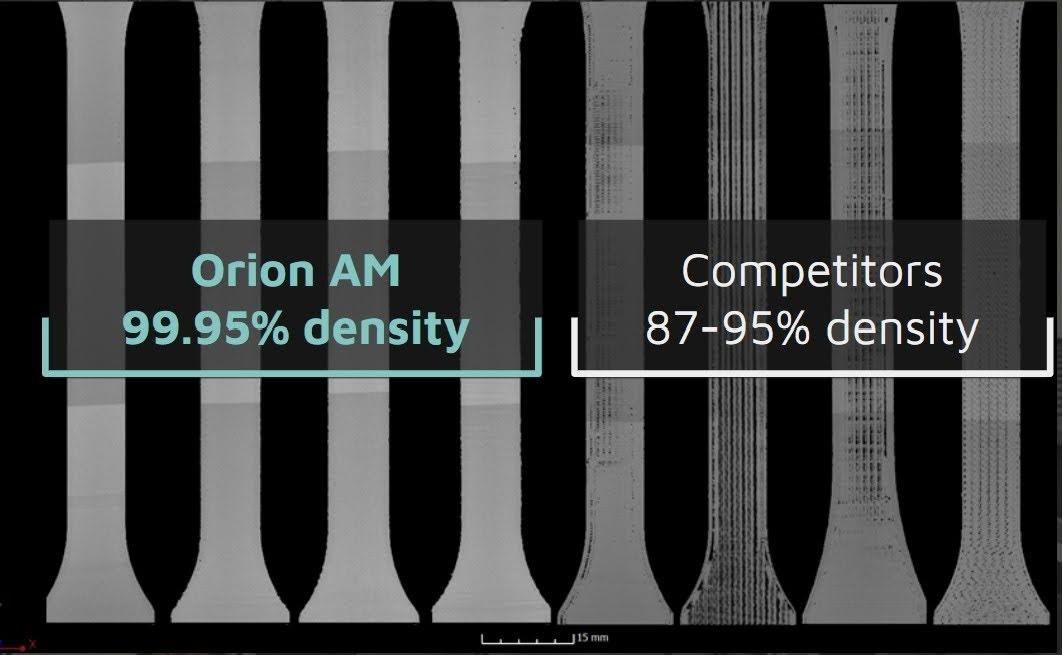
Densidad de probetas de PEEK con el TRH de Orion AM en comparación con otros procesos
Fuente: Orion AM
Para evaluar las mejores tecnologías de impresión 3D con sus filamentos de PEEK, Solvay creó el Solvay Printer Evaluation Program (S-PEP) para evaluar las propiedades mecánicas de las impresiones obtenidas con diversos sistemas industriales de impresión 3D. Para estos estudios, se preparan probetas de tracción de PEEK con KetaSpire® PEEK AM Filament MS NT1 de Solvay, conforme a la norma DIN EN ISO 527-2 1BA y en distintas orientaciones. A continuación, Solvay ensaya las probetas y compara los resultados con las propiedades del PEEK moldeado por inyección. Los ensayos de tracción demostraron que el proceso de Orion AM es capaz de lograr propiedades mecánicas que superan la resistencia del moldeo por inyección, incluso en la orientación Z, que suele ser la más afectada por una unión débil entre capas. La resistencia a la tracción osciló entre 95.4MPa y 100MPa, lo que pone de manifiesto la resistencia isótropa y uniforme que proporciona el proceso de Orion. El módulo de tracción osciló entre 3.80GPa y 4.10GPa, lo que demuestra que se logró una alta cristalización durante el proceso de impresión sin necesidad de recocido adicional. «Son los mejores resultados que hemos visto hasta ahora en este programa», según Brian Alexander, científico de polímeros y experto en impresión 3D de PEEK en Solvay Specialty Polymers.
Los resultados del ensayo S-PEP de Orion AM se muestran en la tabla siguiente:
El siguiente gráfico representa visualmente los resultados de resistencia a la tracción obtenidos con la impresora Orion AM A150.
Conclusiones sobre el PEEK impreso en 3D
Durante muchos años, los ingenieros se han abstenido de utilizar la impresión 3D de polímeros de alto rendimiento para piezas de producción, aduciendo las propiedades anisótropas, la débil unión entre capas y el alto contenido de huecos de la tecnología más avanzada. Los resultados obtenidos por Orion AM suponen un hito revolucionario para el sector de la fabricación aditiva, ya que resuelven los factores más limitantes de la tecnología al lograr propiedades mecánicas que rivalizan con el moldeo por inyección.
Los ensayos realizados validan que el proceso de fabricación aditiva de Orion AM es capaz de producir piezas de PEEK con una resistencia a la tracción mínima de 95.4MPa y un módulo elástico mínimo de 3.80GPa, superando las propiedades mecánicas del moldeo por inyección. Los ensayos validan también que el proceso de Orion AM es capaz de fabricar piezas con un bajo contenido de huecos, alcanzando una densidad mínima del 99.97%. Aunque la impresión 3D FFF todavía tiene dificultades para lograr los acabados superficiales lisos del moldeo por inyección, los resultados obtenidos demuestran que el proceso de Orion AM puede utilizarse para fabricar piezas de uso final con propiedades mecánicas tan buenas como las del moldeo por inyección, o incluso mejores. Teniendo en cuenta los retos a los que se enfrenta hoy el mundo con las interrupciones de las cadenas de suministro y la logística globales, la tecnología de Orion AM hace realidad la posibilidad de abordar aplicaciones reales de uso final con fabricación aditiva, liberando aún más potencial en ámbitos como la fabricación de productos sanitarios o de componentes aeroespaciales.
Contacte con nosotros
Para obtener más información sobre las soluciones de Orion AM y cómo pueden ayudarle en sus proyectos, póngase en contacto con uno de nuestros expertos.
