Introducción
La impresión 3D, en concreto la fabricación con filamento fundido (FFF) o el modelado por deposición fundida (FDM), está ganando terreno en diversos sectores gracias a su asequibilidad, su flexibilidad y la amplia gama de materiales que puede procesar. Los polímeros de alto rendimiento como la polieteretercetona (PEEK) resultan especialmente atractivos por su resistencia y durabilidad, y encuentran aplicación en sectores exigentes como el aeroespacial y la fabricación de productos sanitarios¹,².
Sin embargo, la adopción de la impresión 3D para estas aplicaciones críticas se ha visto frenada por los puntos débiles inherentes al proceso FFF. Las estructuras resultantes suelen ser débiles y porosas y sufren deslaminación, lo que compromete las propiedades mecánicas de la pieza³. Esta falta de uniformidad en las propiedades dificulta la certificación de piezas para muchas aplicaciones, ya que las piezas impresas en 3D no pueden sustituir fácilmente a las fabricadas de forma tradicional⁴.

Imagen: Varios ensayos de flexión en 3 puntos en los que la probeta (c) muestra el despegue entre capas de una muestra impresa en horizontal debido a una gestión térmica deficiente. Fuente: Zhen, H.
Un estudio de Zhang et al. (2023) titulado «Effect of 3D Printing Process Parameters and Heat Treatment Conditions on the Mechanical Properties and Microstructure of PEEK Parts» pone de relieve estos retos. A pesar de optimizar diversos parámetros de proceso y condiciones de tratamiento térmico, el estudio comprobó que las piezas de PEEK impresas en 3D seguían presentando huecos entre filamentos y entre capas, lo que provocaba despegue o deslaminación entre capas. Además, incluso después del tratamiento térmico, las propiedades mecánicas de las piezas eran muy anisótropas y dependían en gran medida de la estrategia de impresión⁵. Esta falta de uniformidad en los resultados supone un reto importante para las aplicaciones reales, en las que las piezas deben imprimirse para producción y requieren un proceso cualificado.
El proceso de calentamiento por radiación térmica (TRH) de Orion
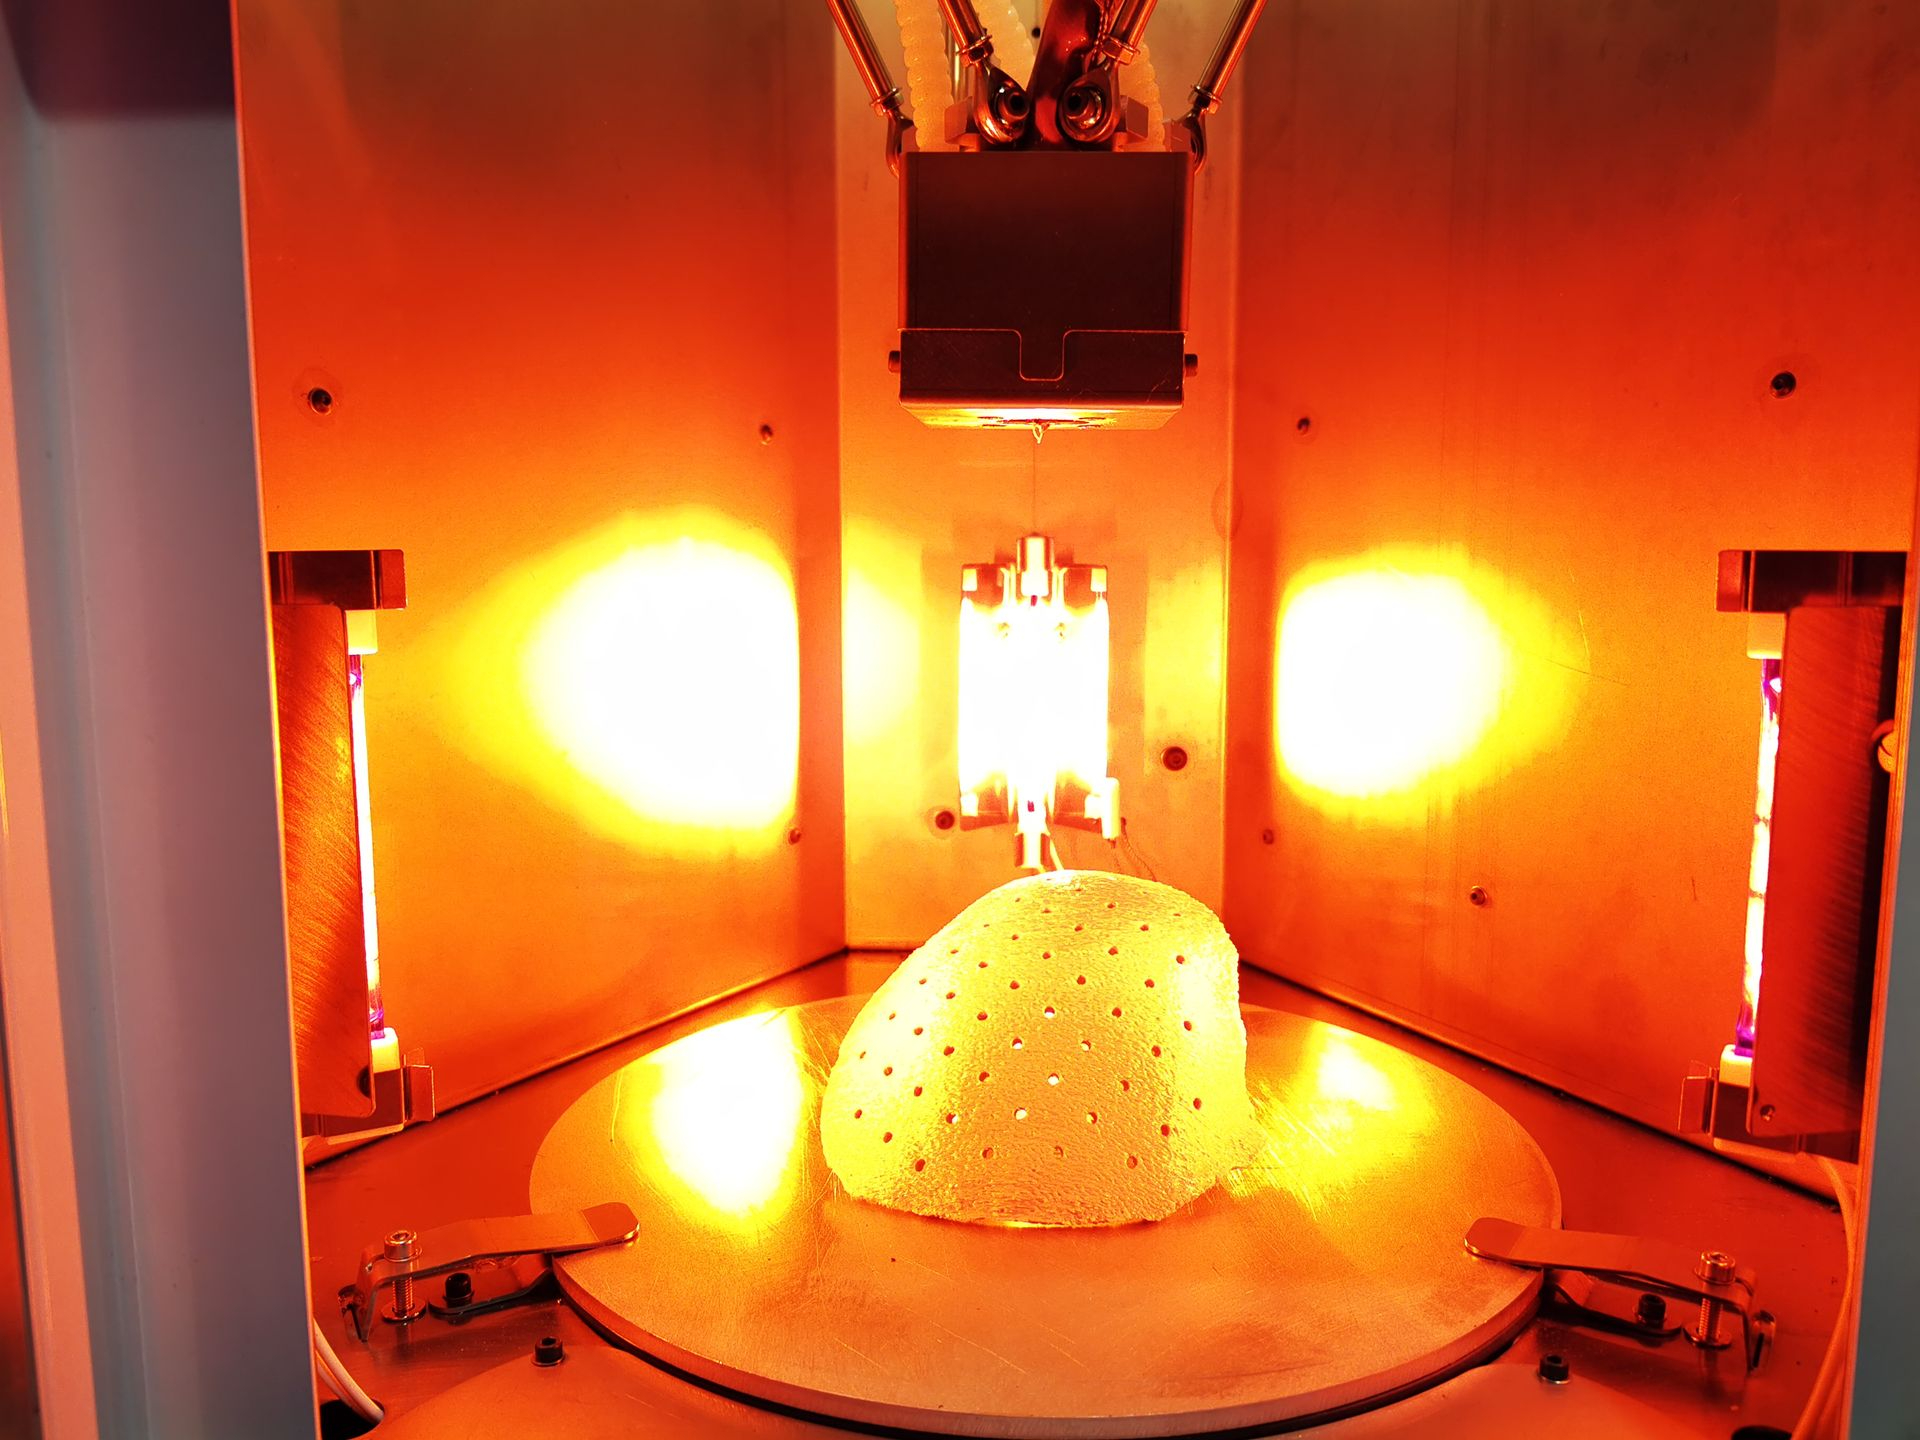
Imagen: Implante craneal de PEEK impreso en 3D en el sistema de Orion
Orion AM, líder en fabricación aditiva, ha desarrollado un proceso de impresión 3D de alta temperatura con patente en trámite que utiliza el Calentamiento por radiación térmica (TRH). Este innovador proceso resuelve los problemas habituales de la impresión 3D, como la unión deficiente entre capas, la porosidad y el comportamiento anisótropo, que se observan con frecuencia en la impresión 3D FFF.
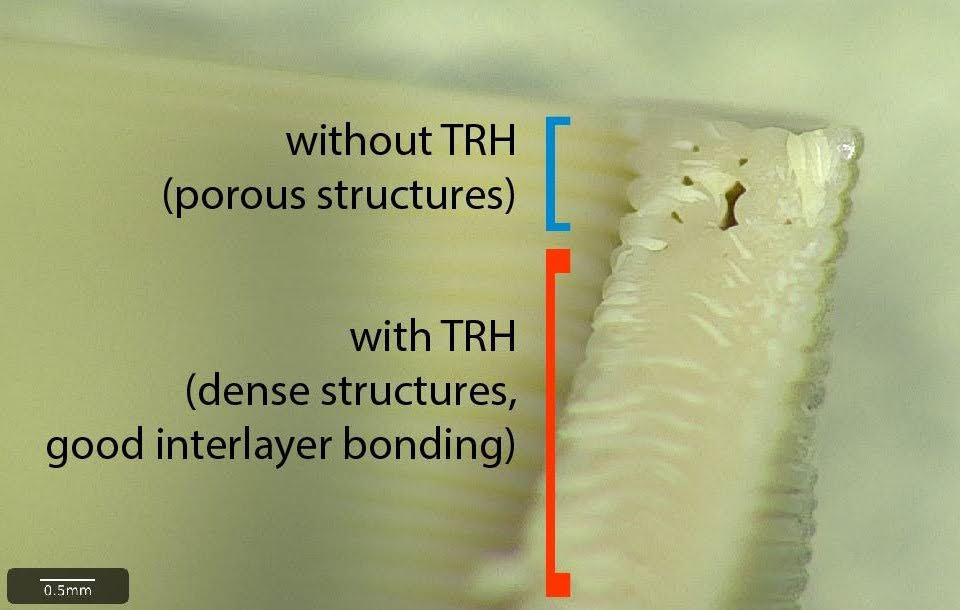
Imagen: Demostración de la porosidad en una pieza de PEEK
impresa en 3D cuando no se utiliza el TRH
El proceso TRH de Orion supone un cambio radical en el campo de la fabricación aditiva. La avanzada gestión térmica del proceso TRH garantiza que las líneas de impresión y las capas se fusionen durante el proceso de impresión, creando una estructura homogénea sin huecos ni espacios entre capas, con una resistencia y una densidad equivalentes a las del moldeo por inyección. Esto elimina el comportamiento anisótropo que suele asociarse a las piezas impresas en 3D, lo que significa que el ángulo de relleno, un parámetro habitual en las estrategias de impresión 3D, no influye en la resistencia de las impresiones. Las piezas fabricadas alcanzan un contenido de huecos inferior al 0.05%, es decir, una densidad relativa del 99.95%, lo que significa que se comportan como piezas moldeadas por inyección y contribuye aún más a su comportamiento casi isótropo.
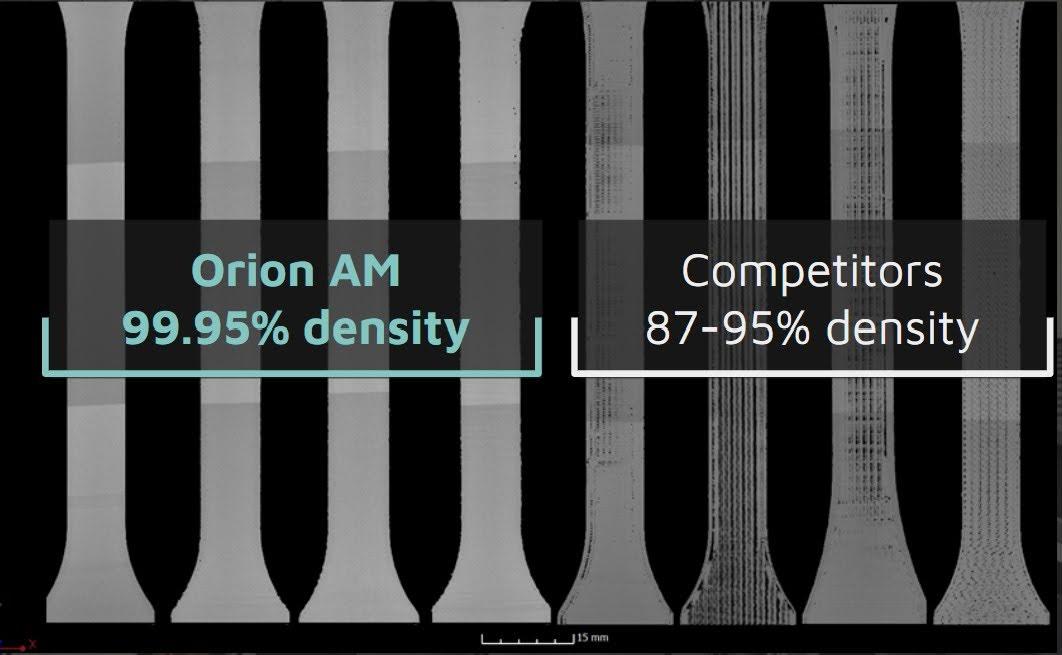
Imagen: El proceso TRH de Orion alcanza una densidad relativa del 99.95%
en comparación con tecnologías de la competencia
Este comportamiento isótropo tiene importantes implicaciones para la fabricación de piezas. Significa que no es necesario orientar las piezas durante la impresión para obtener la máxima resistencia y que no hay que hacer concesiones en la resistencia de la pieza. Esto simplifica el análisis de las piezas y, con ello, su cualificación y certificación, un factor decisivo en sectores como el aeroespacial y el médico.
Además, el proceso TRH no solo es capaz de lograr una alta cristalinidad in situ sin necesidad de posprocesado ni tratamiento térmico, sino que también favorece la cristalización del PEEK entre capas. Este notable logro del proceso TRH de Orion es el resultado de la gestión térmica precisa de las altas temperaturas durante la impresión. La prueba de esta cristalización entre capas son la alta resistencia a la tracción y el alto módulo alcanzados en la orientación ZX, como se muestra en la tabla resumen siguiente. Esta cristalización entre capas contribuye significativamente a las propiedades mecánicas superiores de las piezas impresas en 3D, lo que valida aún más la eficacia del proceso TRH de Orion.
La tabla presenta los resultados de los ensayos realizados con distintos tipos de filamento de PEEK mediante el proceso TRH de Orion. Los datos demuestran el rendimiento del proceso, con valores de resistencia a la tracción, módulo y alargamiento comparables a los del moldeo por inyección.
Estos resultados demuestran la eficacia del proceso TRH de Orion para fabricar piezas impresas en 3D uniformes y de alta calidad, allanando el camino para una adopción industrial más amplia de la impresión 3D.

La importancia de la cualificación y la certificación
 Imagen: Ensayos de resistencia a la tracción de probetas de PEEK impresas en 3D con el proceso TRH de Orion
La cualificación y la certificación de las piezas son fundamentales para la adopción industrial de la impresión 3D. En sectores como el aeroespacial y la fabricación de productos sanitarios, donde los requisitos son estrictos, las piezas utilizadas deben cumplir elevados estándares de calidad y uniformidad. Los datos obtenidos con el proceso TRH de Orion son un paso importante hacia la precualificación de un proceso de impresión 3D para uso industrial⁶.
La contribución de Orion a la Emirates Lunar Mission
La experiencia de Orion en la impresión 3D con PEEK fue reconocida por la Agencia Espacial Europea (ESA) cuando fue seleccionada para contribuir a la Emirates Lunar Mission. El rover Rashid, que forma parte de esta misión, incorpora pequeños paneles de muestra en las llantas exteriores de sus ruedas para comprobar cómo resisten distintos materiales la abrasiva superficie lunar6. Se recurrió a Orion por su destreza en la impresión 3D de PEEK, y la empresa aportó una muestra de alta calidad para este experimento⁷.

Imagen: Muestras experimentales adheridas a las ruedas del rover Rashid. Fuente: ESA
Esta colaboración demuestra la confianza depositada en el proceso TRH de Orion y su potencial para fabricar piezas capaces de soportar las duras condiciones del espacio. Como afirmó Aidan Cowley, del equipo ExPeRT (Exploration Preparation, Research, and Technology) de la ESA: «Es una oportunidad de tocar la Luna de verdad, de ver cómo se comportan en el entorno lunar real las tecnologías de materiales en las que ya hemos estado trabajando».
Perspectivas de futuro y conclusión
El futuro de la impresión 3D depende de la capacidad de fabricar piezas uniformes y de alta calidad que cumplan las rigurosas normas de sectores como el aeroespacial y la fabricación de productos sanitarios. El proceso TRH de Orion para PEEK, con patente en trámite, supone un paso importante en esta dirección, ya que ofrece una solución a los problemas de unión deficiente entre capas y de porosidad que hasta ahora limitaban el potencial del PEEK impreso en 3D.
El desarrollo de este proceso no solo demuestra la capacidad de innovación y técnica de Orion, sino que también representa un avance significativo en el campo de la impresión 3D. Al poder fabricar piezas con una resistencia y una densidad comparables a las de las piezas moldeadas por inyección, las posibilidades de aplicación del PEEK impreso en 3D se están ampliando rápidamente.
El futuro de la impresión 3D con PEEK es prometedor, con potencial para avances significativos en diversos sectores. Con el desarrollo y el perfeccionamiento continuos de procesos como el proceso TRH de Orion, podrá aprovecharse todo el potencial de este versátil material.
* Haga clic aquí para descargar este White Paper en PDF
Referencias:
-
All3DP. (2021). PEEK 3D Printing – The Ultimate Guide. Disponible en https://all3dp.com/1/peek-3d-printer/
- ESA. (2021). 3D printing for space: the additive revolution. Disponible en https://www.esa.int/Science_Exploration/Human_and_Robotic_Exploration/Research/3D_printing_for_space_The_Additive_Revolution
- Ziemian, C., Sharma, M., & Ziemian, S. (2019). Effects of the Fused Deposition (FDM) 3D Printing Process on the Physicochemical Properties of PEEK Medical Devices. Polymers, 11(5), 799. Disponible en https://www.mdpi.com/2073-4360/11/5/799/pdf?version=1556962902
- Sood, A. K., Ohdar, R. K., & Mahapatra, S. S. (2012). Parametric appraisal of mechanical property of fused deposition modelling processed parts. Materials & Design, 31(1), 287–295. Disponible en https://www.sciencedirect.com/science/article/pii/S0261306912000797
- Zhang, Y.; Zhang, Y.; Zhang, H.; Zhang, G.; Li, D.; Shi, Y.; Li, Z.; Li, D. Effect of 3D Printing Process Parameters and Heat Treatment Conditions on the Mechanical Properties and Microstructure of PEEK Parts. Polymers 2023, 15, 2209. https://www.mdpi.com/2073-4360/15/9/2209
- Cantrell, J. T., Rohde, S., Damiani, D., Gurnani, R., DiSandro, L., Anton, J., Young, A., Jerez, A., Steinbach, D., Kroese, C., & Ifju, P. (2017). Experimental characterization of the mechanical properties of 3D-printed ABS and polycarbonate parts. Rapid Prototyping Journal, 23(4), 811–824. Disponible en https://www.sciencedirect.com/science/article/pii/S0264127517301478
- ESA. (2023). ESA to touch Moon from wheels of UAE Rashid rover. Disponible en https://www.esa.int/Enabling_Support/Space_Engineering_Technology/ESA_to_touch_Moon_from_wheels_of_UAE_Rashid_rover
