Ziele
Eines der Arbeitsziele von TNO ist es, die mechanischen Eigenschaften der von Orion gedruckten Probekörper zu ermitteln und festzustellen.
Das zweite Ziel ist, die Qualität jedes von Orion gefertigten Probekörpers optisch und mit dem Mikroskop sichtbar zu machen.
FDM-3D-Druck
Fused Deposition Modeling (FDM) bzw. Fused Filament Fabrication (FFF) ist ein additives Fertigungsverfahren aus der Familie der Materialextrusion und die am weitesten verbreitete 3D-Drucktechnologie. Beim typischen FDM-3D-Druck wird ein Kunststofffilament verwendet, um horizontale Kunststofflagen zu drucken, was in der Regel eine sehr schwache Lagenhaftung ergibt. Das bedeutet, dass die Festigkeit des Bauteils anisotrop (nicht isotrop/gleichmäßig) ist und die Zugfestigkeit in Z-Richtung (vertikale Orientierung) in der Regel geringer ist.
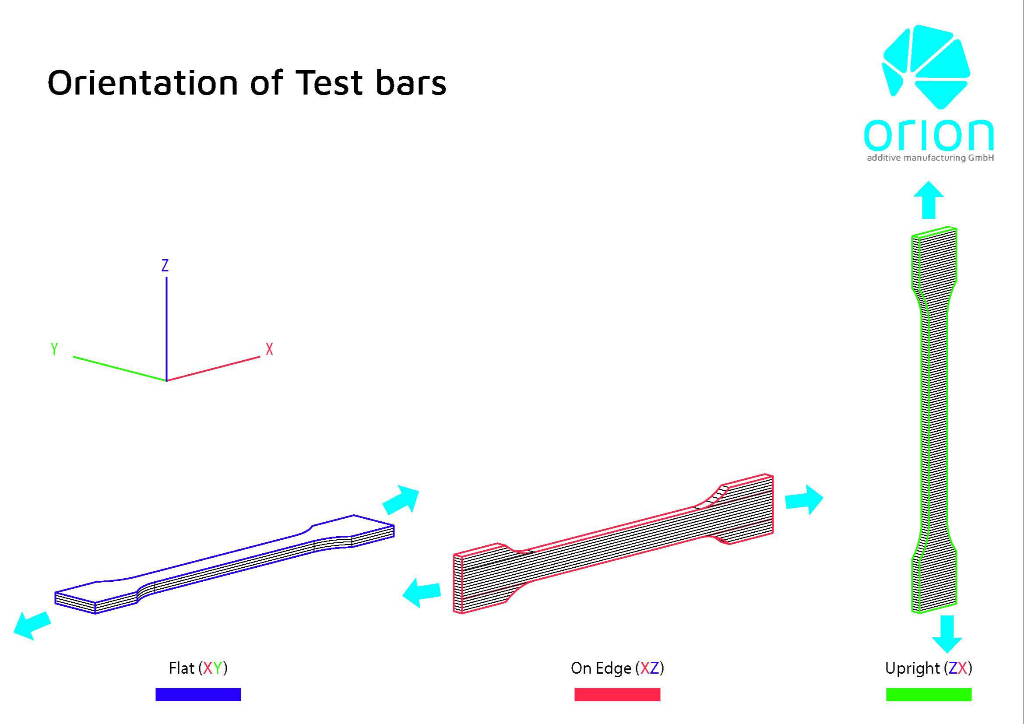
Laut einem Artikel von 3D Hubs „wurden horizontal in ABS mit 50 % Füllgrad gedruckte Zugprüfkörper mit vertikal gedruckten verglichen. Dabei zeigte sich in X- und Y-Druckrichtung eine fast viermal höhere Zugfestigkeit als in Z-Richtung (17,0 MPa gegenüber 4,4 MPa) und eine fast zehnmal größere Dehnung vor dem Bruch (4,8 % gegenüber 0,5 %).“
Beim FDM erreicht die Zugfestigkeit in Z-Richtung typischerweise nur 1/4 der Festigkeit in XY. Die Technologie von Orion AM löst dieses Problem, indem sie das Bauteil mit Wärmestrahlung erwärmt und so die Lagen miteinander verschmilzt – das Ergebnis sind nicht nur festere, sondern auch wasserdichte Bauteile.
Zugfestigkeit
| 36,3 MPa (XY) |
| 30,7 MPa (XZ) |
| 31,0 MPa (ZX) |
E-Modul
| 2040 kPa (XY) |
| 1868 kPa (XZ) |
| 2096 kPa (ZX) |
Thermal-Radiation-Heating-(TRH-)Technologie
Die additive Fertigung im FFF-Verfahren erzeugt in der Regel eine schwache Lagenhaftung, besonders bei Hochleistungspolymeren wie PEEK. Dies kann zu anisotroper Festigkeit führen, bei der die Zugspannung in Z-Orientierung nur 10 % der Materialfestigkeit beträgt.
Die proprietäre Technologie von Orion AM erwärmt den Druck effizient aus allen Richtungen auf bis zu 300 °C, erhöht so die Lagenhaftung und verbessert die mechanische Festigkeit. Das Ergebnis sind funktionsfähige Endbauteile, darunter Implantate oder Luft- und Raumfahrtteile.
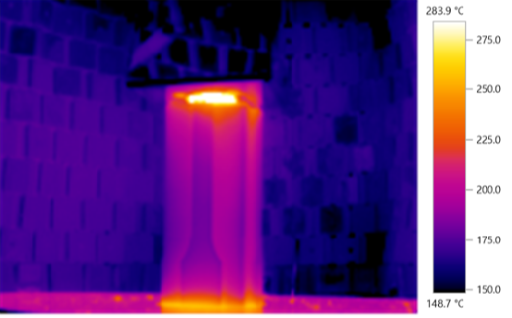
TRH-Technologie erwärmt ein 3D-gedrucktes PEEK-Bauteil auf bis zu 300 °C
Mit Orion TRH
-Keine sichtbaren Lagen
-Homogene Strukturen
-Gute Lagenhaftung
-Hohe Festigkeit
-Geeignet für Endbauteile
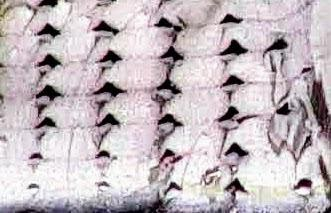
Ohne TRH
- Sichtbare Lagen
-Poröse Strukturen
-Schwache Lagenhaftung
-Geringe Festigkeit
-Nur für Prototypen geeignet
Mechanische Ergebnisse
Probekörper nach ISO 527-1BA, gemessen mit einer Instron-Universalprüfmaschine
Dehnrate während der Messung konstant bei 1 mm/
E-Modul ermittelt über die Regressionssteigung bei 0,05 % – 0,25 % Dehnung.
E-Modul
Zugfestigkeit
Fazit
Zusammenfassend stellte TNO fest, dass die gedruckten Teile insgesamt akzeptabel erscheinen. Die Kanten weisen eine gewisse Überextrusion auf, die bei Zugversuchen zu Spannungskonzentrationen führen kann. TNO stellte außerdem fest, dass beim Vergleich der Proben C170 & C185 kein signifikanter mechanischer Unterschied durch den Lagenheizer zu beobachten ist. Beim Vergleich der beiden Proben ist zwar ein geringer optischer Unterschied erkennbar: Die Ecken wirken weniger scharf definiert. Bei den mechanischen Ergebnissen beobachtete TNO überwiegend, dass für die E-(Box-)Proben ein hoher Modul gemessen wurde, der sich statistisch nicht von den Probekörpern unterscheidet. Schließlich beobachtete TNO, dass die Bruchflächen der Zugprüfkörper über mehrere gedruckte Lagen verlaufen, was auf eine gute Lagenhaftung hindeutet.


Unterstützung und Danksagung
Dieses Projekt wurde durch die Unterstützung des AMable-Konsortiums ermöglicht. Herzlichen Dank an Phanindra Giddaluri von MonitorFish, Rob Kleijnen von Inspire AG, und schließlich Guy Bex von TNO für ihre Unterstützung. Wir danken allen Beteiligten für die Zusammenarbeit.
