Cíle
Jedním z pracovních cílů TNO je stanovit a ověřit mechanické vlastnosti vzorků vytištěných společností Orion.
Druhým cílem je, aby kvalita každého vzorku vyrobeného společností Orion byla vizualizována opticky i mikroskopem.
3D tisk FDM
Fused Deposition Modeling (FDM), neboli Fused Filament Fabrication (FFF), je proces aditivní výroby, který patří do skupiny extruze materiálu, a je nejrozšířenější technologií 3D tisku. Typický 3D tisk FDM používá plastový filament k tisku vodorovných vrstev plastu, což obvykle vytváří velmi slabé mezivrstvové spojení. To znamená, že pevnost dílu je anizotropní (není izotropní/rovnoměrná) a že pevnost v tahu ve směru Z (svislá orientace) je obvykle nižší.
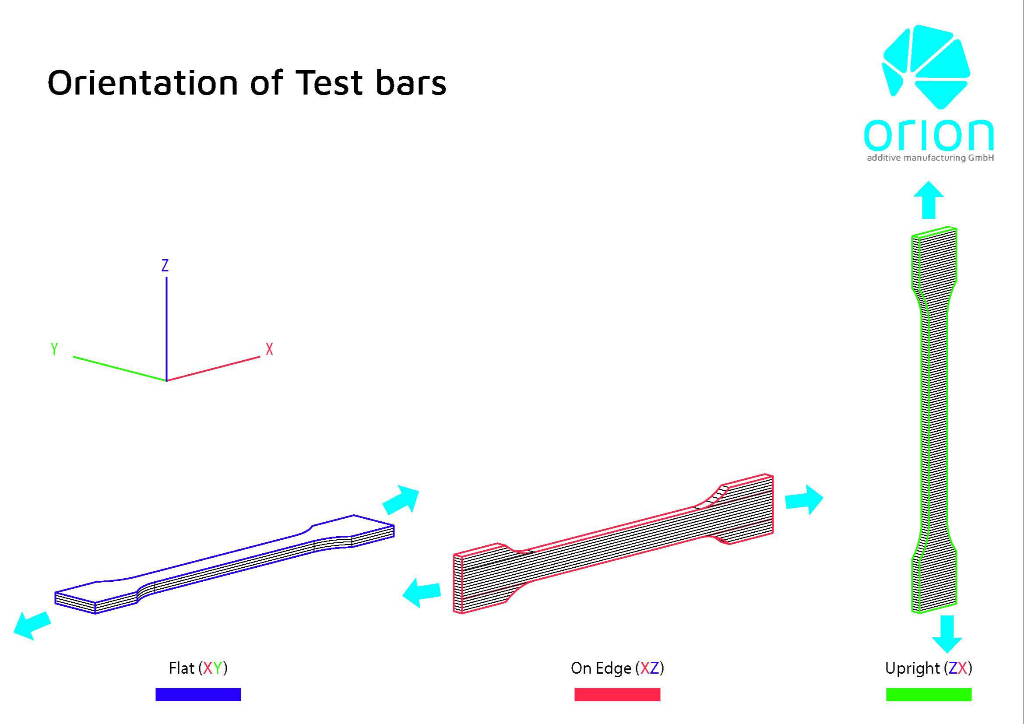
Podle článku od 3D Hubs: „zkušební tyče vytištěné vodorovně z ABS s 50% výplní byly porovnány se zkušebními tyčemi vytištěnými svisle a bylo zjištěno, že mají ve směru tisku X a Y téměř 4krát vyšší pevnost v tahu než ve směru Z (17.0 MPa oproti 4.4 Mpa) a před přetržením se protáhly téměř 10krát více (4.8% oproti 0.5%).“
FDM obvykle dosahuje pevnosti v tahu ve směru Z, která činí 1/4 pevnosti v XY. Technologie Orion AM to však řeší působením tepelného záření, které díl ohřívá, a tím spojuje vrstvy dohromady a vytváří nejen pevnější díly, ale také vodotěsnost.
Pevnost v tahu
| 36.3 MPa (XY) |
| 30.7 MPa (XZ) |
| 31.0 MPa (ZX) |
Modul pružnosti
| 2040 kPa (XY) |
| 1868 kPa (XZ) |
| 2096 kPa (ZX) |
Technologie Thermal Radiation Heating (TRH)
Aditivní výroba procesem FFF obvykle vytváří slabé mezivrstvové spojení, zejména u vysoce výkonných polymerů, jako je PEEK. To může vést k anizotropní pevnosti s napětím v tahu v orientaci Z pouhých 10% pevnosti materiálu.
Proprietární technologie společnosti Orion AM účinně ohřívá výtisk ze všech směrů až na 300 °C, čímž zvyšuje mezivrstvové spojení a zlepšuje mechanickou pevnost. Výsledkem jsou funkční koncové díly včetně implantátů nebo leteckých dílů.
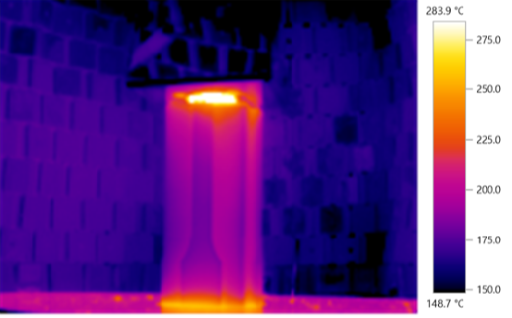
Technologie TRH ohřívá 3D tištěný díl z PEEK až na 300 °C
S Orion TRH
-Neviditelné vrstvy
-Homogenní struktury
-Dobré mezivrstvové spojení
-Vysoká pevnost
-Vhodné pro koncové díly
Bez TRH
- Viditelné vrstvy
-Porézní struktury
-Slabé mezivrstvové spojení
-Nízká pevnost
-Vhodné pouze pro prototypy
Mechanické výsledky
Vzorky ISO 527-1BA měřené na univerzálním zkušebním stroji Instron
Rychlost deformace udržována během měření konstantní na 1 mm/
Modul pružnosti stanoven ze směrnice regrese v rozmezí poměrné deformace 0,05% - 0,25%.
Modul pružnosti
Mez pevnosti v tahu
Závěr
TNO došla k závěru, že tištěné díly působí celkově přijatelně. Hrany vykazují určitou nadměrnou extruzi, která může během tahové zkoušky vést ke koncentraci napětí. TNO rovněž zjistila, že při porovnání vzorků C170 & C185 nelze pozorovat žádný významný mechanický rozdíl způsobený ohřevem vrstev. Při porovnání obou vzorků je však patrný drobný vizuální rozdíl – rohy se zdají méně ostře definované. Pokud jde o mechanické výsledky, TNO zjistila, že u vzorků E (box) byl naměřen vysoký modul, který se statisticky neliší od zkušebních vzorků. V neposlední řadě TNO zjistila, že lomy tahových vzorků procházejí několika tištěnými vrstvami, což svědčí o dobré mezivrstvové adhezi.


Podpora a poděkování
Tento projekt byl realizován díky podpoře konsorcia AMable. Velké poděkování patří Phanindrovi Giddalurimu ze společnosti MonitorFish, Robu Kleijnenovi ze společnosti Inspire AGa v neposlední řadě Guyi Bexovi z TNO za jejich pomoc. Děkujeme všem za spolupráci.
